
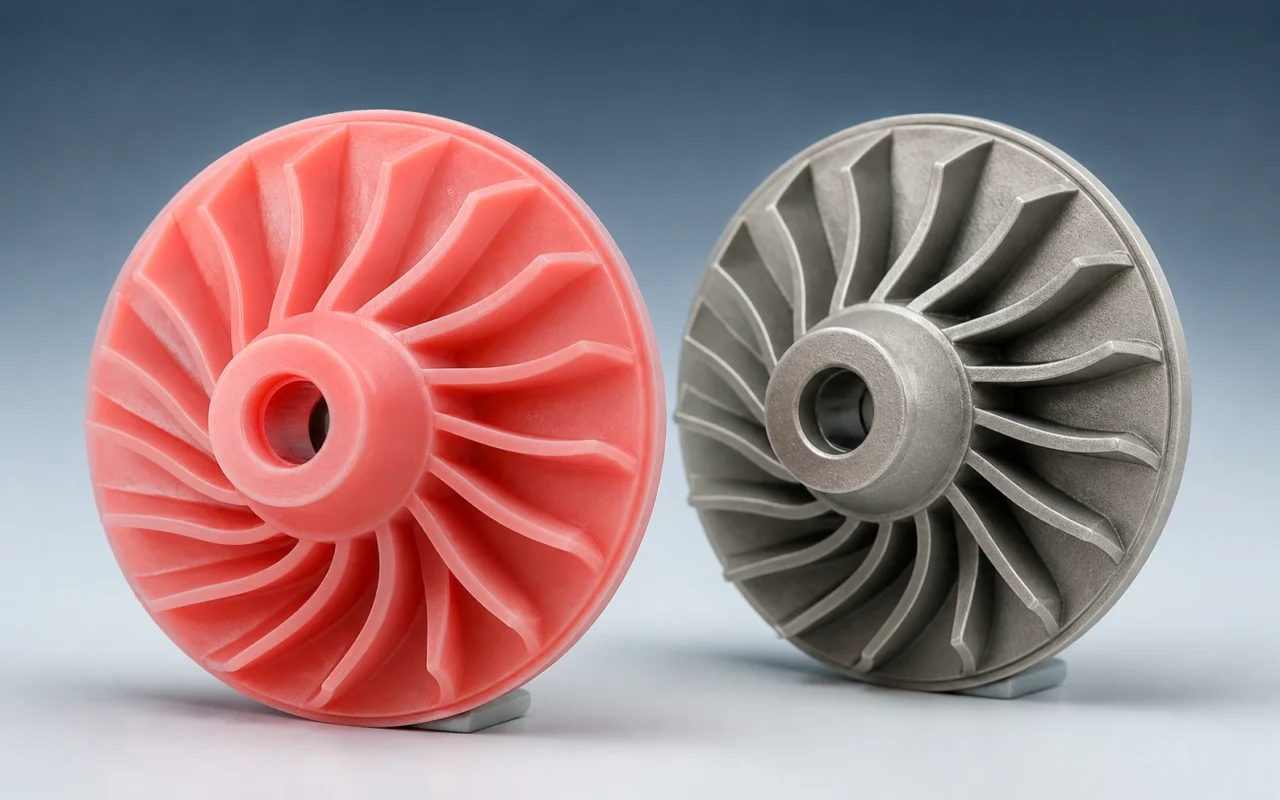
Сложные рабочие колеса сочетают в себе тонкие лопасти, изогнутые каналы, ограниченный доступ и требовательные требования к балансу или размерам. Обычные восковые инструменты могут подходить при стабильном объеме, но обработка может занять от одного до трех месяцев, а серьезные изменения в конструкции могут привести к переделке. Для прототипов, замен и небольших партий прямая восковая 3D-печать предлагает еще один путь от САПР к модели для литья по выплавляемым моделям.
Где восковая печать повышает ценность
Производство без инструментов особенно полезно, когда геометрия лезвия все еще меняется, годовой объем невелик, старый инструмент недоступен или схему прохода трудно отформовать и освободить. Квалифицированные процессы могут воспроизводить тонкие стенки толщиной около 0,1 мм, открытые наборы лезвий, спиральные каналы и другие мелкие детали, но достижимый результат зависит от ориентации, опоры, материала, настройки машины и метода измерения.
Рабочий процесс от САПР до литья
- Просмотрите модель CAD. Подтвердите масштаб, допуск на усадку, минимальные элементы, захваченные объемы, контрольные данные и требования к последующей отливке.
- Планируйте ориентацию и опоры. Защитите края лезвия и важные поверхности, оставив опоры доступными для снятия.
- Печать с использованием сертифицированного воскового процесса. Фиксация материала, стратегия нанесения слоев, состояние машины и отслеживание выполнения задания.
- Очистите и осмотрите. Постепенно удаляйте опорный воск, затем проверьте комплектность, размеры, деформацию, поверхность и остатки.
- Дерево и постройте оболочку. Проверьте соединения, систему желобов расплавленного металла, дренаж, покрытие оболочки, депарафинизацию и обжиг в литейном цехе.
- Осмотрите отливку. Перед выпуском в производство проведите необходимые проверки размеров, поверхности, баланса и неразрушающего контроля.
В руководстве по постобработке восковых моделей более подробно объясняется очистка и приемка.
Ожидаемые сроки и стоимость
Исходные проекты сообщают, что время выполнения восковых моделей составляет примерно 24–72 часа, сокращение цикла разработки до 80%, сокращение затрат на испытания до 60% и снижение удельных затрат на мелкие партии на 30–50%. Аварийные работы иногда переходили от данных к шаблонам в течение 24 часов, что существенно сокращало время простоя оборудования. Это примеры проектов, а не универсальные гарантии. Размер детали, очередь, итерация, проверка и мощность литейного производства определяют фактический результат.
Что проверять перед производством
- Минимальная геометрия лезвия и прохода в выбранной ориентации.
- Поддерживает контакт и удаление без повреждения кромок.
- Изменение размеров после печати, очистки, сборки на литник и обработки корпуса.
- Поведение депарафина, наличие золы или остатков и целостность скорлупы.
- Усадка металла, литейная система из расплавленного металла, балансировка и окончательная приемка отливки.
Cprint 3D поддерживает проверку применения, стратегию печати, выбор материала, настройку процесса и контроль литья. Восковой 3D-принтер 3H-420 создан на основе платформы с тремя печатающими головками для промышленных образцов. Изучите литье по выплавляемым моделям, отправьте проект рабочего колеса или сравните другие варианты использования в четырех вариантах применения восковых моделей.
Часто задаваемые вопросы
Может ли восковая 3D-печать заменить любой инструмент для крыльчатки?
Нет. Он наиболее эффективен для разработки, сложной геометрии, небольших объемов, работ по замене и изготовления мостов. Стабильные крупносерийные детали могут оказаться более предпочтительными после сравнения стоимости и качества.
Как быстро можно изготовить модель рабочего колеса?
Печать может занять несколько часов, а проверка, очистка и проверка добавляют время. Для подходящей работы в очереди возможен период в 24–72 часа, но его следует подтверждать для каждого проекта.
Какие данные необходимы для оценки?
Предоставьте водонепроницаемую 3D-модель, материал и сплав, количество, критические размеры, минимальные стены, требования к поверхности и целевой график.