
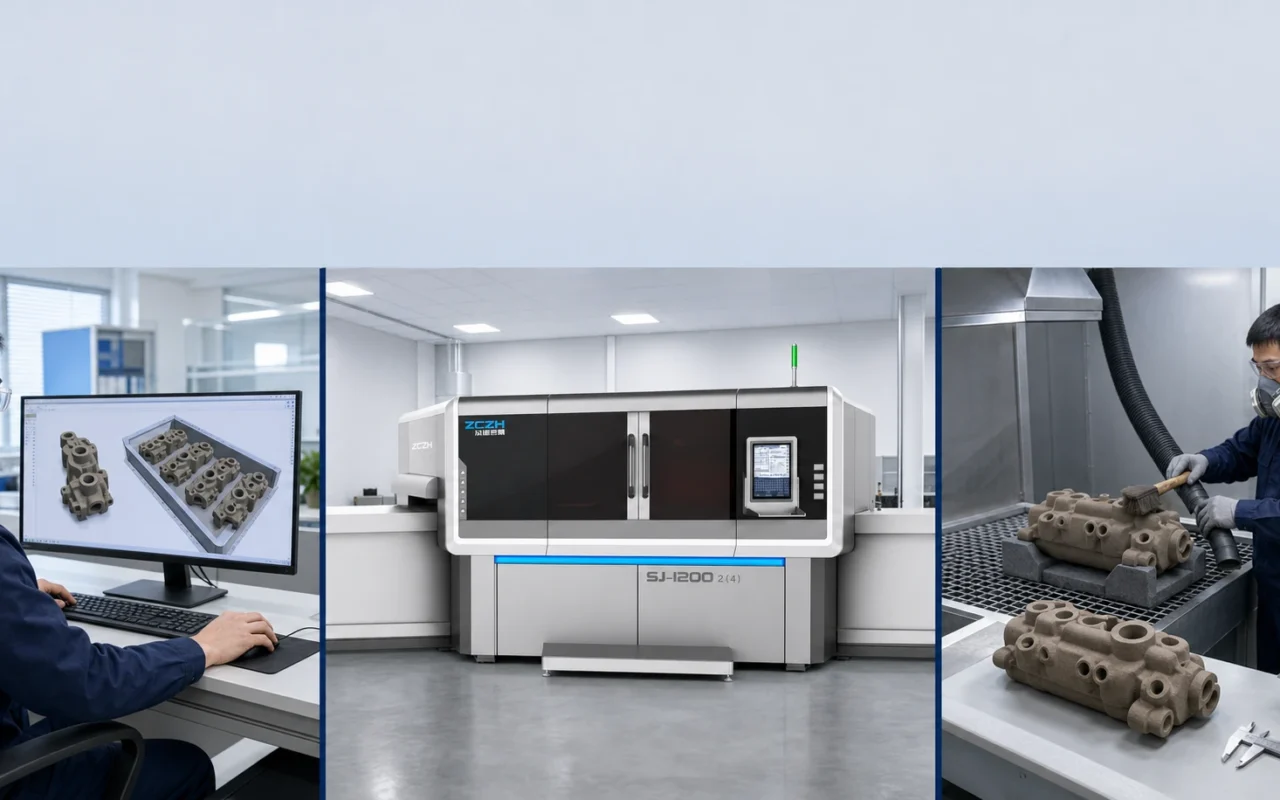
La impresión 3D en arena a veces se presenta como fabricación con un solo clic, pero la producción estable no comienza enviando un archivo CAD de fundición directamente a una máquina. El diseño de fundición, la verificación de archivos y el anidamiento se realizan antes de la impresión; A continuación se desempolvan, curan, recubren, inspeccionan y ensamblan el molde. La impresora proporciona conformado digital por capas, mientras que la calidad de la ingeniería proviene del control del flujo de trabajo completo.
1. Prepare datos de machos o moldes fabricables
La entrada puede comenzar con el modelo de fundición, pero la impresora recibe la geometría del molde o del macho. Aplique dimensiones adicionales para compensar la contracción de la fundición y el posterior mecanizado y diseño del sistema de canales de metal fundido, alimentadores de fundición, respiraderos, soportes de ubicación de machos, características de ubicación y segmentación requerida. Compruebe las paredes, las zonas cerradas y los caminos de limpieza. Valide unidades, revisión de archivos, geometría hermética, normales, autointersecciones y pequeñas características no válidas después de la importación. Consulte moho de arena y fundamentos básicos.
2. Cortar, orientar y anidar
El software convierte el modelo en datos de capa. El espesor de la capa de arena con chorro de aglutinante común es de aproximadamente 0,3 a 0,5 mm, ajustado a la máquina, el sistema de material, los requisitos de superficie y la productividad. La orientación y el equilibrio de anidamiento crean utilización, espaciamiento, acceso y direcciones débiles. Llenar todos los huecos no maximiza la producción aceptada si las piezas se rompen durante la limpieza.
3. Vuelva a aplicar una fina capa de arena.
La plataforma baja una capa y el repintador esparce arena de fundición preparada. La distribución de partículas, los finos, la temperatura, la humedad y el flujo afectan la densidad. La escasez, los aglomerados o las rayas de repintado pueden convertirse en defectos de resistencia y dimensiones.
4. Depositar la carpeta de forma selectiva
Los cabezales de impresión industriales aglutinan por chorro solo donde el corte actual requiere una geometría sólida. La arena sin imprimir permanece suelta y soporta la construcción. Repintar y inyectar se repite hasta que se complete el trabajo. Los materiales comunes incluyen sílice, cerámica y arenas recubiertas, a menudo de alrededor de 70 a 200 mallas, con sistemas aglutinantes furánicos, fenólicos o inorgánicos. Cada combinación tiene requisitos distintos de curado, gas, resistencia, almacenamiento y aleación y no es intercambiable solo por su nombre.
5. Formación completa y curado inicial.
La caja de construcción contiene piezas unidas rodeadas de arena suelta. El tiempo de eliminación y cualquier curado por calor siguen el proceso real del material y de la máquina. Una manipulación temprana puede dañar las secciones débiles; el curado excesivo puede afectar la colapsabilidad y el gas.
6. Desempolvar y recuperar arena
Retire la arena suelta con aspiradora, cepillos, flujo de aire controlado u otro método aprobado. Las cavidades complejas necesitan puertos de limpieza y una forma de verificar que no haya restos de arena. Separe, cribe y pruebe la arena recuperada antes de devolverla en una proporción aprobada. En condiciones bien controladas de recuperación y manejo del polvo, la reutilización de arena suelta no ligada puede alcanzar el 96%; La reutilización real depende del material, la contaminación del aglutinante, los requisitos de cribado y fundición. Ver planificación de suministro y recuperación de arena.
7. Terminar e inspeccionar
Es posible que el molde necesite curado adicional, recubrimiento refractario, secado, unión o ensamblaje del macho. El recubrimiento a base de circonio puede mejorar la refractariedad y reducir la penetración del metal para trabajos de alta temperatura o superficies sensibles. Antes del lanzamiento, inspeccione la apariencia, las dimensiones críticas, el peso, la resistencia, la arena y el recubrimiento residuales y vincule el registro con la revisión del archivo, los lotes de material y el trabajo de impresión.
Luego, el molde pasa a cerrarse, verterse, enfriarse y eliminarse la arena de la pieza fundida solidificada. Consulte moldes y machos de arena para conocer el contexto posterior.
Parámetros con mayor influencia
- tamaño, forma, finos y condición de la arena recuperada;
- química del aglutinante, uniformidad de dosificación y deposición;
- espesor de capa, orientación y cambio de secciones transversales;
- temperatura y humedad ambiente y temperatura del material;
- condición, repintado y calibración del cabezal de impresión; y
- curado, desempolvado, recubrimiento y almacenamiento.
La configuración final SJ-1200 debe seguir los datos actuales de la máquina, los materiales calificados y el proceso del proyecto. Para probar tu propio macho, envía el modelo y las condiciones de fundición. Las opciones de materiales se comparan en nuestra guía de cuatro arenas.
Preguntas frecuentes
¿Cómo la impresión 3D mediante el chorro selectivo de aglutinante sobre polvo construye un molde capa por capa?
La máquina extiende una fina capa de arena, lanza aglutinante en áreas seleccionadas, baja la plataforma y repite hasta que el molde o macho esté completo en un lecho de arena suelta.
¿Qué archivos CAD se utilizan?
Los formatos de ingeniería y malla admitidos varían. Las unidades, la geometría cerrada, la revisión y la integridad importan más que la extensión y deben verificarse en el software de construcción.
¿Los moldes impresos necesitan curado o recubrimiento?
Es posible que sí. Las necesidades de aglutinante, arena, aleación, resistencia y superficie determinan el curado, el calentamiento y el recubrimiento.
¿Cómo se elimina la arena suelta de los conductos internos?
Diseñe salidas accesibles, luego use aspiradora, cepillos o flujo de aire controlado y verifique con peso, boroscopio u otro método adecuado. Los espacios completamente cerrados necesitan un rediseño.
¿Qué controla la fuerza y la precisión?
La arena, el aglutinante, el espesor de la capa, el repintado, los cabezales de impresión, el entorno, el curado y la orientación son todos importantes. La resolución de la máquina por sí sola no define la precisión del molde o de la fundición.