
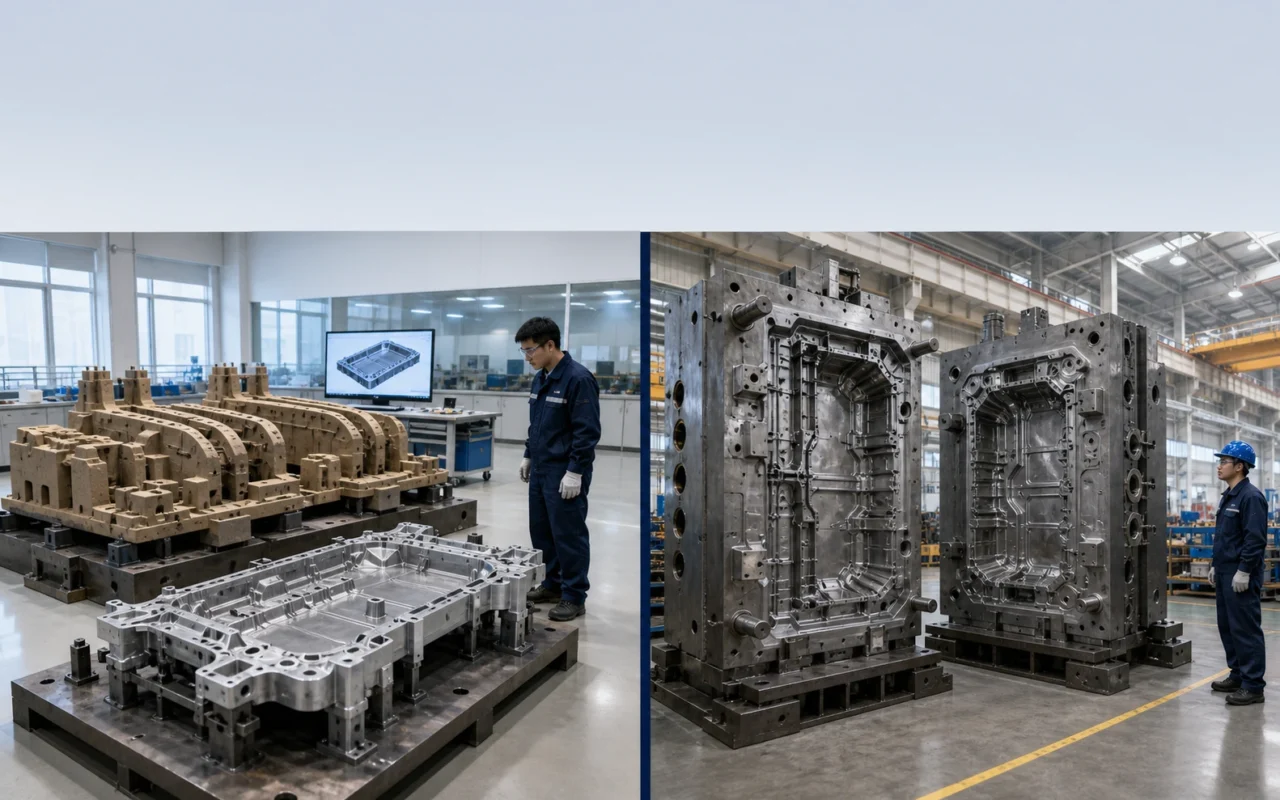
Gigacasting redesenha muitas peças estampadas, soldadas ou montadas como uma peça fundida maior. Menos peças e juntas também concentram o risco de fabricação em um único componente: alterações de projeto, fabricação de ferramentas, correspondência de prensas, preenchimento, solidificação, distorção, reparo e sucata tornam-se todos mais importantes.
A parte inferior traseira do Tesla Model Y é um exemplo bem conhecido, consolidando uma estrutura de mais de 70 peças estampadas e soldadas em uma grande peça fundida. Essa concentração de risco é a razão pela qual a geometria, a usinagem e a montagem precisam de validação rápida no início do desenvolvimento.
Os moldes de areia impressa podem fornecer uma rota de fundição flexível durante esse desenvolvimento, mas não criam as matrizes de metal usadas para fundição sob pressão de alto volume. Pressão, taxa de resfriamento, superfície, microestrutura, capacidade dimensional e tempo de ciclo são diferentes.
Três conceitos que devem permanecer separados
Molde de areia impresso em 3D
Uma impressão 3D por jato seletivo de aglutinante na máquina de pó espalha areia e deposita seletivamente o aglutinante para produzir um molde ou macho de areia descartável. É adequado para trabalhos complexos, sem ferramentas e de baixo volume.
Fundição em areia
O metal fundido preenche um molde de areia sob gravidade ou sob condição assistida. O molde quebra após o resfriamento. Peças grandes e complexas são possíveis, mas a superfície, a tolerância, a espessura da parede e a microestrutura diferem da fundição sob pressão de alta pressão.
Gigacasting de alta pressão
Uma máquina de fundição sob pressão muito grande injeta metal em uma matriz de metal de precisão em alta velocidade e pressão para uma rápida produção repetida. O resfriamento, a ejeção e a vida útil da ferramenta são projetados na matriz. A areia impressa não pode substituí-lo.
Tarefas de desenvolvimento para areia impressa
Embalagem e montagem
Uma peça de metal fundido em areia próxima ao envelope alvo pode verificar o espaço do veículo, os dados de usinagem e a montagem. Identifique dimensões influenciadas pelo processo de protótipo.
Comparando conceitos de design
Antes do congelamento do projeto, nervuras, paredes, juntas e detalhes locais podem ser revisados no arquivo e reformulados sem modificar repetidamente uma matriz grande.
Viabilidade de fundição e usinagem
Um teste pode revelar riscos de enchimento, distorção, fixação e inspeção. Como a areia e a fundição sob pressão preenchem e esfriam de maneira diferente, ela não pode substituir a simulação de fundição e os testes de matriz.
Mostrar peças e peças limitadas da ponte
Antes que as ferramentas de produção estejam prontas, a fundição em areia pode fornecer peças de exibição, montagem ou validação selecionadas. A equipe de qualidade do programa deve aprovar qualquer uso rodoviário ou relacionado à segurança.
Consulte protótipo automotivo e fundição de baixo volume para um fluxo de trabalho mais amplo.
O que não pode substituir
A areia impressa não pode validar o tempo do ciclo de produção de fundição sob pressão, vida útil da matriz, pulverização e liberação, desempenho de vácuo, parâmetros de injeção ou equilíbrio térmico, e não pode reproduzir automaticamente a microestrutura e as propriedades mecânicas da fundição sob pressão. Um grande molde imprimível ainda precisa de manuseio, montagem, vazamento e controle dimensional projetados.
Em vez de dizer que a impressão 3D, por jato seletivo de aglutinante sobre o pó, constrói diretamente uma grande peça de chassi automotivo, afirme precisamente que ela constrói o molde de areia usado para fundir uma peça de desenvolvimento. Nosso guia de aplicação automotiva fornece mais exemplos.
Transição para ferramentas de produção
- A geometria e a definição da interface estão congeladas?
- A quais questões de engenharia os testes de fundição em areia responderam?
- Quais propriedades exigem confirmação em uma amostra fundida de produção?
- Qual é o cronograma de projeto, construção e teste da matriz?
- Como os dados e relatórios de protótipo e de produção permanecerão distintos?
- Como as alterações de design serão sincronizadas em ambos os processos?
Depois que a matriz de produção estiver ativa, a areia impressa ainda poderá apoiar estudos independentes, conceitos de reparo e derivados de baixo volume sem contornar o controle formal de alterações na produção.
Revise o processo completo do molde de areia e do macho. A SJ-1200 produz moldes e machos, não matrizes de fundição sob pressão. Para uma fundição de grande desenvolvimento, forneça o envelope da peça, a liga, a quantidade e o objetivo de validação. A produção híbrida é abordada em nosso guia relacionado.
Perguntas frequentes
Um molde de areia impresso pode substituir uma matriz de fundição sob pressão?
Não. Um molde de areia é descartável; uma matriz é uma ferramenta de metal projetada para ciclos térmicos repetidos de alta pressão e alta velocidade.
Onde a impressão em areia se encaixa no desenvolvimento de gigacasting?
Antes que a matriz grande seja congelada, ela pode fornecer algumas peças fundidas em areia para embalagem, montagem, usinagem e verificações de risco de projeto selecionadas.
Ele pode validar uma parte inferior da carroceria de peça única?
Ele pode responder a algumas questões geométricas e funcionais. Superfície, tolerância, microestrutura e desempenho diferem, portanto, as conclusões de produção e segurança exigem o processo de fundição sob pressão alvo.
Como a fundição em areia e a fundição sob pressão diferem?
A pressão de enchimento, o resfriamento, o material do molde e o acabamento diferem, afetando a tolerância, a superfície, a parede mínima, a porosidade e o comportamento mecânico.
Quando um projeto deve passar para ferramentas de produção?
Quando a geometria está substancialmente congelada, os principais riscos foram resolvidos e o volume e os planos de negócios são claros, completam a ferramenta de produção alvo e revalidam as propriedades principais.