
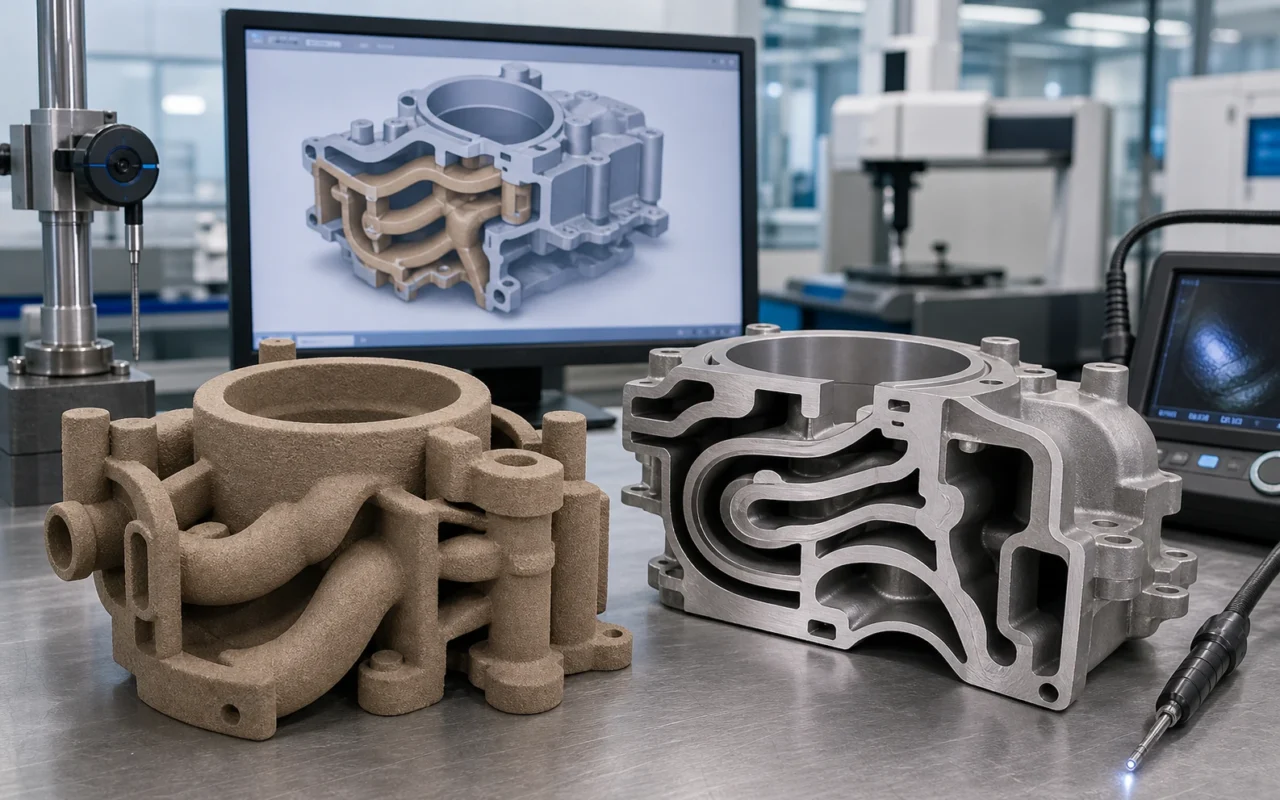
Pengecoran dirgantara sering kali menggabungkan rongga internal yang kompleks, dinding tipis, target berat, dan kemampuan penelusuran yang ketat. Pembuatan inti konvensional dapat diandalkan untuk komponen matang bervolume tinggi, namun perkakas dan waktu uji meningkat dengan cepat ketika jalur aliran memerlukan beberapa cetakan pembentukan inti pasir, perakitan berulang, atau perubahan desain yang sering. Pencetakan 3D pasir menyediakan jalur langsung dari data digital ke cetakan atau inti, memungkinkan tim teknik memvalidasi geometri dan strategi pengecoran lebih cepat.
Keuntungan utama adalah dalam pembuatan perkakas. Pencetakan tidak meningkatkan sifat paduan secara otomatis, dan inti yang dicetak tidak memperoleh kualifikasi ruang angkasa dengan meninggalkan mesin. Persyaratan material, proses, dimensi, nondestruktif, dan pengendalian dokumen masih harus divalidasi untuk setiap proyek.
Struktur yang paling mungkin memperoleh manfaat
- saluran oli, udara atau pendingin yang berliku di dalam rumah, kotak dan badan pompa;
- inti pembentuk kompleks untuk impeler, komponen pemandu, dan geometri dinding tipis;
- bagian dimana konsolidasi inti dapat mengurangi kesalahan lokasi dan perakitan;
- pengecoran pengembangan, uji coba volume rendah, dan desain yang terus berkembang; dan
- suku cadang perawatan terbatas di mana kotak inti pengganti khusus tidak ekonomis.
Pencetakan langsung memungkinkan para insinyur meninjau kembali garis-garis terpisah, kemiringan pelepasan cetakan, dan pembatasan pembukaan kotak inti, serta dapat mengintegrasikan bantuan ventilasi, penempatan, dan penuangan ke dalam model. Kebebasan tetap dibatasi oleh ketebalan dinding minimum, ukuran butiran, akses penghilangan pasir, kekuatan penanganan dan pengisian logam. Lihat panduan kami tentang konsolidasi inti pasir yang kompleks.
Alur kerja dari CAD hingga penuangan
Sebuah proyek dirgantara harus dimulai dengan tinjauan kemampuan manufaktur, bukan dengan mengirimkan model desain langsung ke printer. Insinyur pengecoran menetapkan tunjangan penyusutan dan pemesinan, sistem pelari logam cair, pengumpan pengecoran, pendingin, ventilasi, penyangga lokasi inti dan data perakitan, kemudian meninjau risiko pengisian dan pemadatan melalui simulasi atau pengalaman.
Sebelum mencetak, konfirmasikan revisi file, sistem koordinat dan fitur penting, lalu pilih orientasi dan penumpukan. Setelah mencetak, hilangkan pasir lepas dan buat metode pembersihan yang dapat diverifikasi untuk lubang dalam atau bagian tertutup. Rawat, lapisi, dan keringkan sesuai dengan sistem material. Inti kritis mungkin memerlukan pemeriksaan dimensi, berat, visual, kekuatan, dan pasir sisa sebelum perakitan cetakan dan penuangan.
Halaman aplikasi cetakan pasir dan inti menempatkan operasi ini dalam alur kerja pengecoran.
Jendela bahan dan proses
Refraktori, ekspansi termal, ukuran partikel dan bentuk butiran mempengaruhi kualitas permukaan, permeabilitas dan stabilitas suhu tinggi. Dosis pengikat harus memberikan kekuatan yang cukup untuk pencetakan dan penanganan sekaligus mengontrol penghilangan gas dan pasir dari pengecoran yang dipadatkan. Paduan bersuhu tinggi, dinding tipis, dan coran yang sensitif terhadap permukaan memerlukan uji coba untuk menentukan perilaku pasir, pengikat, pelapisan, dan sintering yang benar.
Catat lot pasir dan pengikat, kondisi lingkungan, revisi parameter cetak, kondisi pengerasan dan pelapisan, hasil inspeksi dan lot lelehan. Sumber pasir, pengikat, parameter kritis, atau orientasi bangunan baru mungkin memerlukan kualifikasi ulang. Perbandingan empat pasir cetak kami menjelaskan trade-off material.
Manufaktur digital tidak menurunkan persyaratan kualitas dirgantara
Inti yang dicetak dapat menghasilkan geometri yang kompleks, tetapi hanya pemeriksaan lengkap yang menentukan apakah pengecoran dapat diterima. Tergantung pada kelas suku cadang dan spesifikasi pelanggan, hal ini dapat mencakup inspeksi CMM atau pemindaian, pengujian properti pasir, kimia, pengujian mekanis, radiografi, penetran, ultrasound, pengujian tekanan atau aliran.
Cetakan yang berhasil berarti bagian pasir telah terbentuk. Penuangan yang berhasil masih belum berarti penerimaan akhir. Untuk penggunaan yang diatur atau kritis terhadap keselamatan, bahan, mesin, proses, dan personel harus disetujui melalui sistem mutu pelanggan yang berlaku. Artikel situs web tidak dapat menggantikan spesifikasi teknik atau catatan sertifikasi.
Kapasitas dan nilai rantai pasokan
Selama pengembangan dan produksi bervolume rendah, file digital dapat mengurangi waktu menunggu kotak inti khusus dan memindahkan revisi berturut-turut ke dalam uji pengecoran dengan lebih cepat. Core campuran dapat berbagi build. Produksi yang stabil menambah persyaratan lebih lanjut untuk pemanfaatan, penyelesaian build-box, pasca-pemrosesan, pemulihan pasir, dan dukungan layanan.
Pameran Manufaktur Cerdas Penerbangan Tiongkok (Chengdu) 2025 menyoroti manufaktur digital untuk komponen dirgantara yang kompleks. Materi industri yang terkait dengan acara tersebut menyebutkan pengurangan waktu tunggu di atas 70% untuk cetakan cetakan yang rumit dan kemampuan untuk membentuk rongga terintegrasi dan jalur melengkung. Jalur pencetakan dirgantara dapat menggabungkan printer pasir, pemulihan pasir bekas yang cerdas, dan pasokan otomatis, sesuai dengan ukuran keluaran yang diperlukan.
Perkiraan pasar yang dikutip dalam materi sumber memperkirakan permintaan pencetakan pasir dirgantara global akan melebihi USD 5 miliar pada tahun 2028, dengan potensi Tiongkok mencapai lebih dari 30%. Prakiraan bukanlah jaminan, namun membantu menjelaskan mengapa semakin banyak pemasok ruang angkasa yang mengevaluasi cetakan digital dan kemampuan inti.
Sistem pencetakan 3D pasir SJ-1200 ditujukan untuk cetakan industri dan produksi inti. Diskusi dirgantara harus menggunakan data resmi dan tidak rahasia serta mengikuti validasi khusus proyek. Hubungi tim teknis untuk meninjau geometri yang representatif.
Pertanyaan yang sering diajukan
Coran luar angkasa manakah yang dapat memperoleh manfaat dari inti pasir yang dicetak?
Rumah, kotak, badan pompa, dan komponen aliran dengan rongga berliku, rakitan multi-inti, siklus pengembangan pendek, atau permintaan cadangan volume rendah merupakan kandidat yang kuat. Paduan, ukuran, kelas kualitas dan biaya konvensional masih menentukan kesesuaian.
Bisakah pencetakan pasir membuat saluran pendingin internal?
Hal ini dapat menghasilkan banyak saluran belitan yang sulit untuk dibuat inti secara konvensional, namun kekuatan inti, ventilasi, akses pembersihan, dan pengisian logam harus dibuktikan. Ukuran lintasan minimum tidak dapat dijanjikan terlepas dari kondisi pasir, printer, dan penyelesaian akhir.
Apa yang harus diperiksa sebelum dituang?
Kontrol yang umum mencakup revisi file, jumlah material, tampilan, dimensi kritis, berat, kekuatan, sisa pasir, pelapisan, dan status perakitan. Spesifikasi pelanggan dan risiko bagian menentukan kriteria rilis.
Bagaimana kekuatan inti dan permeabilitas dikendalikan?
Pasir, ukuran partikel, pengikat, pelapisan ulang, lingkungan, pengerasan, dan pelapisan bekerja sama. Lebih banyak kekuatan tidak selalu lebih baik; gas, keruntuhan dan pembersihan juga penting.
Apakah penggunaan inti yang dicetak secara otomatis memenuhi syarat casting untuk layanan luar angkasa?
Tidak. Pencetakan hanyalah metode pembuatan inti. Pengecoran yang telah selesai masih memerlukan bahan yang berlaku, proses dan pengujian tak rusak serta pelepasan melalui sistem mutu resmi.