

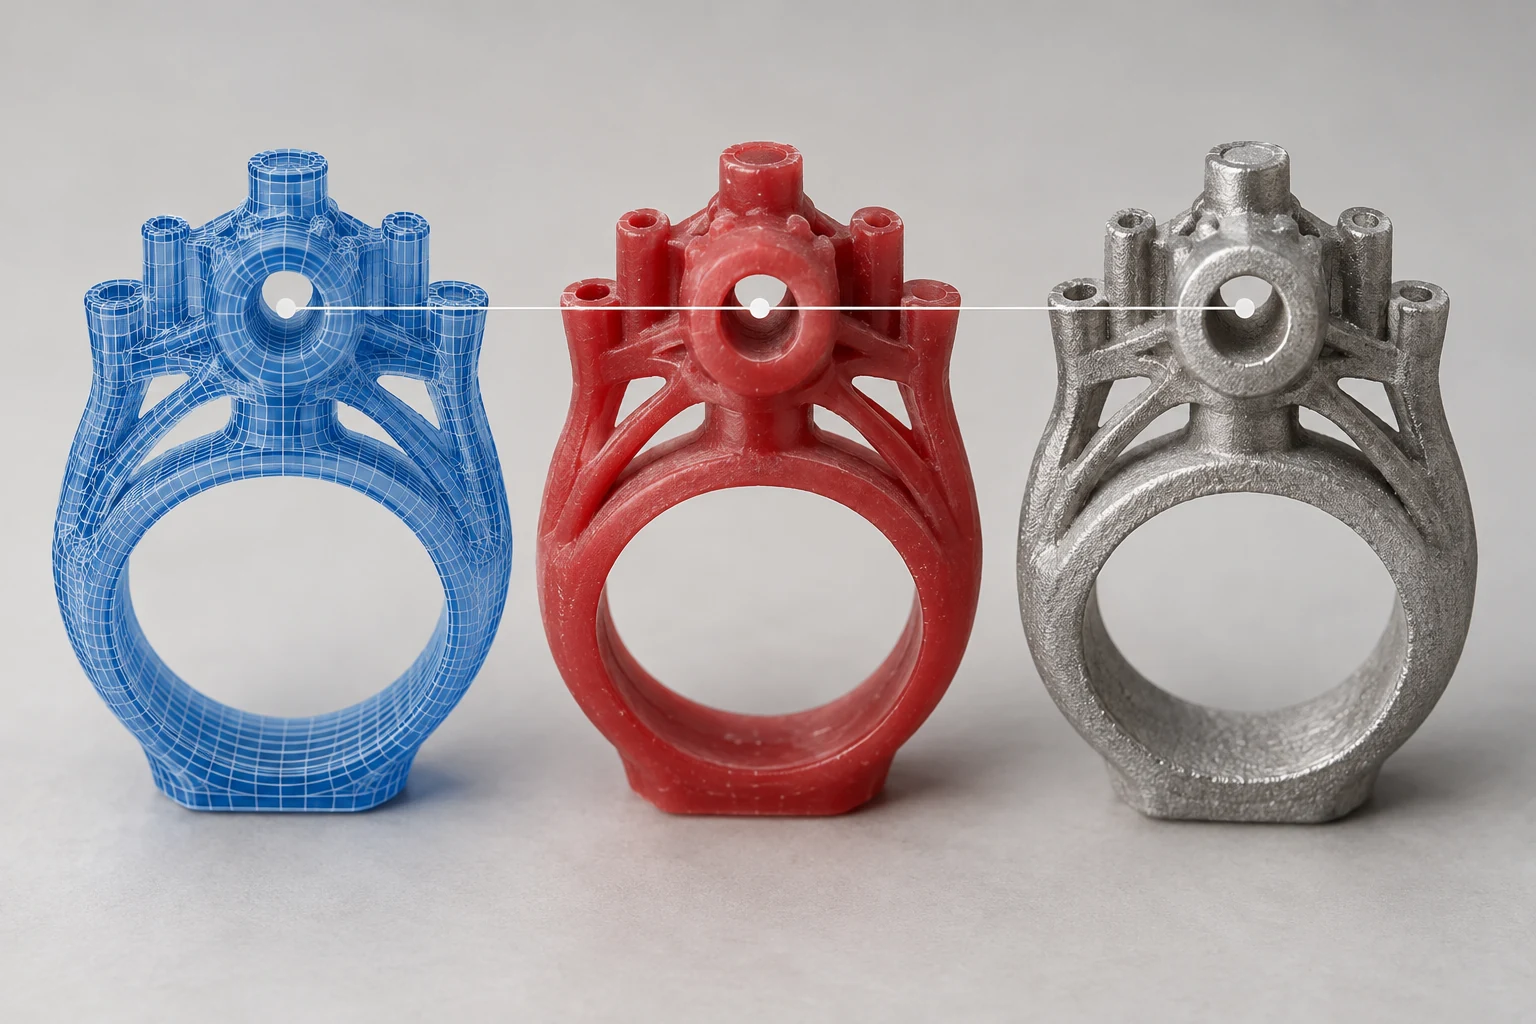
Un patrón de cera puede pasar la inspección dimensional mientras la fundición de metal aún no cumple con sus requisitos. El patrón es una etapa en una cadena de transferencia dimensional. El archivo digital, el trabajo de impresión, el modelo limpio, el molde de fundición, la pieza en bruto recién fundida y la pieza mecanizada representan diferentes estados geométricos y objetos de inspección.
Rastree la misma característica a través de esas etapas para establecer dónde se observó por primera vez una desviación antes de discutir la compensación o los cambios en el proceso. Comparar sólo la pieza final con el modelo en pantalla puede mezclar unidades de archivos, datos de medición, tolerancias de mecanizado y cambios de materiales en un solo problema inexplicable.
Defina lo que realmente significa pasar la inspección
Es posible que el tamaño de una imagen terminada no sea el tamaño que debería tener el modelo de cera. Es posible que el diseñador haya hecho ajustes en el mecanizado, que la fundición requiera una geometría de compensación confirmada o que el trabajo de impresión utilice una construcción separada. Si estos ajustes no se registran, los resultados de las mediciones carecen de una referencia clara.
Se recomienda conservar al mismo tiempo el dibujo del producto terminado, el dibujo en blanco recién moldeado y el documento del patrón de cera aprobado. Si el proyecto no tiene un dibujo preliminar independiente por el momento, también se debe indicar en la tabla de dimensiones qué características se inspeccionan como fundición y qué características dependen del procesamiento posterior para cumplir con los requisitos.
«Calificado para encerado» debe escribirse específicamente como: una determinada versión del modelo, medida utilizando el método especificado en el estado acordado, cumple con los requisitos dimensionales en esta etapa. Esta conclusión no prueba automáticamente que la pieza fundida se ajuste al dibujo terminado, ni reemplaza la inspección posterior.
Por ejemplo, para procesar un orificio de instalación, lo que se debe confirmar en la etapa de encerado es la forma aproximada del orificio aprobada o la estructura reservada correspondiente. El diámetro final del orificio de montaje se puede obtener mediante mecanizado. La evaluación de ambos con el mismo valor objetivo hará que el margen que originalmente se reservó intencionalmente se considere una desviación de impresión.
Los lectores de joyería pueden combinar El proceso de producción de un anillo impreso en 3D para distinguir los objetos de inspección de la circunferencia del anillo, el engaste, el modelo de cera y la pieza final terminada.
Las dimensiones deben conservarse durante la entrega del archivo
El modelo original en el software de diseño, el archivo de malla exportado y el modelo importado al software de construcción deben verificar las unidades y dimensiones clave respectivamente. Especialmente cuando se entrega software cruzado, no es apropiado lanzar el modelo sólo porque parece de tamaño normal.
La descripción STL de Rhino indica que la exportación convertirá la superficie en una malla poligonal y proporciona opciones relacionadas con unidades, escala de importación y tolerancia de malla. La entrega real debe verificar el software y los documentos utilizados, en lugar de asumir en general que todos los STL pueden transferir unidades de forma automática y correcta. Instrucciones de importación y exportación de STL de Rhino
Puede seleccionar las dimensiones generales, el espacio entre orificios y una característica local clave para comparar antes y después de la exportación. Si la forma general del modelo cambia proporcionalmente, primero se deben verificar las unidades y la escala; si la forma es consistente pero los detalles locales de la superficie cambian, es necesario verificar los registros de mallado y reparación.
Cualquier operación de escala o compensación en el software de construcción también debe tener una base aprobada. No se puede hacer que el diseñador, el operador de impresión y el equipo de casting «retoquen un poco» cada uno, y nadie termine sabiendo cuánto ajuste se utilizó realmente.
Arreglar el estado del patrón y el método de medición
Es necesario aclarar el estado del encerado. Los modelos con soportes, los modelos recién limpiados y los modelos ensamblados en árbol pueden tener diferentes posiciones medibles y condiciones de sujeción. En el caso de paredes delgadas, varillas largas y garras delgadas, vale la pena confirmar la medición de los patrones de contacto.
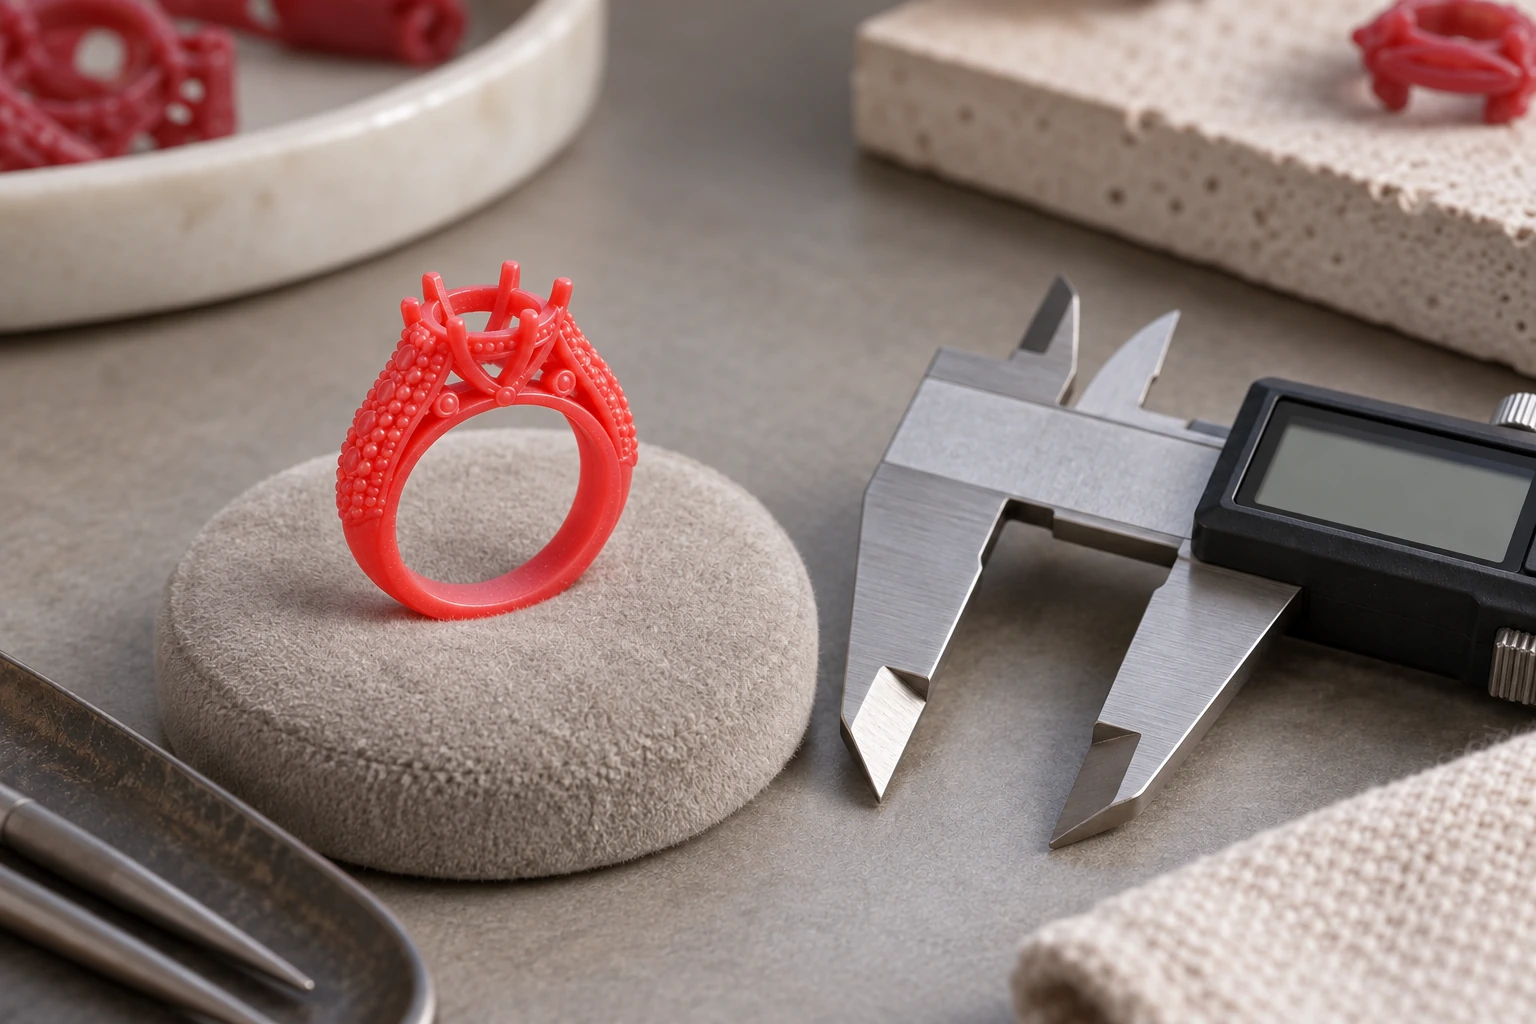
La fuerza de la herramienta de medición, la dirección de medición, el método de soporte y las condiciones ambientales deben ser compatibles con el modelo. Si las mediciones de contacto pueden deformar la estructura, se pueden discutir métodos alternativos con el inspector. No se puede obtener una «lectura estable» sujetando con fuerza el modelo y confundiendo los cambios introducidos por la medición con las dimensiones originales.
Los puntos de referencia para la misma característica también deberían ser consistentes. Dos puntos cualesquiera de la superficie curva, el diámetro exterior máximo y el diámetro de la sección definida en el dibujo son objetos de medición diferentes. La grabación debe ir acompañada de un mapa de ubicación o una marca de sección transversal para que la siguiente persona pueda reproducir el lugar de medición.
Revise primero las lecturas sospechosas antes de determinar si el modelo está sesgado. Al cambiar herramientas de medición, cambiar personas de medición o cambiar métodos de sujeción para obtener resultados diferentes, la consistencia de la medición debe resolverse primero en lugar de ajustar el archivo impreso inmediatamente.
La transferencia dimensional continúa a través del molde y el metal
La geometría del patrón de cera se transfiere a la cavidad de fundición y luego se forma la pieza en bruto mediante vertido y enfriamiento del metal. Cada etapa está sujeta a diferentes condiciones de material y proceso, y los cambios dimensionales no se pueden resumir en un porcentaje uniforme.
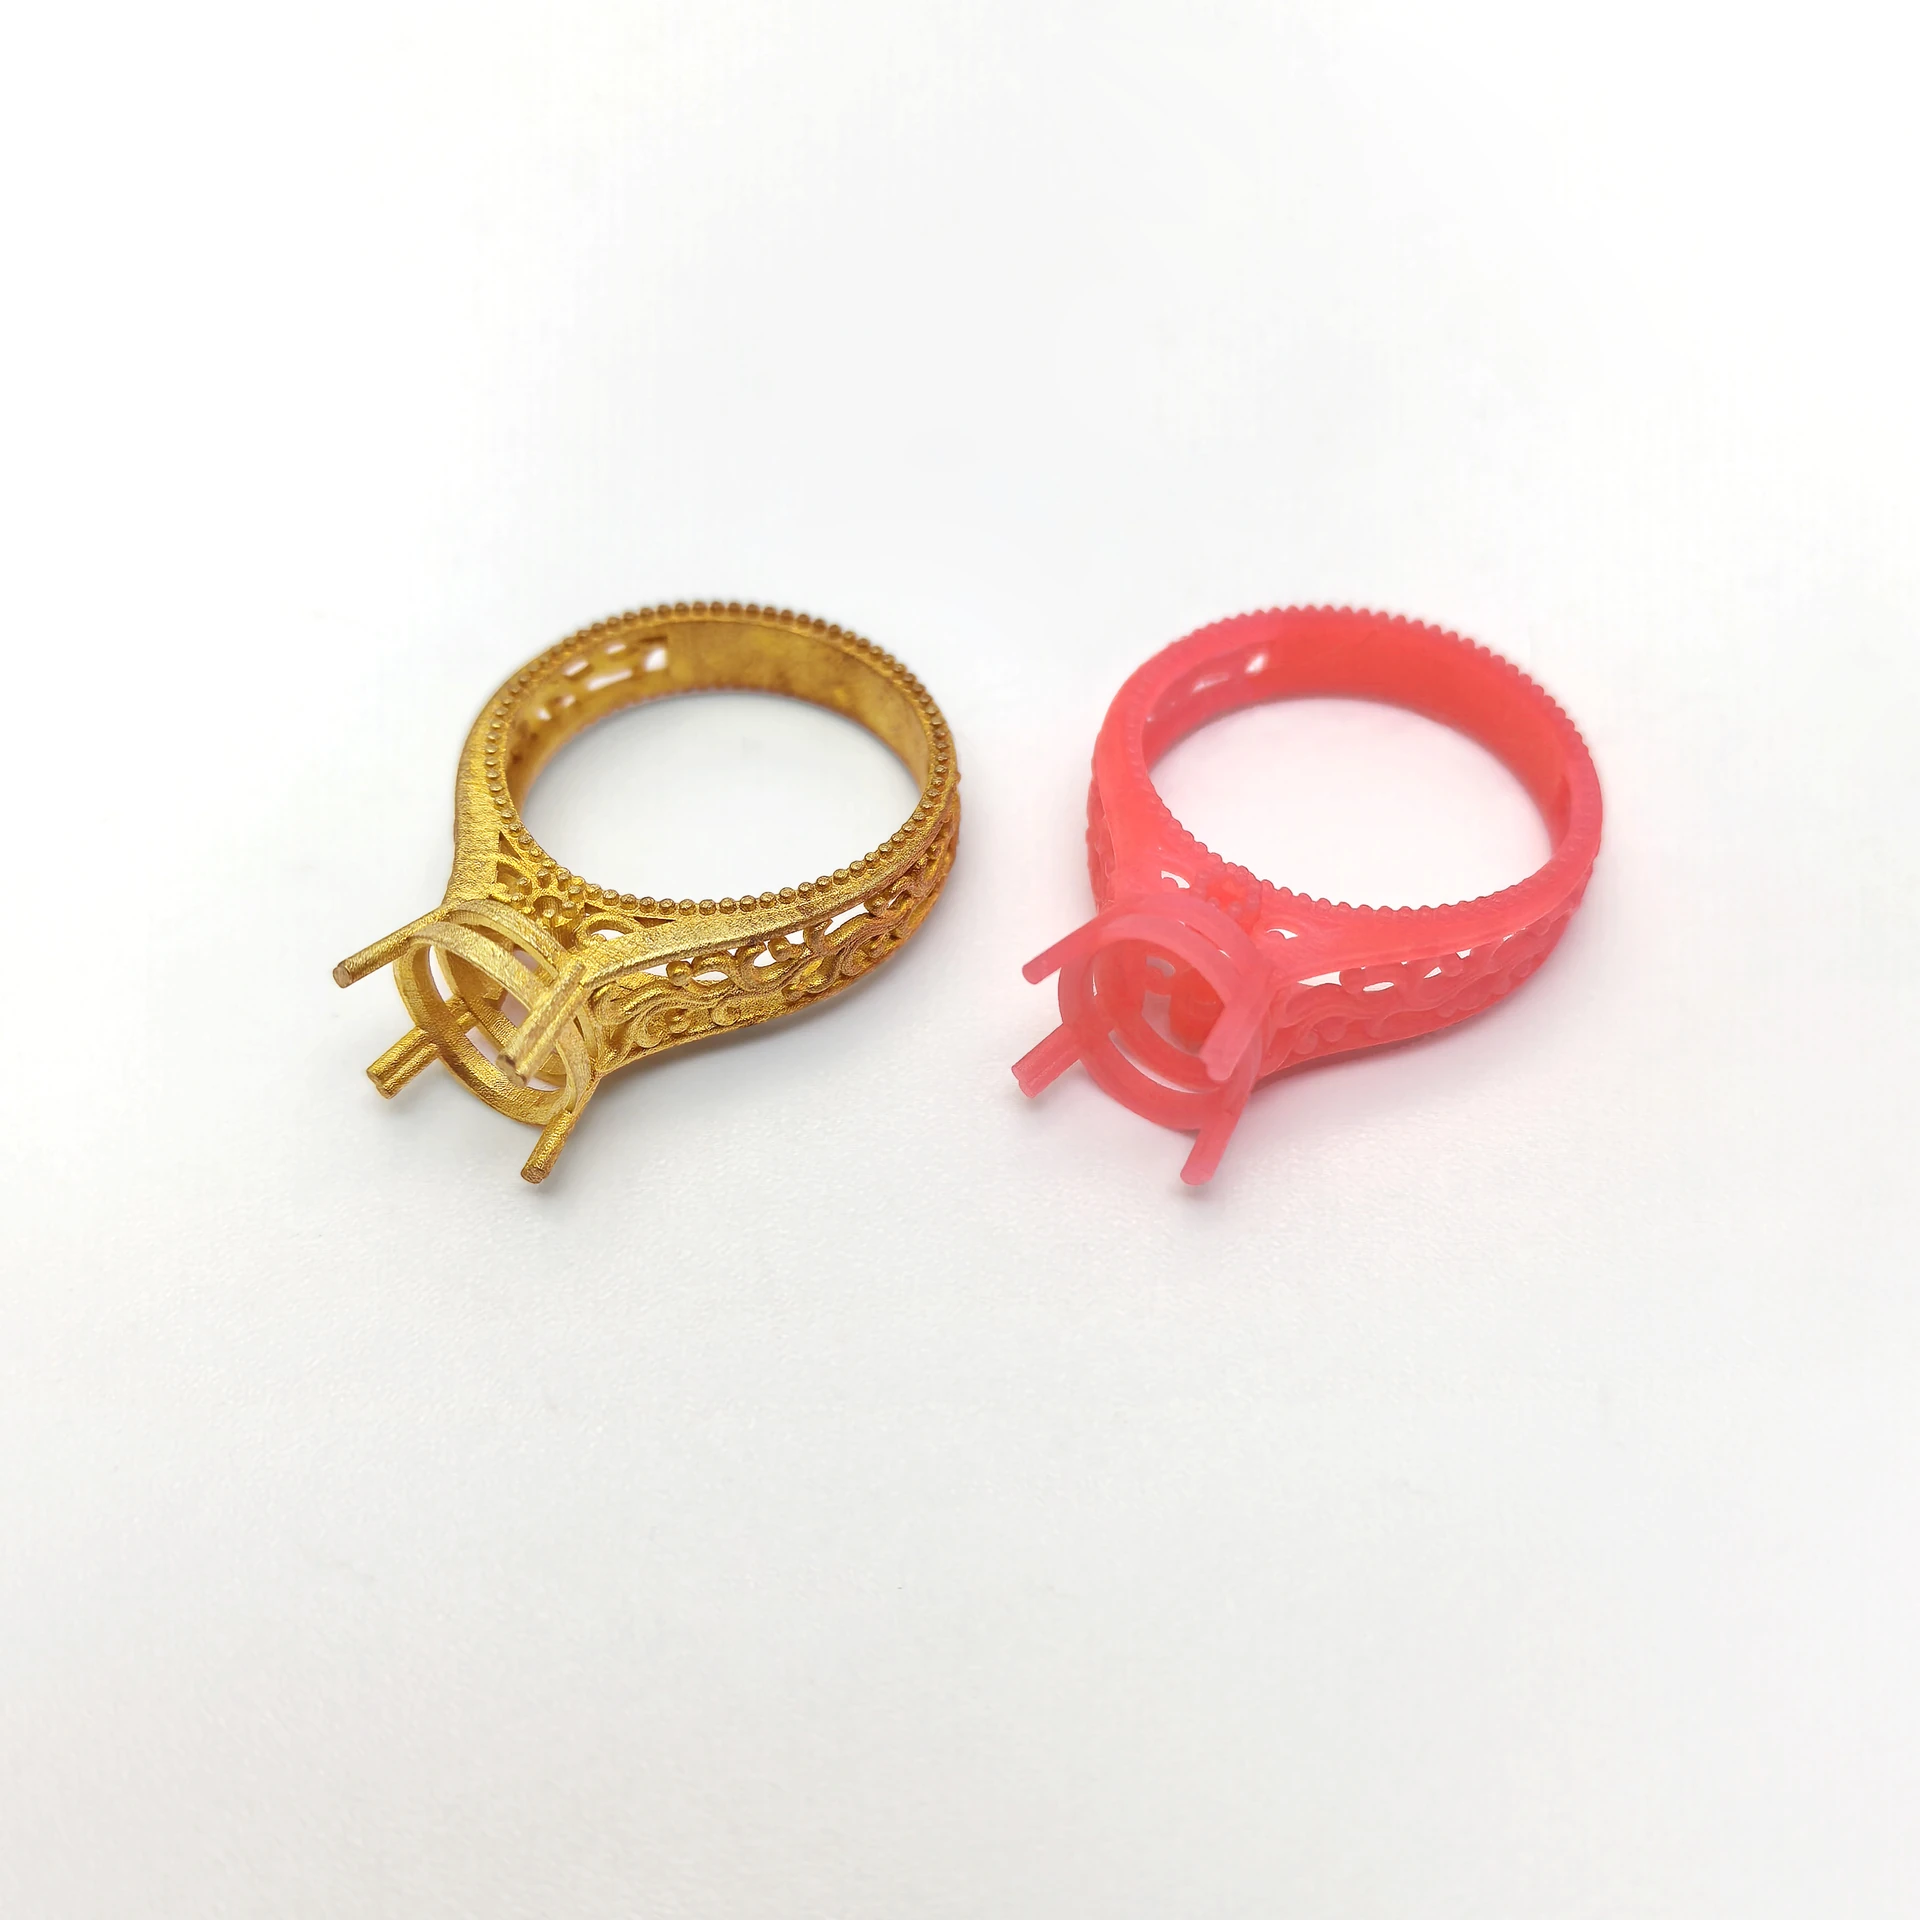
La investigación del Laboratorio Nacional de Oak Ridge sobre la predicción del tamaño de fundición a la cera perdida examina patrones de cera, patrones de carcasa y aleaciones. Este estudio se centra en materiales y sistemas de prueba específicos y no puede usarse como una tasa de contracción universal para todos los proyectos, pero ilustra que el análisis dimensional debe cubrir múltiples etapas. Resumen de la investigación dimensional de fundición a la cera perdida de ORNL
Cuando el equipo de fundición evalúa las dimensiones, también necesita conocer el material de cera, el material de fundición, la aleación, la estructura de la pieza y los registros del proceso real. Se deberá confirmar por separado si el plan de compensación establecido para una determinada muestra es aplicable a otra relación de espesores o a otra aleación.
Si ya se ha producido una deformación local durante la etapa de encerado, las desviaciones dimensionales posteriores no pueden atribuirse simplemente a la contracción del metal. Por otro lado, incluso si se supera la inspección del patrón de cera, todas las desviaciones de la fundición no pueden atribuirse a una precisión insuficiente del equipo de impresión. Cada hipótesis debe cotejarse con evidencia verificable a lo largo del registro.
El margen de mecanizado y la compensación de contracción tienen diferentes propósitos
La sobremedida de mecanizado es la geometría reservada para la posterior eliminación de material. La contracción u otra compensación del proceso es un ajuste a la geometría de la etapa anterior para lograr el objetivo de una determinada etapa. Ambos pueden existir al mismo tiempo, pero no pueden mezclarse como «modelo amplificado».
El margen debe indicarse de qué lado, sobre qué base y para qué tipo de procesamiento posterior. La compensación debe describir los materiales aplicables, la construcción, la orientación y las condiciones de verificación. Es posible que escalar toda la pieza de manera uniforme no pueda manejar deformaciones o desviaciones locales que solo ocurren en una determinada característica.
Para las piezas a procesar, el tamaño objetivo de la pieza en bruto también incluye si se puede establecer un punto de referencia de procesamiento, si hay suficiente margen y la relación posicional relevante. Si la parte rugosa es más grande que el producto terminado, no significa necesariamente que no esté calificado. La clave está en si cumple con los requisitos aproximados aprobados.
La responsabilidad de compensación debe determinarse antes de la producción de prueba. Se recomienda que el personal de diseño y proceso relevante confirme el plan de ajuste, el personal de impresión registre la versión de ejecución y el personal de inspección evalúe los resultados de acuerdo con los objetivos de etapa correspondientes a la versión.
Registre la misma característica a través de la cadena dimensional
| Características | Metas numéricas y puntos de referencia. | Encerado después de la limpieza | Como en blanco | Productos terminados procesados | Cambios que requieren explicación. |
|---|---|---|---|---|---|
| Orificios de montaje o inserciones | Versión del archivo, ubicación de la sección | métodos y estado | Objetivo aproximado y medición real | Objetivo final y medición real | Ya sea para realizar un seguimiento del procesamiento |
| Distancia entre orificios o ubicación de conexión | Mismo conjunto de puntos de referencia | Numeración y medida real | Número correspondiente y medida real. | Número correspondiente y medida real. | Relación de conversión base |
| contorno exterior | Especificar una sección o método de comparación | Resultados de ubicación correspondientes | Resultados de ubicación correspondientes | Resultados de ubicación correspondientes | cambios de forma locales |
| Paredes delgadas o detalles | Identificación de áreas clave | Integridad y tamaño | Estado de formación y dimensiones. | estado final | Efectos de limpieza y recorte. |
Esta es una estructura de registro, no un resultado de prueba preestablecido. Los proyectos reales deben completarse con datos, unidades y métodos de medición reales; se deben explicar las razones de las etapas no aplicables y no se deben inventar cifras para completar el formulario.
El mismo modelo se puede mantener relacionado mediante fotografías, esquemas de ubicación u otros métodos de trazabilidad. Varias partes del mismo estilo deben numerarse por separado para evitar que los resultados de un patrón de cera coincidan con otros moldeados en una cadena de tamaño.
Cuando la misma característica se define utilizando puntos de referencia y mediciones comparables, se puede agregar una columna de diferencia de «medición real en esta etapa menos medición real en la etapa anterior». Primero averigüe dónde ocurrió el cambio entre las dos inspecciones y luego analice el motivo; la diferencia solo describe los resultados de la observación y no es directamente igual a la tasa de contracción de un determinado material.
Clasifique la desviación antes de planificar una prueba
La desviación de proporción general, el desplazamiento de dirección fija y la deformación local requieren diferentes ideas para la resolución de problemas. Si la proporción general es anormal, primero revise la unidad y la escala; para cambios locales, primero verifique el modelo, la sujeción y los procesos correspondientes; para cambios en diferentes lotes, compare materiales, tareas y registros de procesos.
Primero puede comparar diferentes características del mismo modelo y luego comparar varios artículos del mismo lote y de diferentes lotes. De esta manera se puede ver si el problema se concentra en una determinada estructura, una determinada ubicación o una determinada etapa. Cuando el tamaño de la muestra es pequeño, los resultados son adecuados para ayudar a localizar el problema, pero no es apropiado declarar directamente que se ha obtenido una conclusión de capacidad del proceso.
Los cambios de producción de prueba deben establecer claramente los objetivos y las condiciones de control. Por ejemplo, sólo se debe ajustar la geometría local aprobada, manteniendo otras condiciones comparables y verificando las características correspondientes del modelo de cera, el modelo en bruto y el producto terminado. Si el material, la forma del árbol y la referencia de procesamiento se cambian al mismo tiempo, estos cambios deben registrarse para evitar atribuir los resultados a un solo factor.
Utilice un agujero para rastrear la investigación
Si el orificio de una determinada pieza no cumple con los requisitos en la inspección del producto terminado, primero puede verificar la sección transversal y el método de medición definidos en el dibujo del producto terminado y luego verificar los registros de procesamiento y el estado en blanco. Si el orificio en bruto está destinado a un procesamiento posterior, se debe evaluar de acuerdo con los requisitos en bruto en lugar de compararlo directamente con el diámetro del orificio terminado.
Luego busca el encerado correspondiente y comprueba cómo aparece el agujero en el documento de homologación y en el modelo limpio. Si el archivo digital no coincide con el modelo en cera, se debe verificar la exportación, construcción y medición; Si el modelo de cera cumple con los objetivos de la etapa pero el modelo es diferente, entonces evalúelo basándose en los registros de fundición. Cada paso corresponde al mismo agujero, por lo que el problema no salta entre diferentes objetos.
Si descubre que la diferencia en las lecturas proviene de diferentes secciones, primero unifique las ubicaciones de medición y verifique nuevamente. Si se confirma que se trata de un cambio local en la forma del agujero, registre la forma y ubicación específicas. No es apropiado simplemente anotar el diámetro promedio del agujero. Los registros de etapa deben utilizar resultados de medición reales, complementar la forma del orificio y la información de la sección transversal cuando sea necesario y evitar resumir valores para ocultar cambios locales.
Es mejor conservar las lecturas originales y los diagramas de posición de medición para los registros de la cadena dimensional y continuar verificando de acuerdo con los requisitos correspondientes después de los ajustes. No se pueden simplemente guardar las conclusiones compiladas y eliminar los resultados originales; de lo contrario, será difícil distinguir los cambios reales de los cambios en los métodos estadísticos o de resumen más adelante.
Preguntas frecuentes
¿Se debe medir el molde cuando pasa el patrón de cera?
Necesario. Deben inspeccionarse de acuerdo con los requisitos de aceptación de los modelos en cera, los espacios en blanco y los productos terminados, respectivamente. Pasar una determinada etapa previa sólo puede demostrar que los proyectos especificados en esa etapa cumplen con los requisitos.
¿Deberían ampliarse todos los archivos cuando una pieza de fundición es de tamaño insuficiente?
Primero se debe revisar el objetivo, la unidad, el método de medición y el formulario de desviación, y luego el personal de diseño y proceso debe confirmar los ajustes. Es posible que la amplificación unificada no resuelva la deformación local, los cambios en la forma de los orificios o los problemas de referencia de procesamiento.