
Сначала определите, что выходит из принтера
Если в итоге нужно металлическое украшение или деталь, зачем сначала печатать восковую модель? Можно ли напечатать металл напрямую и исключить литье? Для ответа необходимо определить результат печати и операции, оставшиеся до поставки.
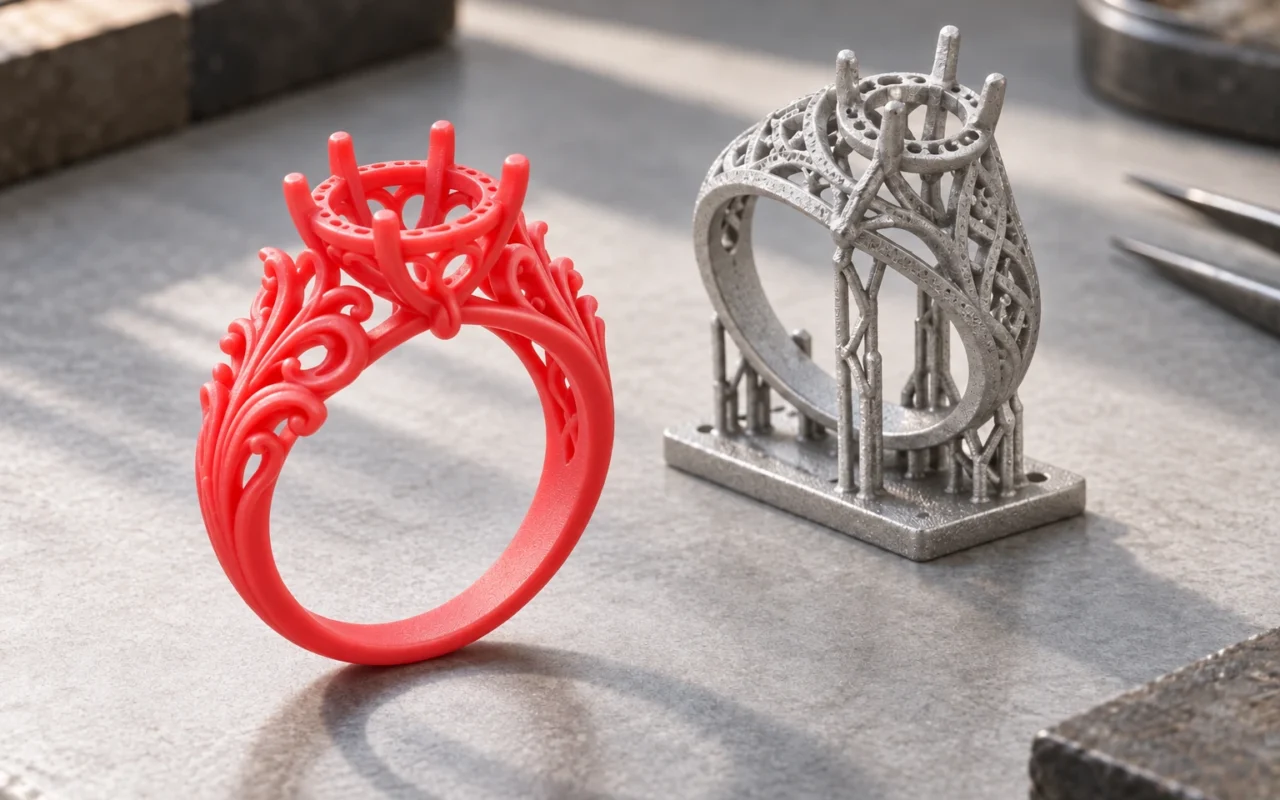
«Ювелирное изделие, напечатанное на 3D-принтере» и «металлическая деталь, изготовленная 3D-печатью» могут подразумевать разные процессы. В одном металл формируется в установке, в другом сначала печатают восковую модель, а металл получают литьем по выплавляемым моделям. Сходная конечная форма не указывает на способ изготовления.
Здесь основным примером прямой печати металла служит лазерное сплавление в порошковом слое (LPBF). Оно сравнивается со струйной печатью воска и последующим литьем. Результаты печати, материалы и обработка различаются, поэтому пригодность оценивают по назначению и требованиям приемки.
1. Результат печати определяет дальнейшие операции
При LPBF на платформу наносят слой металлического порошка. Лазер расплавляет участки по подготовленным данным, послойно создавая деталь. Описание технологии DMLS компании EOS относит ее к LPBF и объясняет связь нанесения порошка с лазерным формированием.
Струйная печать воска послойно формирует модели для литья. 3H-420 Plus компании Cprint 3D выпускает восковые модели; золото, серебро и другие сплавы принимают форму при последующем литье. Напечатанная модель кольца должна пройти литье и доводку, прежде чем станет металлическим украшением.
Два пути можно представить следующим образом:
- Прямая печать металла: цифровое проектирование и подготовка, формирование металла, необходимая постобработка и окончательный контроль.
- Печать восковых моделей с последующим литьем: цифровое проектирование и подготовка, изготовление и контроль моделей, сборка модельного блока, изготовление формы из формомассы или оболочки, удаление воска и прокалка, заливка металла, обработка отливок и окончательный контроль.
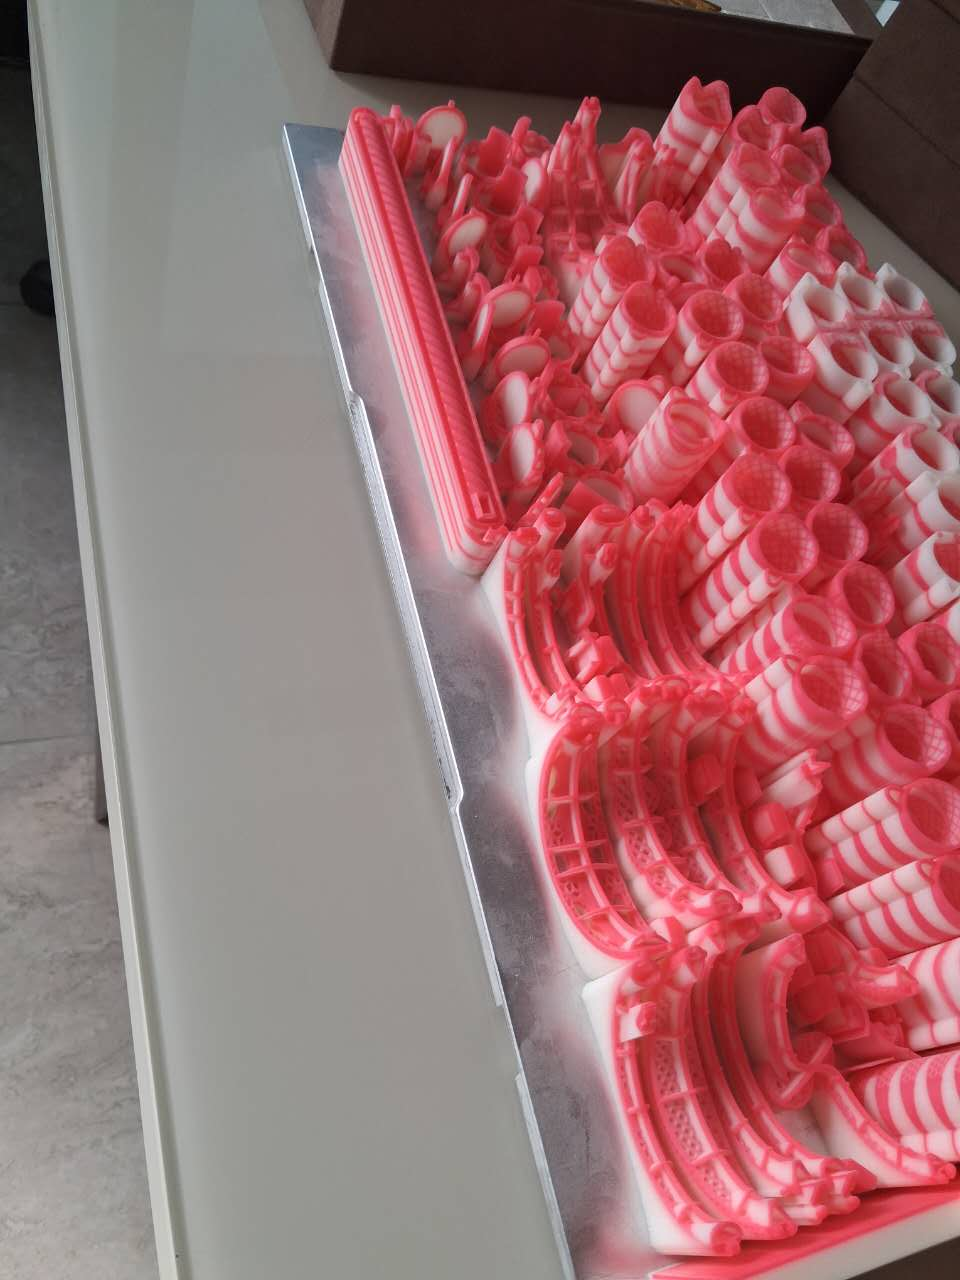
«Прямая» означает, что металл формируется на аддитивной стадии. Это не означает готовности поверхности, размеров и свойств сразу после извлечения из машины. Другие металлические аддитивные процессы могут иметь иной порядок операций; пример LPBF не распространяется на всю 3D-печать металла.
2. Металл вводится на разных стадиях
Для прямой печати нужны порошок, параметры и условия, соответствующие установке. Даже при одинаковом обозначении сплава проверяют спецификацию исходного материала, состояние после изготовления и требования применения. Возможность печатать металл не означает совместимости со всеми сплавами.
В восковом процессе модель изготавливают из воска, а конечный сплав выбирают для литья. Литейное производство также должно подтвердить пригодность формомассы или оболочки, плавки, заливки и последующих операций. Отсутствие металла в модели не позволяет отливать любой сплав при одних и тех же условиях.
Материалы Investment Casting Institute о процессе рассматривают изготовление оболочки, удаление воска, заливку и обработку отливок как связанные стадии. При оценке воскового пути сопоставляйте эти возможности с фактическими требованиями к материалу.
Задачи ювелирных и промышленных изделий различаются. Для кольца важны ношение, закрепка камней и внешний вид; для промышленной детали — сборка, несущая способность или другие функции. Документы на материал и методы контроля должны соответствовать применению. Внешнее сходство не подтверждает требуемые свойства.
3. Одну CAD-модель проверяют отдельно для каждого процесса
Цифровая модель задает требования к изделию, но производственная подготовка может потребовать ориентации, поддержек, компенсаций или припусков. Подготовка различается, поэтому недостаточно передать обоим поставщикам один непроверенный файл и сравнить только цены.
Для LPBF оценивают удаление порошка, доступ к поддержкам, отделение от платформы и обработку ответственных поверхностей. Если замкнутая полость удержит порошок, который невозможно извлечь, вопрос решают при проектировании и подготовке процесса.
Для воскового пути оценивают снятие поддержек, целостность модели, соединения блока и питание металлом. Также определяют, как будут сформированы внутренние пространства формы и нужны ли стержни или разделение на части. В обоих случаях получение геометрии и возможность полностью очистить, обработать и проверить ее — разные задачи.
Заранее предусмотрите доступ для доводки. Инструмент должен достигать каста кольца; промышленной уплотнительной поверхности нужны припуски и условия закрепления. Эти решения влияют на результат и должны приниматься до печати или литья.
Возьмем условный пример кольца с ажурной корзинкой. Предложение прямой печати должно объяснять удаление порошка и поддержек из корзинки и доводку контактных мест. Восковое предложение должно пояснять защиту тонких соединений при снятии поддержек, доступ формомассы в нужные пространства и расположение питателей. Оба поставщика должны показать, как каст, корзинка и шинка после обработки достигнут согласованных размеров и внешнего вида.
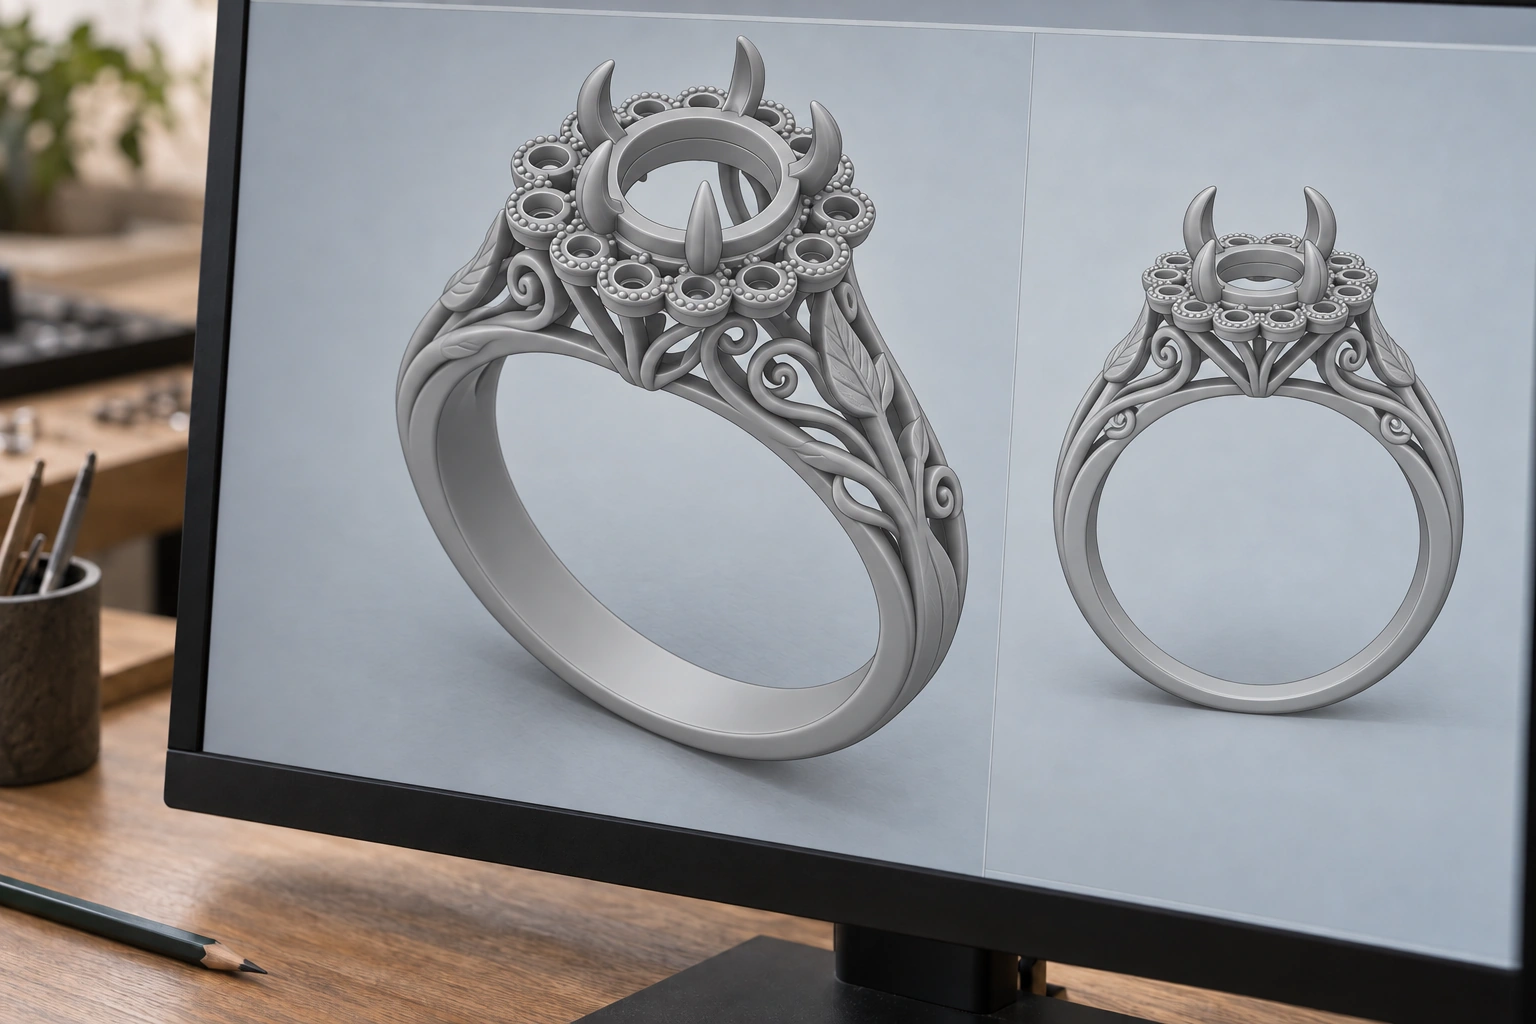
Структура, простая для одного способа, может потребовать изменений или разделения для другого. Поставщик должен указать изменяемые участки, причины и влияние на функцию или внешний вид, после чего получить соответствующее согласование.
4. Перечни постобработки различаются
После прямой печати могут потребоваться удаление порошка, отделение детали и поддержек от платформы, термообработка, механическая обработка и обработка поверхности. Набор операций определяется материалом, геометрией и применением; единого списка для всех деталей нет.
Описание цепочки металлического аддитивного производства EOS включает удаление порошка и постобработку в путь от данных к готовой детали. Сочетание операций зависит от материала, структуры и применения.
В восковом процессе снятие поддержек и контроль модели выполняют до передачи в литье. Металлические заготовки затем требуют отделения питателей, очистки, зачистки и предусмотренной механической или поверхностной обработки. Печатные модели автоматически не устраняют эти операции.
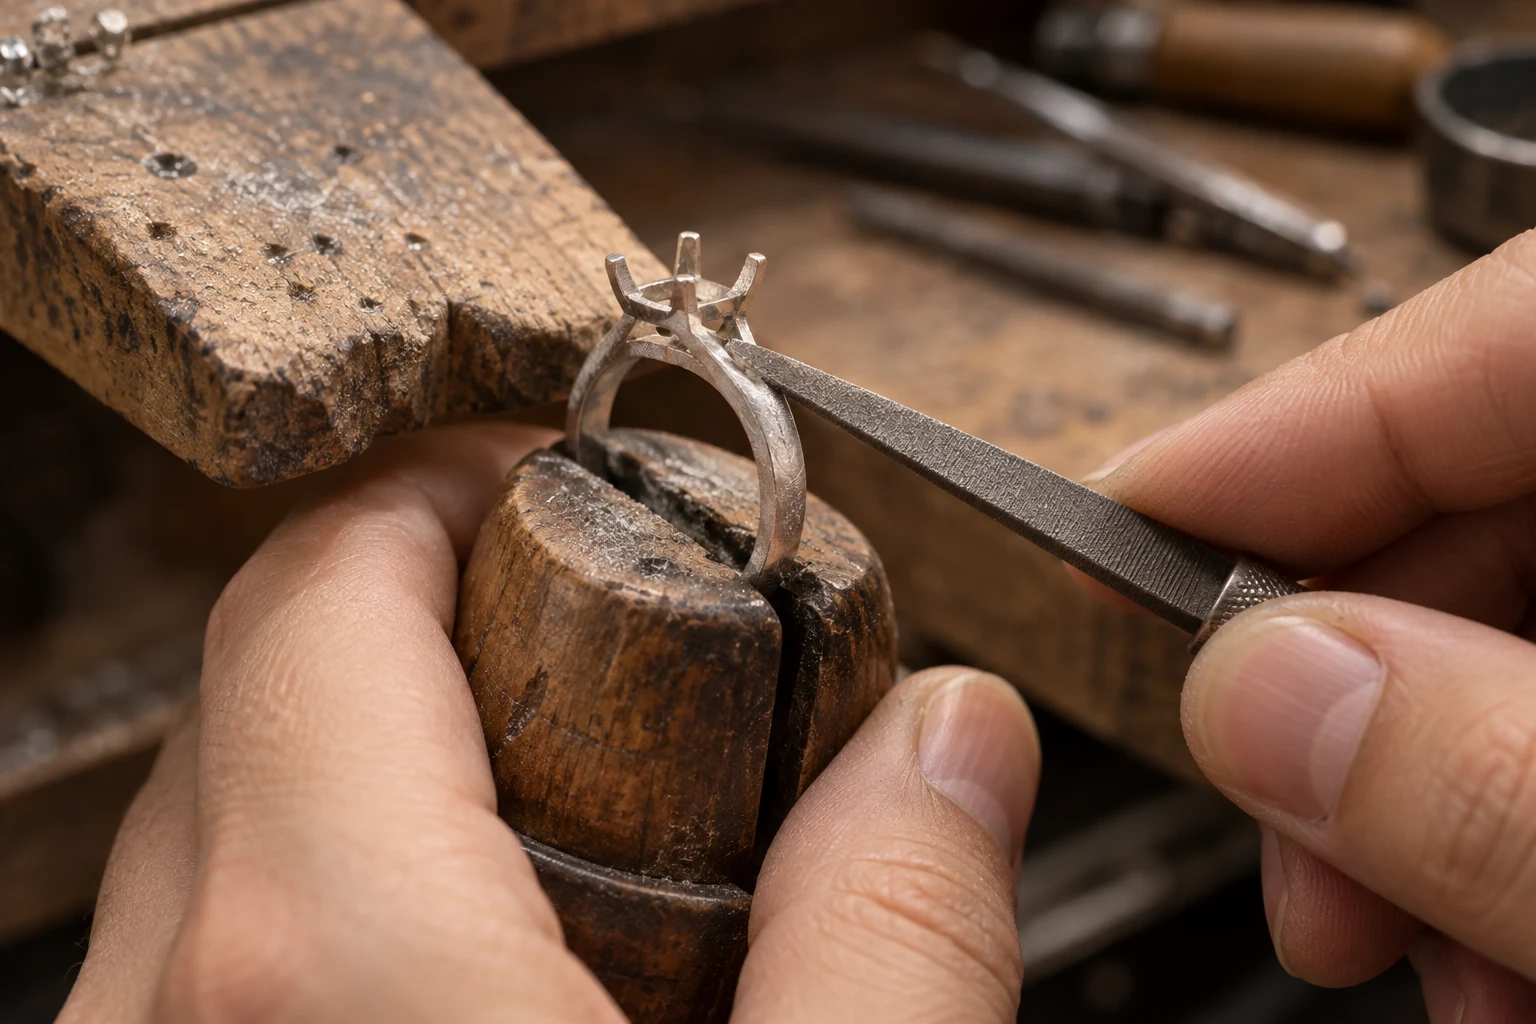
Процесс ювелирного литья Ransom & Randolph на примере заформованного модельного блока описывает изготовление формы, удаление воска, заливку и доводку. Ювелирная формовка и промышленная керамическая оболочка имеют разные процедуры, соответствующие материалам и литейной системе.
Различайте два удаления. Снятие поддержек после печати сохраняет целую восковую модель. Удаление воска после изготовления формы, напротив, устраняет саму модель, оставляя полость для металла. Эти операции выполняются на разных стадиях и решают разные задачи.
| Параметр сравнения | Прямая печать металла методом LPBF | Печать восковой модели и литье |
|---|---|---|
| Результат печати | Металлическая деталь с поддержками | Восковая модель с материалом поддержек |
| Контроль материалов | Порошок, параметры и состояние после обработки | Воск, конечный сплав и условия литья |
| Связь операций | Подготовка печати и постобработка металла | Передача моделей, сборка блока, форма и заливка |
| Типовые вопросы подготовки | Ориентация, поддержки, удаление порошка и обработка | Очистка, питатели, стержни и припуски |
| Окончательный контроль | Размеры, материал и свойства по назначению | Размеры, материал и свойства по назначению |
Таблица показывает состав работ. Она не задает универсального рейтинга: установки, материалы и возможности поставщиков могут различаться и внутри одной категории.
5. Сравнивайте стоимость и сроки до одинакового состояния приемки
Если одно предложение включает готовую металлическую деталь, а другое только восковую модель, суммы нельзя напрямую использовать для выбора процесса. Сначала определите конечную точку сравнения — металлическая заготовка или полностью обработанная деталь — и включите соответствующие работы.
Для заготовок укажите состояние питателей или поддержек, необработанные поверхности и включенный контроль. Для готовых изделий добавьте требования к поверхности, критическим размерам, закрепке камней или функции, а также упаковку и объем поставки.
Сроки также отсчитывают от одинаковых исходных условий. Например, от утвержденных файлов и полного задания на материал, затем учитывают подготовку, очередь, изготовление, постобработку, контроль и перевозку. Сравнение времени построения LPBF и работы воскового принтера касается разных задач.
Разделяйте первоначальную валидацию и повторное производство. Испытания материала или функции для первой партии выделяйте отдельно. Для повторных заказов укажите, какие подтверждения сохраняются, а какие нужно повторить из-за изменения версии.
Ни исключение литья, ни более дешевый воск сами по себе не определяют конечную стоимость. На расходы влияют существующая производственная цепочка, сложность доводки, требования качества и количество принятых годных изделий.
Попросите обоих поставщиков разбить цену одинаково: проектирование и подготовка процесса, материалы и изготовление, постобработка, контроль и поставка. Первоначальную валидацию выделите отдельно, а общие расходы согласованного объема разделите на количество принятых годных деталей. Для драгоценных металлов уточните собственность на материал, возврат и учет потерь, чтобы не пропустить статьи стоимости.
Для дополнительной проверки выберите одну утвержденную версию и одинаковые критические участки. Зафиксируйте производственные изменения, состояние готовности и результаты контроля обоих способов. Отметьте отличия геометрии или объема поставки. Так сравниваются реальные возможности поставщиков, а не одинаково названные образцы с разными требованиями.
6. Передайте обоим поставщикам единые требования к изделию
Требования к продукту могут быть общими, а технологическое решение каждый поставщик предлагает отдельно. Это сохраняет сопоставимость и позволяет объяснить необходимые различия процессов.
Порядок оценки определяют имеющиеся условия:
- Если литье и доводка уже подходят целевому сплаву, а задача прежде всего связана с изменением дизайна или получением моделей, сначала оцените включение печатных восковых моделей в существующее производство.
- Если прямое изготовление металла должно обеспечить определенную структуру, сначала попросите поставщика LPBF проверить материал, удаление порошка, поддержки и доступ инструмента, затем оценивайте полный объем поставки.
- Если для обоих способов есть подходящие предложения, сравните образцы одной утвержденной версии. Запишите производственные изменения и окончательные результаты контроля, затем выбирайте производственный маршрут.
| Исходные данные | Что указать |
|---|---|
| Конечное применение | Ношение, сборка или функция и условия эксплуатации |
| Требования к материалу | Сплав, подтверждающие документы и состояние поставки |
| Геометрия и версия | Версия CAD, критические размеры, отверстия, полости и тонкие связи |
| Постобработка | Поверхность, механическая обработка, закрепка камней или сборка |
| Контроль | Размеры, внешний вид, материал и необходимые функциональные проверки |
| Количество и варианты | Первая партия, повторные заказы, размеры и возможные изменения |
| Ресурсы и сроки | Имеющиеся литейные и обрабатывающие возможности, предельные сроки передачи |
Каждый поставщик должен объяснить пригодность геометрии, необходимые изменения, принимаемые операции и способ подтверждения соответствия поставки. Для функциональной валидации предусмотрите нужные испытания и записи о материале.
При переходе между способами повторно согласуйте производственные изменения и окончательную приемку, даже если CAD изделия не меняется. Основанием выпуска служат контроль и валидация, а не только одинаковая внешняя форма.
Для оценки воскового пути передайте Cprint 3D CAD, критические элементы и условия последующего литья, чтобы обсудить изготовление и передачу моделей. Конечный металл, обработку и контроль согласуйте с поставщиками соответствующих операций.
Частые вопросы
Всегда ли 3D-печать ювелирных изделий означает прямую печать металла?
Это может быть прямое формирование металла либо изготовление моделей перед литьем. Уточните материал на выходе принтера и последующие операции, чтобы определить реальный процесс.
Можно ли сразу носить или устанавливать напечатанную металлическую деталь?
Ее нужно проверить по требованиям поставки и выполнить необходимую постобработку. Завершение печати — отдельный этап; пригодность определяется материалом, размерами, поверхностью и подтверждением требований применения.
Можно ли отлить печатную восковую модель из любого металла?
Конечный сплав определяется последующей литейной системой. Проверьте совместимость формомассы или оболочки, удаления воска и прокалки, плавки и заливки. Изготовление модели не заменяет подтверждения литейного производства по сплаву и качеству.
Достаточно ли сравнить только скорость печати?
Время каждой печати можно зафиксировать, но для выбора способа считают срок от полных утвержденных данных до одинакового состояния поставки, включая очередь, изготовление, постобработку и контроль. Готовая восковая модель и готовая металлическая деталь — разные этапы, поэтому их сроки напрямую не сравнивают длительность всего заказа.