
Primeiro, identifique o que sai da impressora
Se o objetivo é uma joia ou um componente metálico, por que imprimir primeiro um modelo de cera? A impressão direta de metal poderia eliminar a fundição? Para responder, é preciso definir o que a impressora produz e quais operações faltam até a entrega.
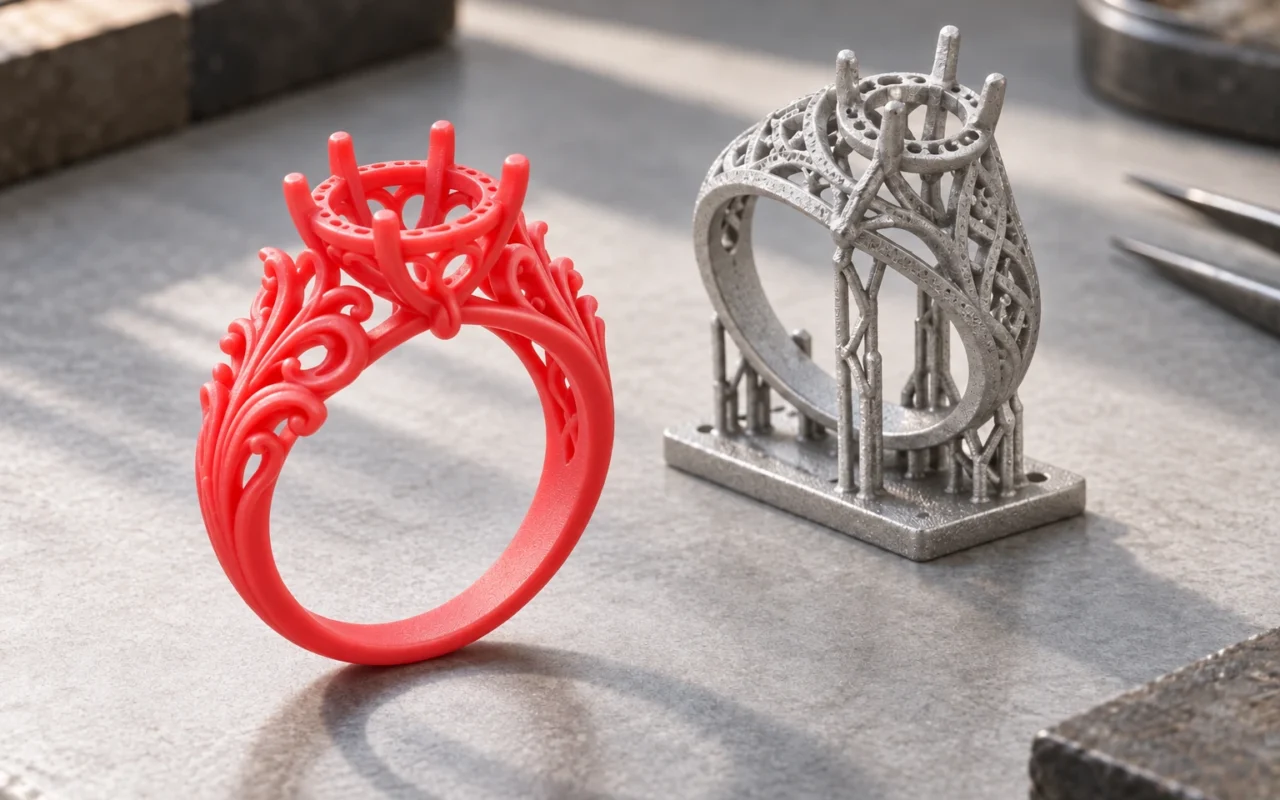
“Joia impressa em 3D” e “peça metálica impressa em 3D” podem descrever processos diferentes. Um forma o metal dentro do equipamento; outro imprime um modelo de cera e obtém o metal por fundição por cera perdida. Uma forma final semelhante não revela a rota utilizada.
Este artigo usa a fusão a laser em leito de pó (LPBF) como principal exemplo de impressão direta de metal e a compara à deposição de cera por jato seguida de fundição. Produtos impressos, materiais e acabamentos diferem; a adequação deve partir do uso final e dos critérios de aceitação.
1. O produto da impressora define as próximas operações
Na LPBF, uma camada de pó metálico é espalhada sobre a plataforma. Um laser funde as áreas definidas pelos dados preparados, formando a peça camada por camada. A explicação do processo DMLS da EOS o classifica como LPBF e apresenta a relação entre espalhamento de pó e fusão a laser.
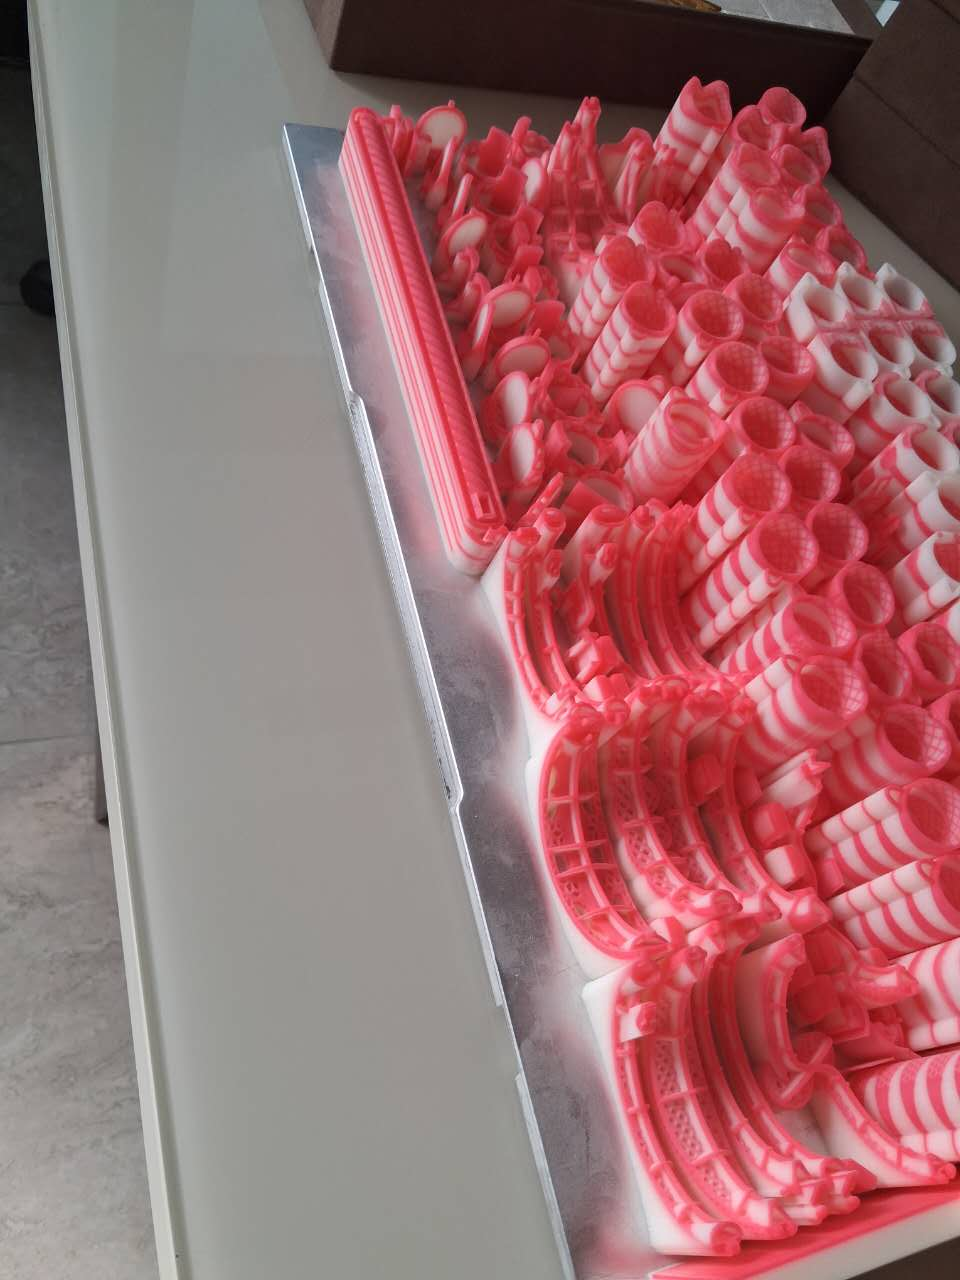
A deposição de cera por jato forma modelos para fundição em camadas. A 3H-420 Plus da Cprint 3D produz modelos de cera; ouro, prata ou outras ligas tomam forma na fundição posterior. O modelo impresso de um anel ainda precisa passar por fundição e acabamento para se tornar uma joia metálica.
As duas rotas podem ser resumidas assim:
- Rota de metal direto: projeto digital e preparação, fabricação metálica, pós-processamento necessário e inspeção final.
- Rota de cera impressa e fundição: projeto digital e preparação, fabricação e inspeção dos modelos, montagem da árvore, revestimento ou fabricação de casca, desceragem e queima, vazamento do metal, operações após a fundição e inspeção final.
Aqui, “direto” significa que o metal é formado na etapa aditiva. Isso não significa que a peça saia da máquina com superfície, dimensões e propriedades finais. Outros processos aditivos metálicos podem ter fluxos diferentes; o exemplo LPBF não representa toda a impressão de metal.
2. O metal entra na produção em etapas diferentes
A impressão direta exige pó, parâmetros e condições compatíveis com o equipamento. Mesmo com o mesmo nome de liga, verifique a especificação da matéria-prima, o estado de fabricação e o uso pretendido. A capacidade de imprimir metal não comprova compatibilidade com todas as ligas.
Na rota de cera, o modelo é feito de cera, enquanto a liga final é selecionada para a fundição. A fundição também precisa confirmar a adequação do revestimento ou da casca, da fusão, do vazamento e das operações seguintes. O fato de o modelo não conter metal não permite fundir qualquer liga nas mesmas condições.
O material de processo do Investment Casting Institute apresenta formação de casca, desceragem, vazamento e operações posteriores como etapas conectadas. Avalie essas capacidades junto aos requisitos reais do material ao considerar a rota de cera.
Joias e componentes industriais têm objetivos diferentes. Um anel envolve uso, cravação e aparência; uma peça industrial pode envolver montagem, sustentação de cargas ou outras funções. Documentação de material e métodos de inspeção devem corresponder à aplicação. Aparência semelhante não comprova desempenho conforme.
3. Analise o mesmo CAD separadamente para cada rota
O modelo digital expressa os requisitos do produto, mas a preparação pode exigir orientação, suportes, compensações ou sobremetal para usinagem. Como as preparações diferem, não basta enviar o mesmo arquivo sem análise aos dois fornecedores e comparar apenas os preços.
Na LPBF, considere remoção de pó, acesso aos suportes, separação da placa e usinagem de superfícies críticas. Se uma cavidade fechada reter pó impossível de retirar, resolva a questão durante o projeto e o planejamento do processo.
A rota de cera exige analisar retirada de suportes, integridade do modelo, conexões da árvore e alimentação do metal. Também é preciso definir como os espaços internos serão formados no molde e se serão necessários machos ou divisão da peça. Em ambas as rotas, obter a geometria e conseguir limpá-la, processá-la e inspecioná-la por completo são tarefas distintas.
Planeje cedo o espaço para acabamento. As ferramentas precisam alcançar o encaixe da pedra em um anel; uma superfície industrial de vedação precisa de sobremetal e fixação adequados. Essas decisões afetam o resultado e devem anteceder a impressão ou a fundição.
Considere um anel com cesta vazada como exemplo hipotético. A proposta de metal direto deve explicar como retirar pó e suportes da cesta e acabar os pontos de contato. A proposta de cera deve indicar como proteger as ligações finas na retirada dos suportes, se o revestimento alcança os espaços necessários e onde ficam os canais de ataque. Ambas devem explicar como encaixe, cesta e aro atenderão às dimensões e à aparência acordadas após o acabamento.
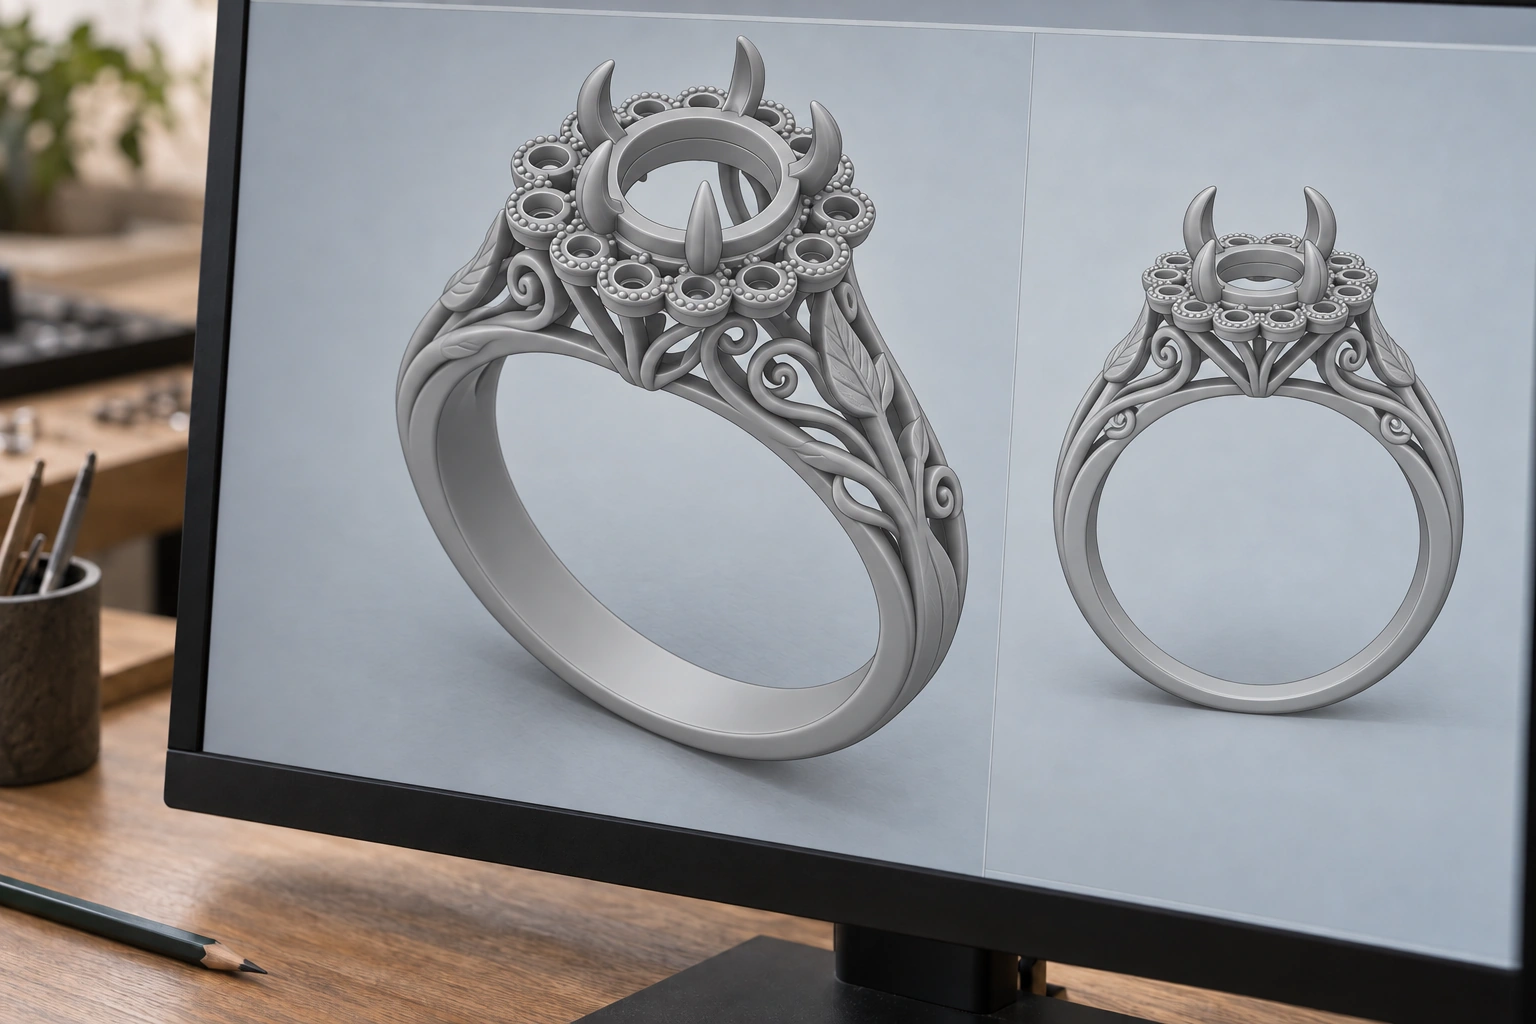
Uma estrutura pode ser simples em uma rota e exigir alteração ou divisão na outra. As mudanças propostas devem identificar áreas afetadas, motivos e impactos na função ou aparência, com confirmação dos responsáveis.
4. As listas de pós-processamento são diferentes
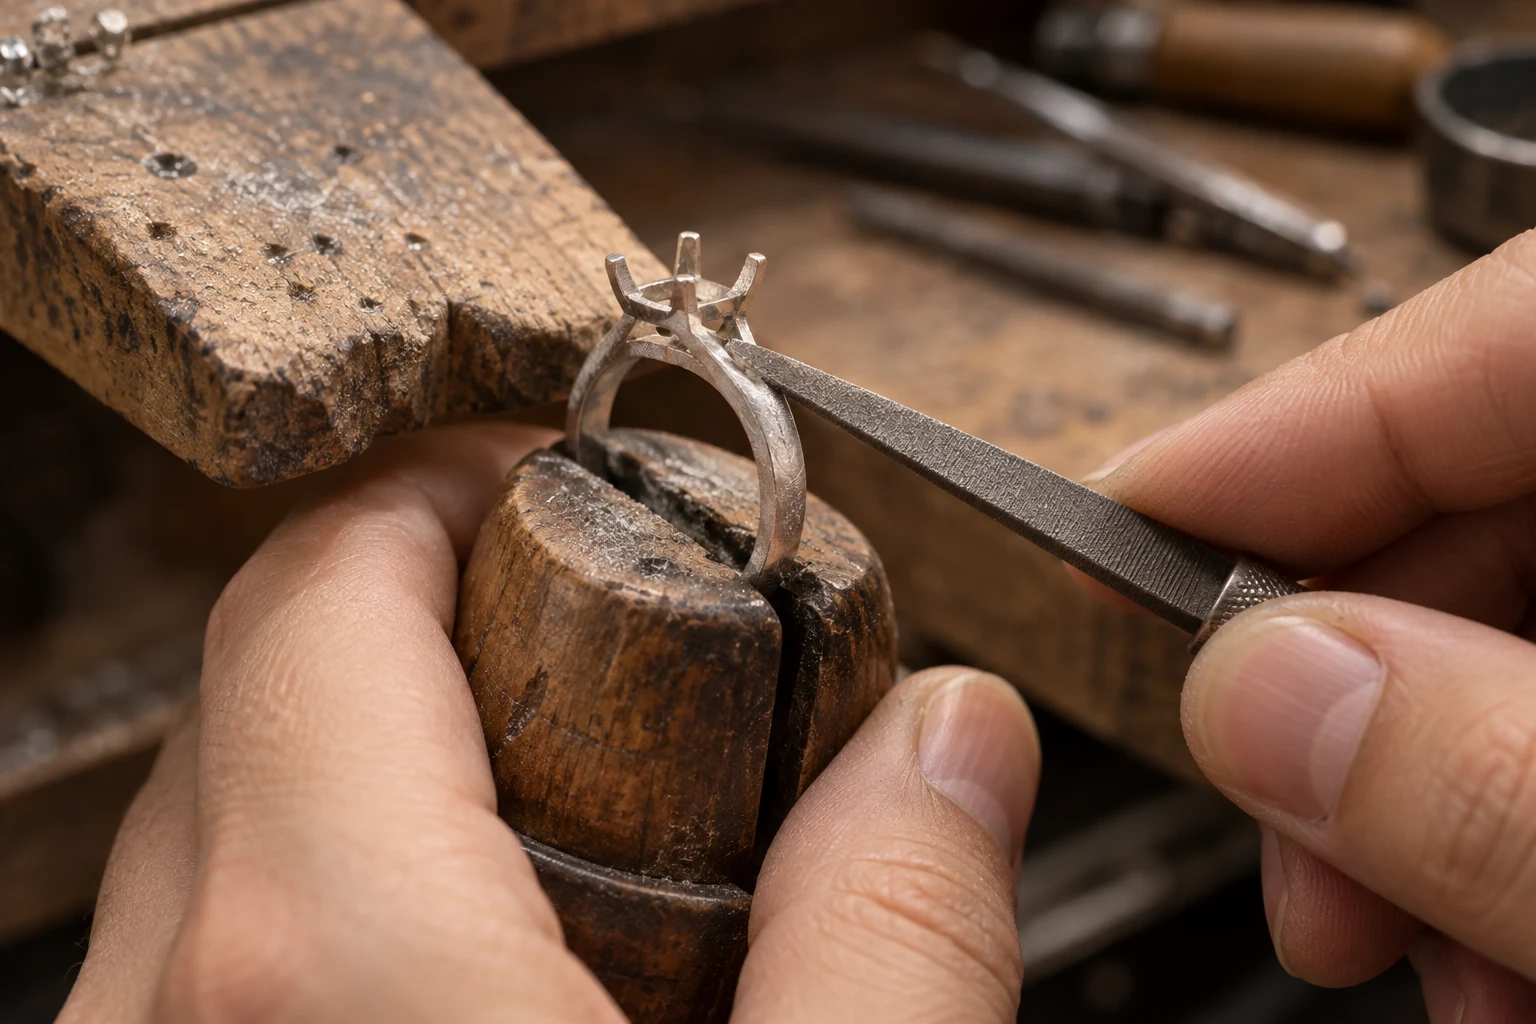
Após imprimir metal, podem ser necessários remoção de pó, separação da peça e dos suportes da placa, tratamento térmico, usinagem e tratamento superficial. A combinação depende do material, da geometria e da aplicação; não há uma lista fixa para todas as peças.
O fluxo de fabricação aditiva metálica da EOS inclui remoção de pó e pós-processamento na cadeia dos dados à peça acabada. As operações variam conforme material, estrutura e aplicação.
Na rota de cera, conclua a remoção dos suportes e a inspeção antes de entregar os modelos à fundição. As peças metálicas brutas ainda precisam de corte dos canais, limpeza, rebarbação e da usinagem ou tratamento superficial especificados. Modelos impressos não eliminam automaticamente essas tarefas posteriores.
O processo de fundição de joias da Ransom & Randolph usa uma árvore revestida para explicar a formação do molde, a desceragem, o vazamento e o acabamento. O revestimento em joalheria e a casca cerâmica industrial seguem procedimentos diferentes, preparados conforme os materiais e o sistema de fundição correspondente.
Diferencie duas remoções: retirar os suportes de impressão preserva o modelo de cera inteiro. A desceragem, após formar o molde, remove o próprio modelo para deixar uma cavidade para o metal. As operações acontecem em momentos diferentes e têm funções distintas.
| Ponto de comparação | Metal direto por LPBF | Cera impressa seguida de fundição |
|---|---|---|
| Produto da impressão | Peça metálica e suportes associados | Modelo de cera e material de suporte |
| Controle dos materiais | Pó, parâmetros e estado após pós-processamento | Cera, liga posterior e condições de fundição |
| Interfaces do processo | Preparação da impressão e pós-processamento metálico | Entrega de modelos, árvore, molde e vazamento |
| Preparação habitual | Orientação, suportes, remoção de pó e usinagem | Limpeza, canais de ataque, machos e sobremetal |
| Inspeção final | Dimensões, material e propriedades conforme a aplicação | Dimensões, material e propriedades conforme a aplicação |
A tabela identifica os trabalhos envolvidos. Não estabelece uma classificação universal, pois equipamentos, materiais e capacidade do fornecedor também variam dentro de cada categoria.
5. Compare custos e prazos até o mesmo estado de aceitação
Se um orçamento inclui uma peça metálica acabada e outro apenas um modelo de cera, os valores não permitem escolher diretamente a rota. Defina primeiro se a comparação termina na peça bruta ou totalmente usinada e inclua as operações correspondentes.
Para peças brutas, especifique o estado de canais ou suportes, superfícies ainda a usinar e inspeções incluídas. Para peças acabadas, acrescente superfície, dimensões críticas, cravação ou função, além de embalagem e escopo de entrega.
O prazo também precisa do mesmo ponto de partida. Por exemplo, use arquivos aprovados e requisitos completos de material, depois avalie preparação, espera, fabricação, pós-processamento, inspeção e transporte em cada rota. Comparar o tempo LPBF à operação da impressora de cera mede duas tarefas diferentes.
Separe validação inicial e produção recorrente. Se o primeiro lote exigir ensaios de material ou função, apresente-os à parte. Nos pedidos repetidos, indique quais validações podem ser reutilizadas e quais devem ser refeitas devido a mudanças de versão.
Eliminar a fundição ou usar cera mais barata não determina sozinho o custo final. Processos existentes, dificuldade de acabamento, exigências de qualidade e quantidade entregue conforme participam da despesa real.
Peça aos dois fornecedores o mesmo detalhamento: projeto e preparação do processo, materiais e fabricação, pós-processamento, inspeção e entrega. Destaque a validação inicial e divida o custo total do escopo acordado pela quantidade aceita para comparar o custo por peça conforme. Em metais preciosos, esclareça também propriedade do material, recuperação e cobrança de perdas para não omitir itens.
Se precisar de validação adicional, use a mesma versão aprovada e as mesmas regiões críticas. Registre ajustes de fabricação, estado de conclusão e resultados de inspeção em ambas as rotas. Destaque mudanças na geometria ou no escopo. Assim, comparam-se propostas realmente fornecíveis, em vez de amostras com nomes iguais e requisitos diferentes.
6. Forneça os mesmos requisitos de produto aos dois fornecedores
Os requisitos do produto podem ser comuns enquanto cada fornecedor propõe sua fabricação. Isso mantém a comparação nas mesmas condições e permite explicar diferenças necessárias de processo.
Use os recursos existentes para decidir por onde começar:
- Se fundição e acabamento já atendem à liga pretendida e o objetivo principal é mudar modelos ou sua forma de obtenção, avalie primeiro a integração da cera impressa à produção atual.
- Se a fabricação direta em metal busca viabilizar uma estrutura específica, solicite primeiro ao fornecedor LPBF a análise de material, remoção de pó, suportes e acesso de usinagem; depois avalie a proposta completa de entrega.
- Se ambas as rotas têm propostas adequadas, compare amostras da mesma versão aprovada. Registre ajustes de fabricação e inspeções finais antes de escolher a rota produtiva.
| Informação de entrada | O que especificar |
|---|---|
| Uso final | Uso como joia, montagem ou função e condições de serviço |
| Requisitos do material | Liga, documentação e estado de entrega exigido |
| Geometria e versão | Versão CAD, cotas críticas, furos, cavidades e ligações finas |
| Pós-processamento | Superfície, usinagem, cravação ou montagem |
| Inspeção | Dimensões, aparência, material e verificações funcionais necessárias |
| Quantidades e variantes | Primeiro lote, repetições, tamanhos e possíveis revisões |
| Recursos e calendário | Capacidade existente de fundição ou usinagem e prazos de passagem entre etapas |
Cada fornecedor deve explicar a adequação geométrica, as mudanças necessárias, as operações assumidas e como demonstrará a conformidade da entrega. Projetos que exijam validação funcional devem prever ensaios e registros de material correspondentes.
Ao mudar de rota, reconfirme ajustes de fabricação e aceitação final mesmo que o CAD permaneça igual. A liberação deve se apoiar em inspeção e validação, e não apenas na mesma forma externa.
Para avaliar a rota de cera, envie à Cprint 3D o CAD, as regiões críticas e as condições de fundição posteriores para discutir produção e entrega dos modelos. Confirme metal final, usinagem e inspeção com os fornecedores responsáveis por cada operação.
Perguntas frequentes
Joia impressa em 3D sempre significa metal impresso diretamente?
Pode significar fabricação metálica direta ou produção de modelos antes da fundição. Pergunte qual material sai da impressora e quais operações vêm depois para identificar a rota real.
A peça metálica impressa pode ser usada ou instalada imediatamente?
Ela deve ser inspecionada conforme a entrega e receber o pós-processamento necessário. O fim da impressão é um marco; a aptidão para uso depende do material, das dimensões, da superfície e da validação para a aplicação.
Um modelo de cera impresso permite fundir qualquer metal?
O sistema de fundição posterior determina a liga final. Verifique compatibilidade com revestimento ou casca, desceragem e queima, fusão e vazamento. Produzir o modelo não substitui a confirmação da fundição sobre liga e qualidade exigidas.
Basta comparar a velocidade de impressão?
É possível registrar o tempo de cada impressão, mas a escolha da rota deve medir desde os dados aprovados completos até o mesmo estado de entrega, incluindo espera, fabricação, pós-processamento e inspeção. Modelo de cera pronto e peça metálica acabada são marcos diferentes; seus tempos não comparam diretamente o prazo total do pedido.