
Primero, identifique qué sale de la impresora
Si el objetivo final es una joya o un componente metálico, ¿por qué imprimir primero un modelo de cera? ¿Podría la impresión directa de metal eliminar la fundición? Para responder, hay que definir qué produce la impresora y qué operaciones quedan hasta la entrega.
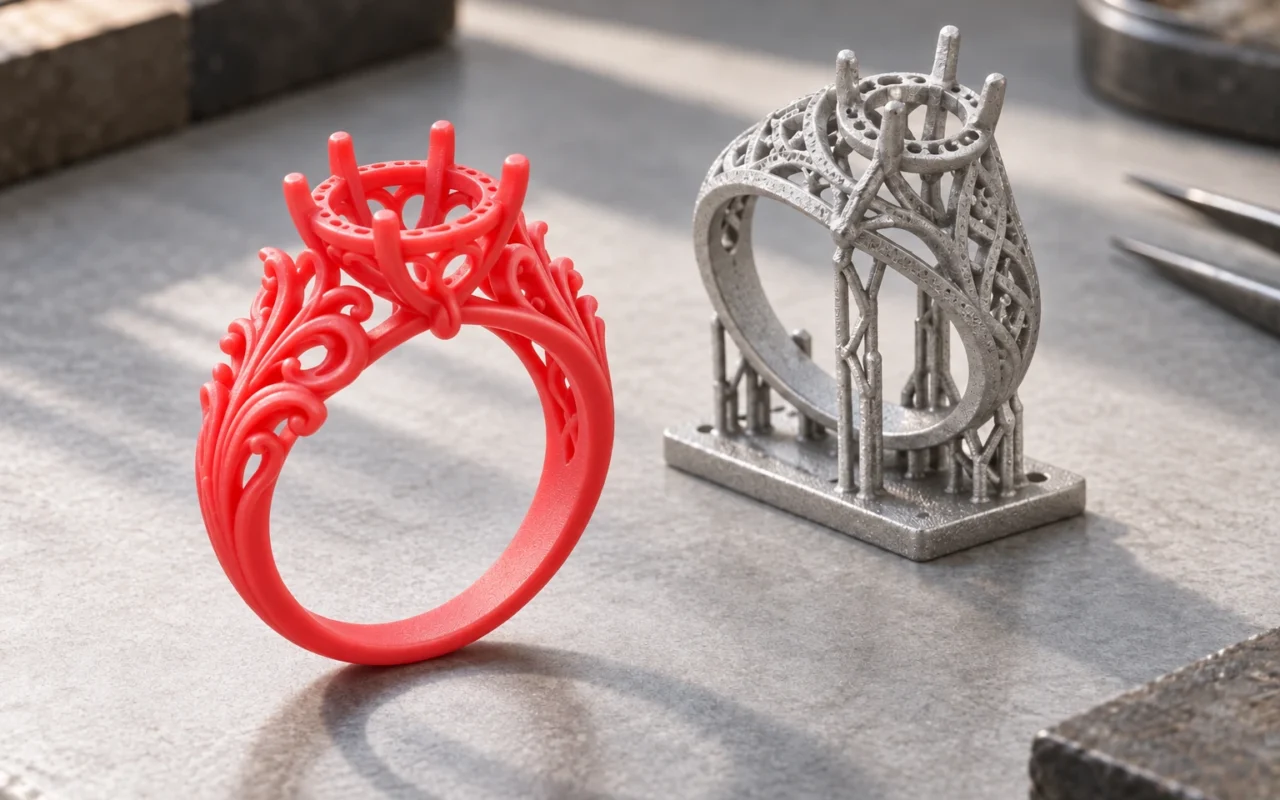
«Joyería impresa en 3D» y «piezas metálicas impresas en 3D» pueden referirse a procesos distintos. Uno forma metal dentro del equipo; otro imprime primero un modelo de cera y obtiene el metal mediante fundición a la cera perdida. Una forma final semejante no identifica la ruta utilizada.
Este artículo toma la fusión láser de lecho de polvo (LPBF) como principal ejemplo de impresión directa de metal y la compara con la impresión por chorro de cera seguida de fundición. Difieren sus productos de impresión, materiales y acabados; la idoneidad debe evaluarse según el uso final y los requisitos de aceptación.
1. Lo que sale de la impresora determina los pasos siguientes
LPBF extiende polvo metálico sobre una plataforma. Un láser funde las zonas definidas por los datos preparados y construye la pieza capa a capa. La explicación del proceso DMLS de EOS lo sitúa dentro de LPBF y describe la relación entre la extensión del polvo y la fusión láser.
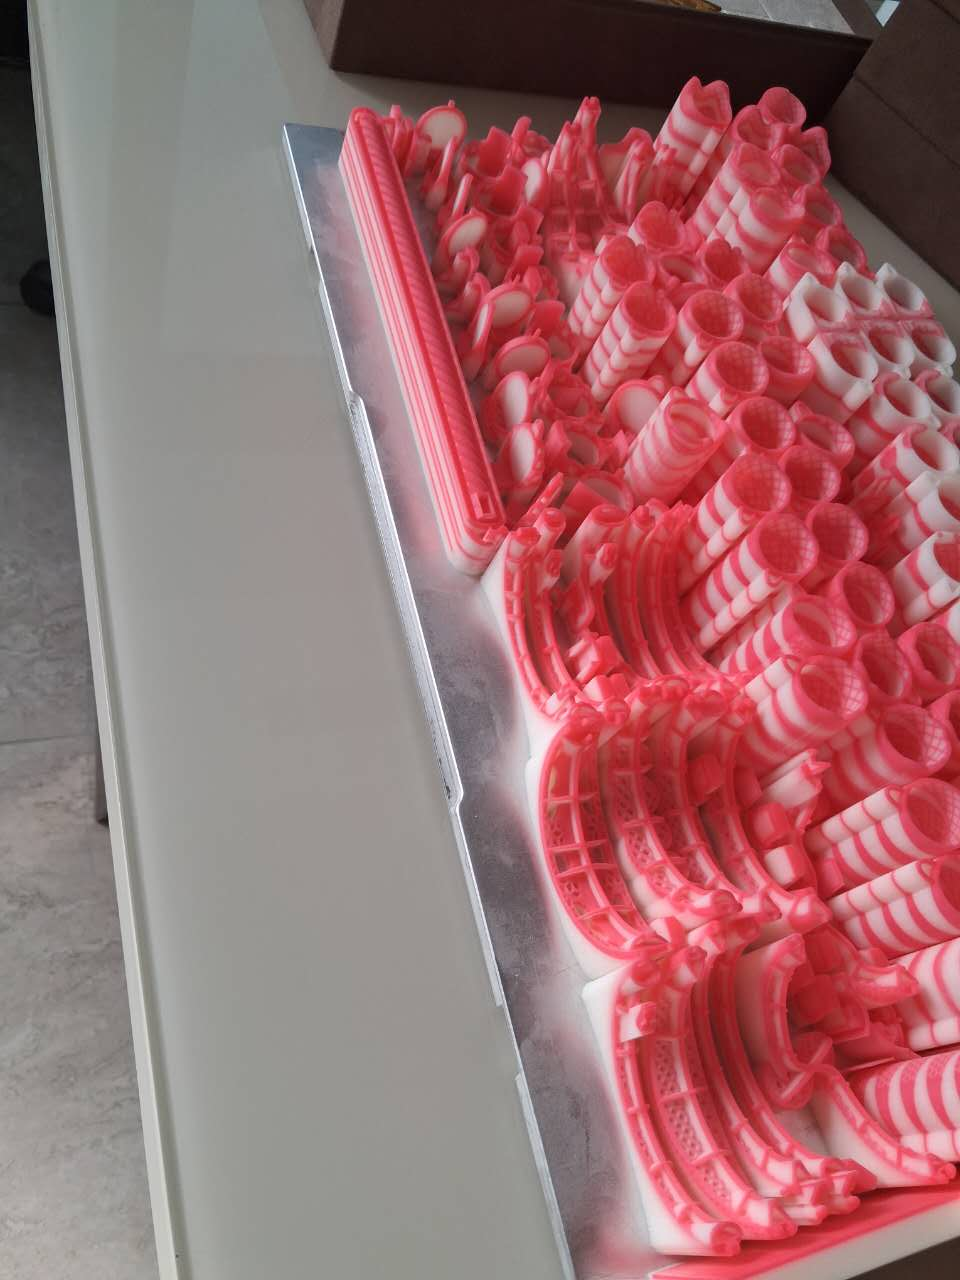
La impresión por chorro de cera forma modelos de fundición capa a capa. La 3H-420 Plus de Cprint 3D produce modelos de cera; el oro, la plata u otras aleaciones se conforman en la fundición posterior. Un modelo de anillo impreso todavía necesita fundición y acabado para convertirse en una joya metálica.
Las dos rutas pueden resumirse así:
- Ruta de metal directo: diseño digital y preparación, fabricación metálica, posprocesado necesario e inspección final.
- Ruta de cera impresa y fundición: diseño digital y preparación, fabricación e inspección de modelos, montaje del árbol, revestimiento o fabricación de cáscara, descerado y quemado, colada del metal, operaciones posteriores e inspección final.
Aquí, «directo» significa que el metal se forma durante la fabricación aditiva. No implica que la pieza salga con la superficie, las dimensiones y las propiedades finales. Otros procesos aditivos metálicos pueden seguir flujos distintos; este ejemplo de LPBF no representa toda la impresión de metal.
2. El metal entra en producción en etapas diferentes
La impresión directa necesita polvo, parámetros y condiciones compatibles con el equipo. Incluso con la misma denominación de aleación, deben comprobarse la especificación de la materia prima, su estado de fabricación y el uso previsto. Que una máquina imprima metal no demuestra que admita cualquier aleación.
La ruta de cera fabrica el modelo con cera y selecciona la aleación final en la etapa de fundición. La fundición debe confirmar además la compatibilidad del revestimiento o la cáscara, la fusión, la colada y las operaciones posteriores. Que el modelo no contenga metal no hace que todas las aleaciones puedan colarse bajo las mismas condiciones.
La documentación del Investment Casting Institute presenta la fabricación de cáscara, el descerado, la colada y el trabajo posterior como etapas conectadas. Al evaluar la ruta de cera, contraste estas capacidades con los requisitos reales del material.
Las joyas y los componentes industriales persiguen objetivos diferentes. Un anillo requiere considerar uso, engaste y aspecto; una pieza industrial puede tener funciones de montaje, carga u otras. Los certificados de material y métodos de inspección deben responder al uso. Un aspecto similar no acredita el cumplimiento funcional.
3. Revise el mismo CAD por separado para cada ruta
El modelo digital expresa los requisitos del producto, pero su preparación puede exigir orientación, soportes, compensación o sobrematerial de mecanizado. Como los preparativos difieren, no basta con enviar el mismo archivo sin revisar a ambos proveedores y comparar precios.
En LPBF, estudie la extracción del polvo, el acceso a los soportes, la separación de la placa y el mecanizado de superficies críticas. Si un volumen cerrado retendría polvo imposible de extraer, resuélvalo durante el diseño y la planificación del proceso.
La ruta de cera exige revisar retirada de soportes, integridad del modelo, conexiones del árbol y alimentación del metal. También debe definirse cómo se formarán los espacios internos del molde y si hacen falta machos o dividir la pieza. En ambas rutas, crear la geometría y poder limpiarla, procesarla e inspeccionarla por completo son tareas distintas.
Planifique también el espacio para el acabado. Las herramientas deben llegar al engaste de un anillo; una cara de sellado industrial necesita sobrematerial y condiciones de sujeción adecuados. Estas decisiones afectan al resultado y deben tomarse antes de imprimir o fundir.
Considere como supuesto un anillo con cesta calada. La propuesta de metal directo debe explicar cómo retirar polvo y soportes del interior y repasar los puntos de contacto. La propuesta de cera debe indicar cómo proteger las uniones finas al retirar soportes, si el revestimiento alcanza los espacios necesarios y dónde colocar los ataques. Ambas deben explicar cómo cumplirán engaste, cesta y aro las dimensiones y el aspecto acordados tras el acabado.
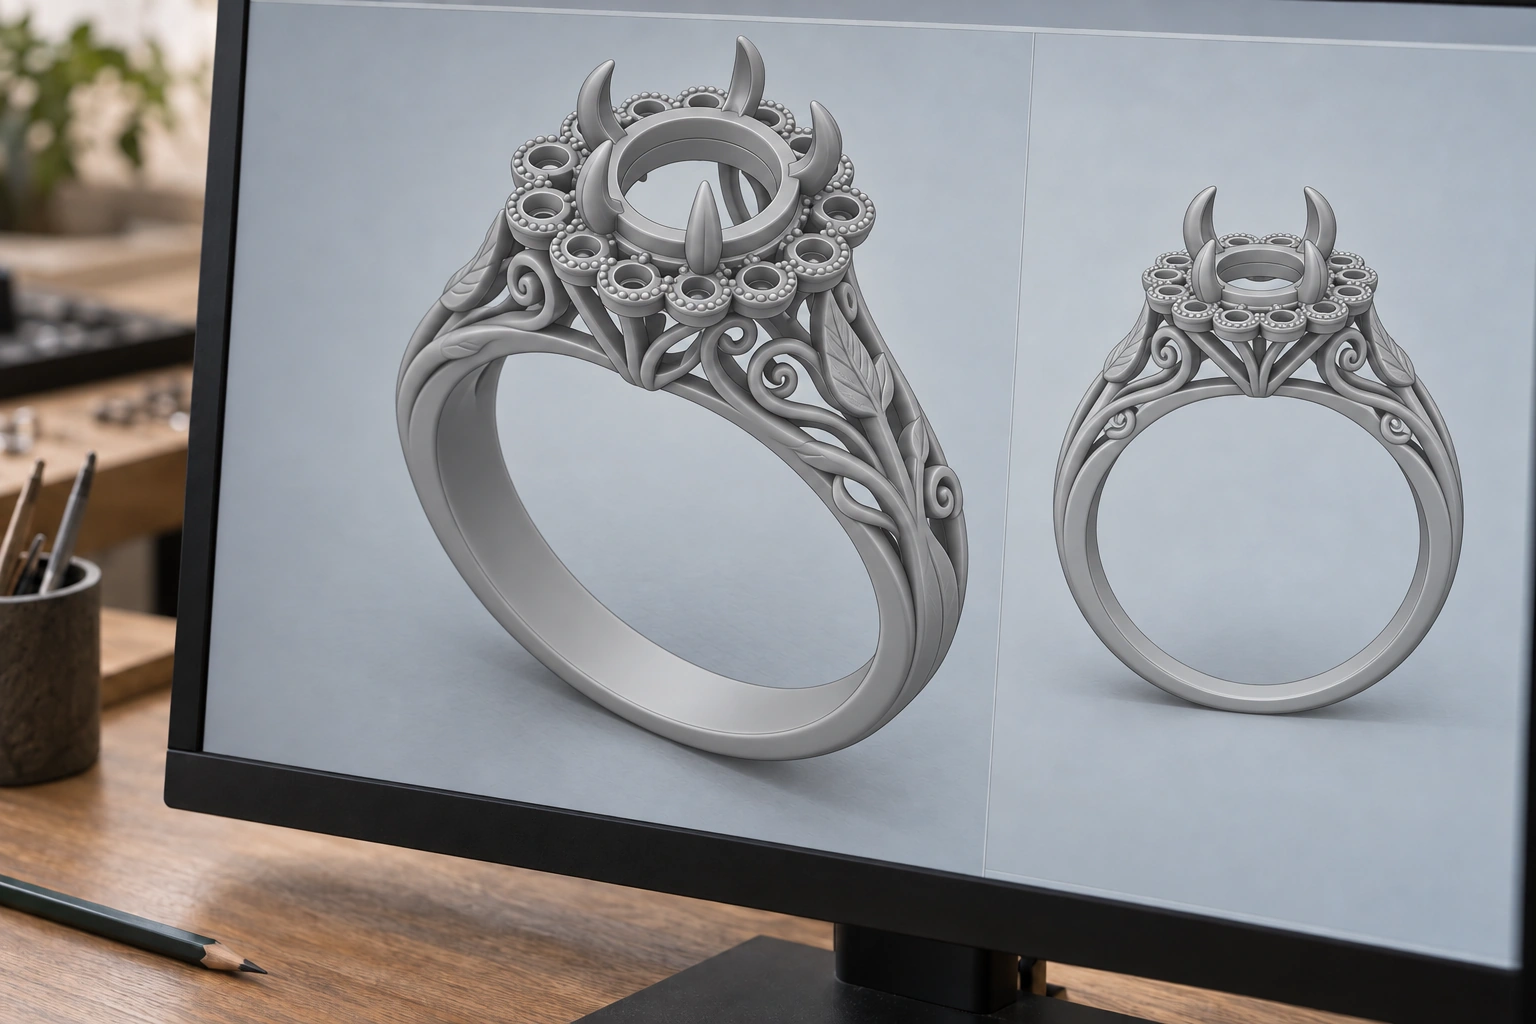
Una estructura puede resultar sencilla en una ruta y exigir modificaciones o división en la otra. Las propuestas de cambio deben identificar zonas afectadas, motivos e impacto en función o aspecto, y recibir la confirmación de las personas responsables.
4. Las operaciones de posprocesado son distintas
Tras imprimir metal, pueden ser necesarios extracción de polvo, separación de pieza y soportes de la placa, tratamiento térmico, mecanizado y tratamiento superficial. La combinación depende del material, la geometría y la aplicación; no existe una lista fija válida para todas las piezas.
El flujo de fabricación aditiva metálica de EOS incluye extracción de polvo y posprocesado en la cadena desde los datos hasta la pieza terminada. Las operaciones cambian según material, estructura y aplicación.
En la ruta de cera, complete la retirada de soportes y la inspección antes de entregar los modelos a fundición. Las piezas metálicas en bruto siguen necesitando corte de ataques, limpieza, desbarbado y el mecanizado o tratamiento superficial indicado. Los modelos impresos no eliminan automáticamente esas tareas posteriores.
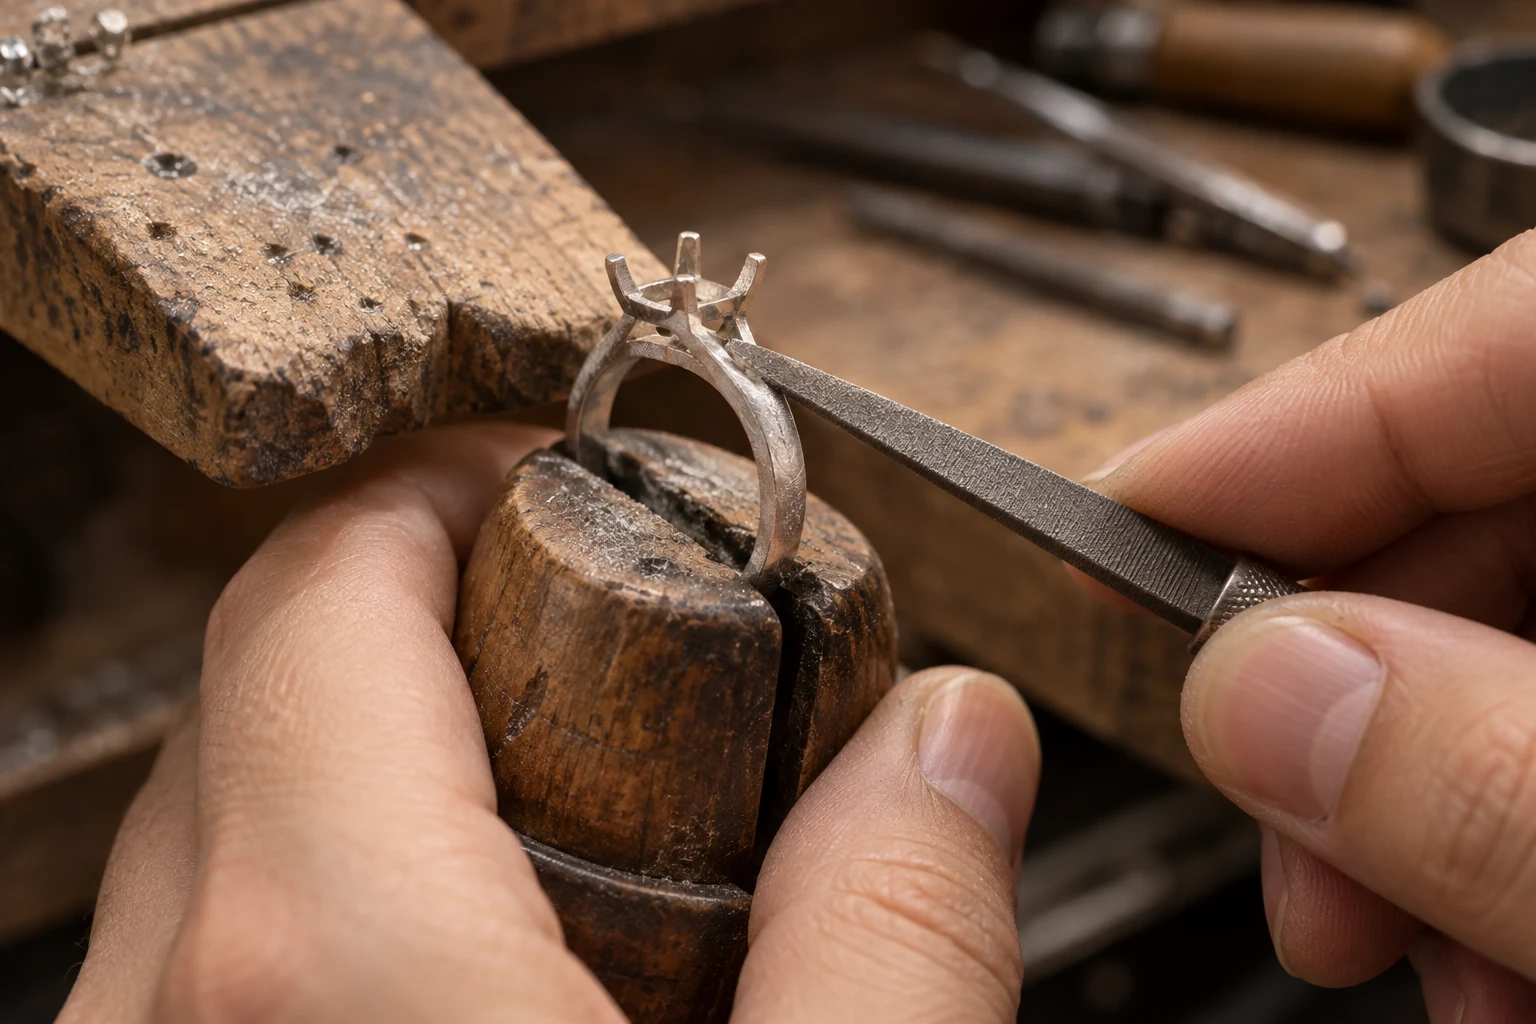
El proceso de fundición de joyería de Ransom & Randolph utiliza un árbol revestido para explicar la formación del molde, el descerado, la colada y los acabados. El revestimiento en joyería y la cáscara cerámica industrial siguen métodos distintos, que deben prepararse conforme a sus materiales y sistemas de fundición.
Distinga las dos retiradas: eliminar los soportes de impresión permite conservar íntegro el modelo de cera. El descerado, una vez formado el molde, elimina el propio modelo para dejar una cavidad al metal. Son operaciones con funciones y momentos diferentes.
| Aspecto comparado | Metal directo mediante LPBF | Cera impresa seguida de fundición |
|---|---|---|
| Producto de impresión | Pieza metálica y soportes asociados | Modelo de cera y material de soporte |
| Control de materiales | Polvo, parámetros y estado tras el posprocesado | Cera, aleación posterior y condiciones de fundición |
| Enlace entre procesos | Preparación de impresión y posprocesado metálico | Entrega de modelos, árbol, molde y colada |
| Preparación habitual | Orientación, soportes, extracción de polvo y mecanizado | Limpieza, ataques, machos y sobrematerial |
| Inspección final | Dimensiones, material y propiedades según el uso | Dimensiones, material y propiedades según el uso |
Esta tabla identifica el trabajo necesario. No establece una clasificación universal, pues los equipos, materiales y capacidades del proveedor también varían dentro de cada categoría.
5. Compare costes y plazos hasta el mismo estado de aceptación
Si un presupuesto incluye la pieza metálica terminada y el otro solo el modelo de cera, sus importes no permiten elegir directamente una ruta. Defina primero si se compara hasta la pieza en bruto o la pieza totalmente mecanizada e incluya las operaciones correspondientes.
Para piezas en bruto, especifique el estado de ataques o soportes, las superficies pendientes de mecanizar y las inspecciones incluidas. Para piezas terminadas, añada superficie, dimensiones críticas, engaste o función, además del embalaje y alcance de entrega.
El plazo también debe partir del mismo estado inicial. Por ejemplo, use archivos aprobados y requisitos de material completos, y revise preparación, espera, fabricación, posprocesado, inspección y transporte. El tiempo de fabricación LPBF y el funcionamiento de una impresora de cera corresponden a tareas diferentes.
Separe la validación inicial de la producción repetida. Si el primer lote necesita ensayos de material o función, presupuéstelos aparte. En los pedidos repetidos, indique qué validaciones pueden reutilizarse y cuáles deben repetirse por cambios de versión.
Ni eliminar la fundición ni utilizar cera más barata determina por sí solo el coste final. Los procesos existentes, la dificultad de los acabados, la calidad exigida y la cantidad entregada conforme contribuyen al gasto real.
Pida a ambos proveedores el mismo desglose: diseño y preparación del proceso, materiales y fabricación, posprocesado, inspección y entrega. Separe la validación inicial y divida el coste total del alcance acordado entre las unidades aceptadas para comparar el coste por pieza conforme. En metales preciosos, aclare también propiedad del material, recuperación y valoración de pérdidas para no omitir conceptos.
Si hace falta validar más, utilice la misma versión aprobada y las mismas zonas críticas. Registre ajustes de fabricación, estado de terminación y resultados de inspección de ambas rutas. Señale cualquier cambio de estructura o alcance. Así se comparan propuestas realmente suministrables y no muestras con el mismo nombre pero distintos requisitos.
6. Entregue los mismos requisitos de producto a ambos proveedores
Los requisitos del producto pueden ser comunes mientras cada proveedor plantea su fabricación. Esto permite comparar bajo las mismas condiciones y explicar las diferencias técnicas necesarias.
Use los recursos actuales para decidir por dónde empezar:
- Si ya dispone de fundición y acabado adecuados para la aleación objetivo y quiere cambiar principalmente el diseño o cómo obtiene los modelos, evalúe primero la integración de modelos de cera impresos en su producción.
- Si busca obtener una estructura concreta mediante metal directo, solicite primero al proveedor LPBF la revisión de material, extracción de polvo, soportes y acceso de mecanizado; después evalúe la propuesta completa de entrega.
- Si hay propuestas adecuadas para ambas rutas, compare muestras basadas en la misma versión aprobada. Registre cambios de fabricación e inspecciones finales antes de elegir la producción.
| Información de entrada | Qué debe especificarse |
|---|---|
| Uso final | Uso como joya, montaje o función y condiciones de servicio |
| Requisitos del material | Aleación, documentación y estado de entrega requerido |
| Geometría y versión | Versión CAD, cotas críticas, orificios, cavidades y uniones finas |
| Posprocesado | Superficie, mecanizado, engaste o montaje |
| Inspección | Dimensiones, aspecto, material y comprobaciones funcionales necesarias |
| Cantidades y variantes | Primer lote, repeticiones, tallas y posibles revisiones |
| Recursos y calendario | Capacidad existente de fundición o mecanizado y fechas límite de entrega entre etapas |
Cada proveedor debe explicar la idoneidad geométrica, los cambios necesarios, las operaciones que asume y cómo acreditará la conformidad de lo entregado. Los proyectos que necesiten validación funcional deben prever los ensayos y registros de material correspondientes.
Al cambiar de ruta, reconfirme ajustes de fabricación y aceptación final aunque el CAD del producto no cambie. La liberación debe basarse en inspección y validación, no solo en una forma externa idéntica.
Para evaluar la ruta de cera, facilite a Cprint 3D su CAD, las zonas críticas y las condiciones de fundición posteriores para coordinar fabricación y entrega de los modelos. Confirme metal final, mecanizado e inspección con los proveedores responsables de cada operación.
Preguntas frecuentes
¿La joyería impresa en 3D siempre se imprime directamente en metal?
Puede tratarse de fabricación metálica directa o de modelos fabricados antes de fundir. Pregunte qué material produce la impresora y qué operaciones siguen para conocer la ruta real.
¿El metal impreso puede utilizarse o montarse inmediatamente?
Debe inspeccionarse según los requisitos de entrega y recibir el posprocesado necesario. Terminar de imprimir es un hito; la aptitud de uso depende del material, las dimensiones, la superficie y la validación para su aplicación.
¿Un modelo de cera impreso puede fundirse en cualquier metal?
El sistema posterior de fundición determina la aleación final. Deben ser compatibles el revestimiento o la cáscara, el descerado y quemado, la fusión y la colada. La fabricación del modelo no sustituye la confirmación de la fundición sobre aleación y calidad exigidas.
¿Basta con comparar las velocidades de impresión?
Puede registrar el tiempo de cada impresión, pero la elección de ruta debe medir desde la documentación aprobada completa hasta el mismo estado de entrega, incluyendo espera, fabricación, posprocesado e inspección. Un modelo de cera terminado y una pieza metálica acabada son hitos distintos; sus tiempos no comparan directamente el plazo total del pedido.