
先分清打印输出物
既然最终要得到金属首饰或零件,为什么还要先打印蜡型?能不能直接打印金属,把铸造这一步省掉?回答这些问题,先要弄清楚打印机输出什么,以及交付前还要完成哪些工序。
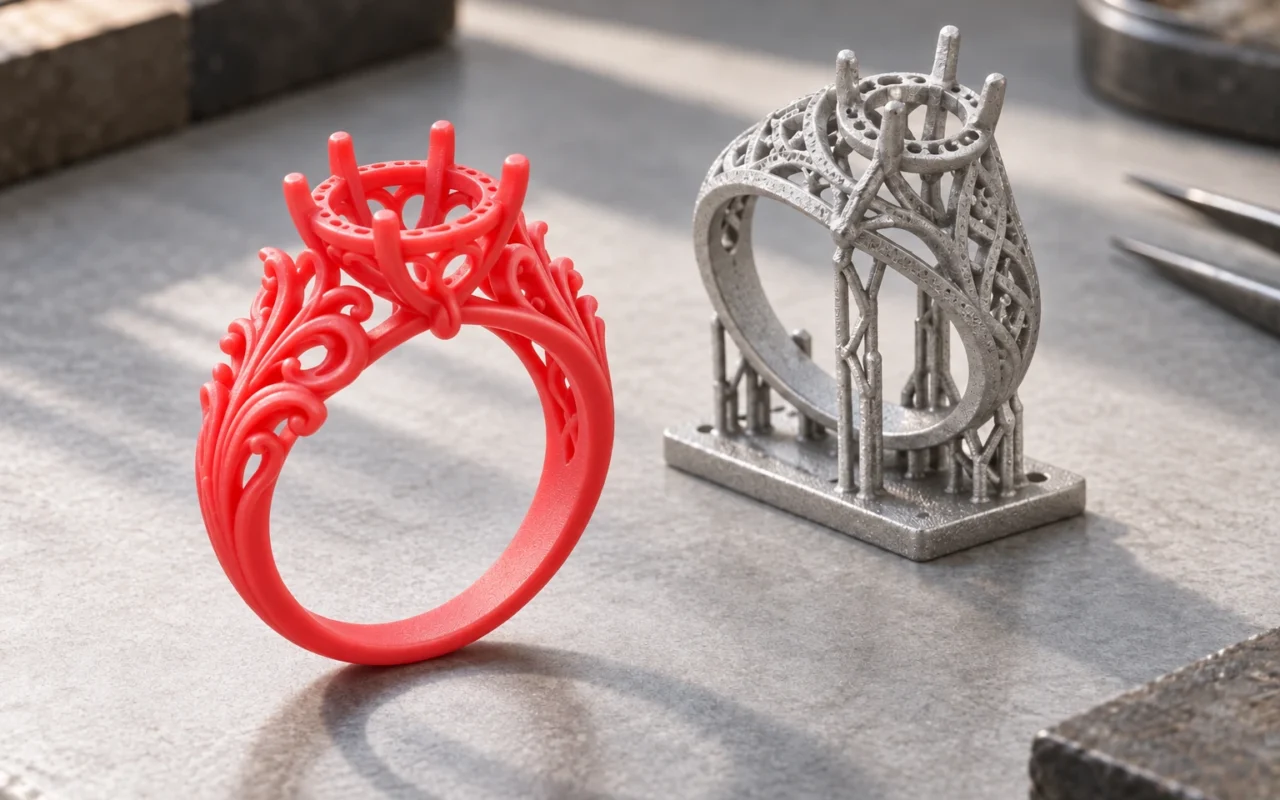
“3D打印珠宝”或“3D打印金属零件”,可能指不同的制造过程。一种是在打印设备内形成金属件,另一种先打印蜡型,再通过熔模铸造获得金属。看见相同的产品形状,不能直接判断采用了哪条路线。
本文以激光粉末床熔融(LPBF)作为直接金属打印的主要例子,与喷蜡制型后铸造进行比较。它们的输出物、材料投入和后处理不同,适配判断应回到最终用途和验收要求。
一 打印机出来的东西,决定下一步怎样制造
LPBF在平台上铺设金属粉末,由激光按准备好的数据熔融对应区域,逐层形成金属件。EOS的DMLS工艺介绍将其归入激光粉末床熔融路线,并说明了铺粉与激光成形的关系。
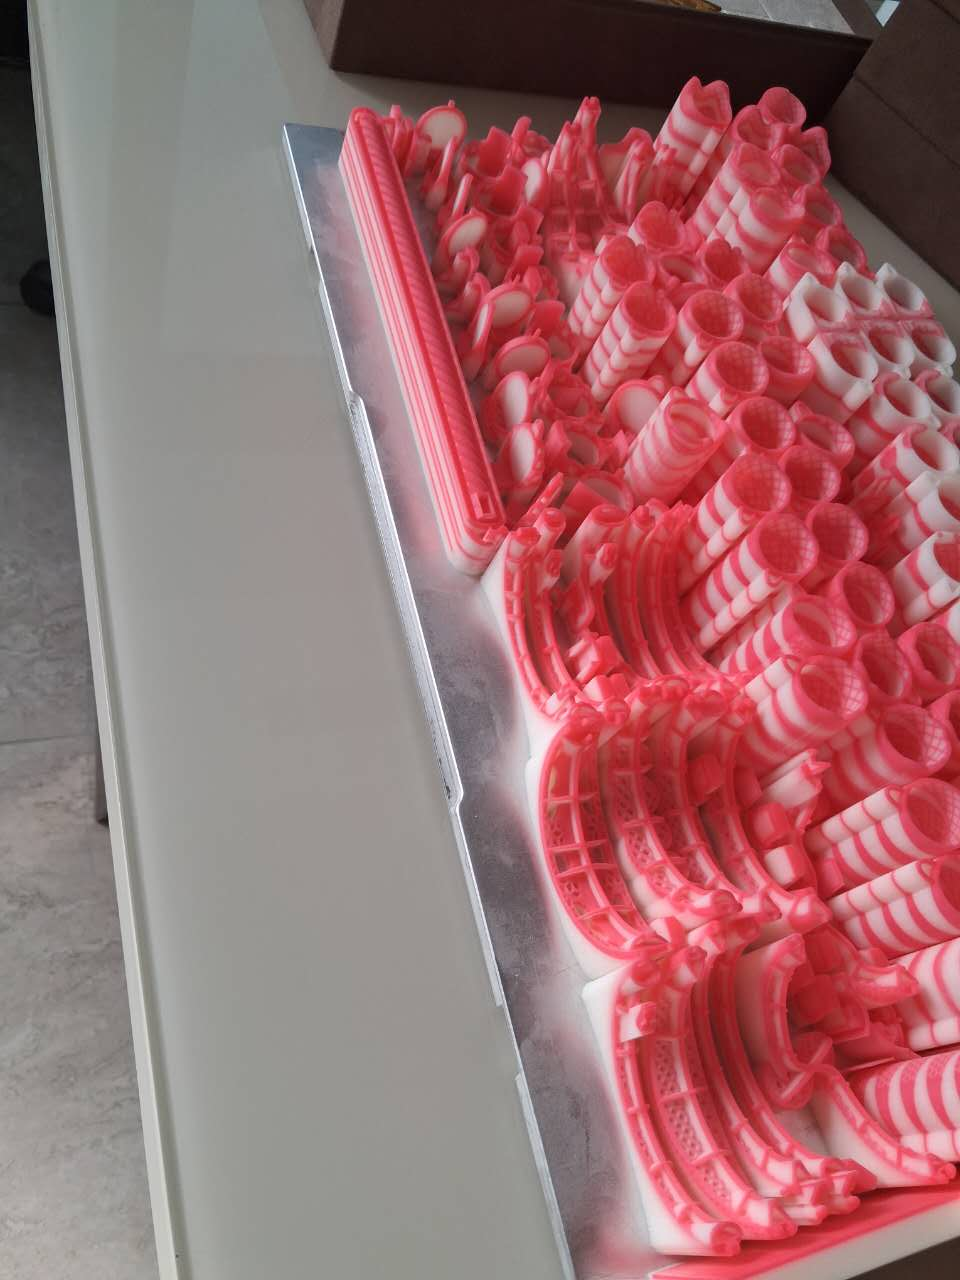
喷蜡路线逐层形成铸造型样。众城智慧的3H-420 Plus输出蜡型,金、银或其他合金的成形发生在后续铸造中。设备输出一个戒指蜡型,还需要经过铸造和后整理,才能得到金属首饰。
两条路线可以分别写成:
- 直接金属路线:数字设计与打印准备、金属成形、相应后处理、最终检查。
- 蜡型铸造路线:数字设计与打印准备、蜡型制造和检查、组树、包埋或制壳、脱蜡与焙烧、金属浇注、铸后处理和最终检查。
这里的“直接”说明金属在增材成形阶段获得,不代表出机时就已经达到最终表面、尺寸和性能要求。其他金属增材技术的流程可能不同,不能把本文的LPBF例子推广到全部金属打印。
二 金属材料在不同环节进入生产
直接金属打印需要适配设备的粉末、参数和相应工艺条件。相同的合金名称,也要核对供料规格、制造状态和最终用途要求;不能仅凭一种设备能打印金属,就推定可以处理所有合金。
蜡型路线使用蜡材制造型样,最终合金由铸造阶段选择。铸造方还需要确认包埋或型壳、熔炼、浇注及后工序是否适配。蜡型本身没有金属,并不意味着任意合金都可以在同一条件下铸造。
Investment Casting Institute的流程资料将制壳、去蜡、金属浇注和铸后处理作为连续工序。评估蜡型路线时,应把这些能力与实际材料要求一起确认。
珠宝与工业零件也有不同的目标。戒指关注佩戴、镶嵌和外观,工业件可能关注装配、承载或其他功能。材料证明和检查方法应服务具体用途,不能用外观相近代替性能符合。
三 同一个CAD,需要分别做制造评审
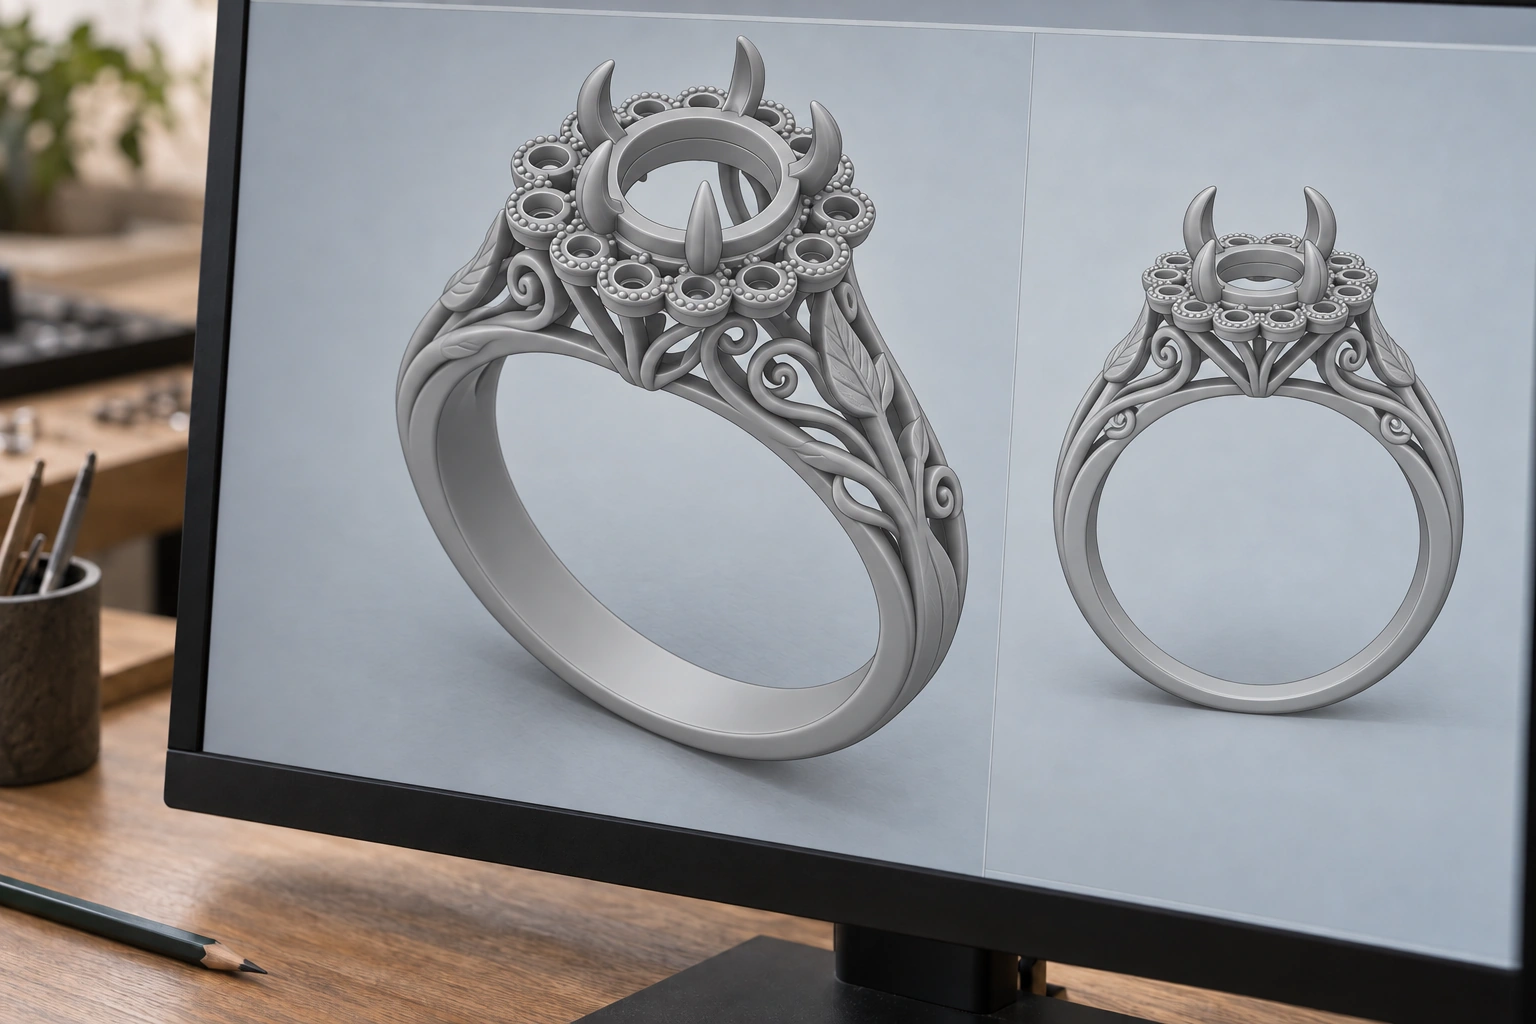
数字模型表达产品要求,但制造用模型可能需要方向、支撑、补偿或加工预留。两条路线的准备不同,不能把同一个未经评审的文件直接交给两边,然后只比较报价。
LPBF项目需要考虑粉末能否去除、支撑能否接近、零件怎样与基板分离,以及关键表面怎样加工。封闭空间如果保留了无法取出的粉末,就需要在设计与工艺阶段解决。
蜡型路线需要考虑支撑清理、型样完整性、组树连接和金属供液,还要评审内部空间怎样形成铸型、是否需要型芯或分件。两边都存在“能形成几何”与“能完整处理和检查”的差别。
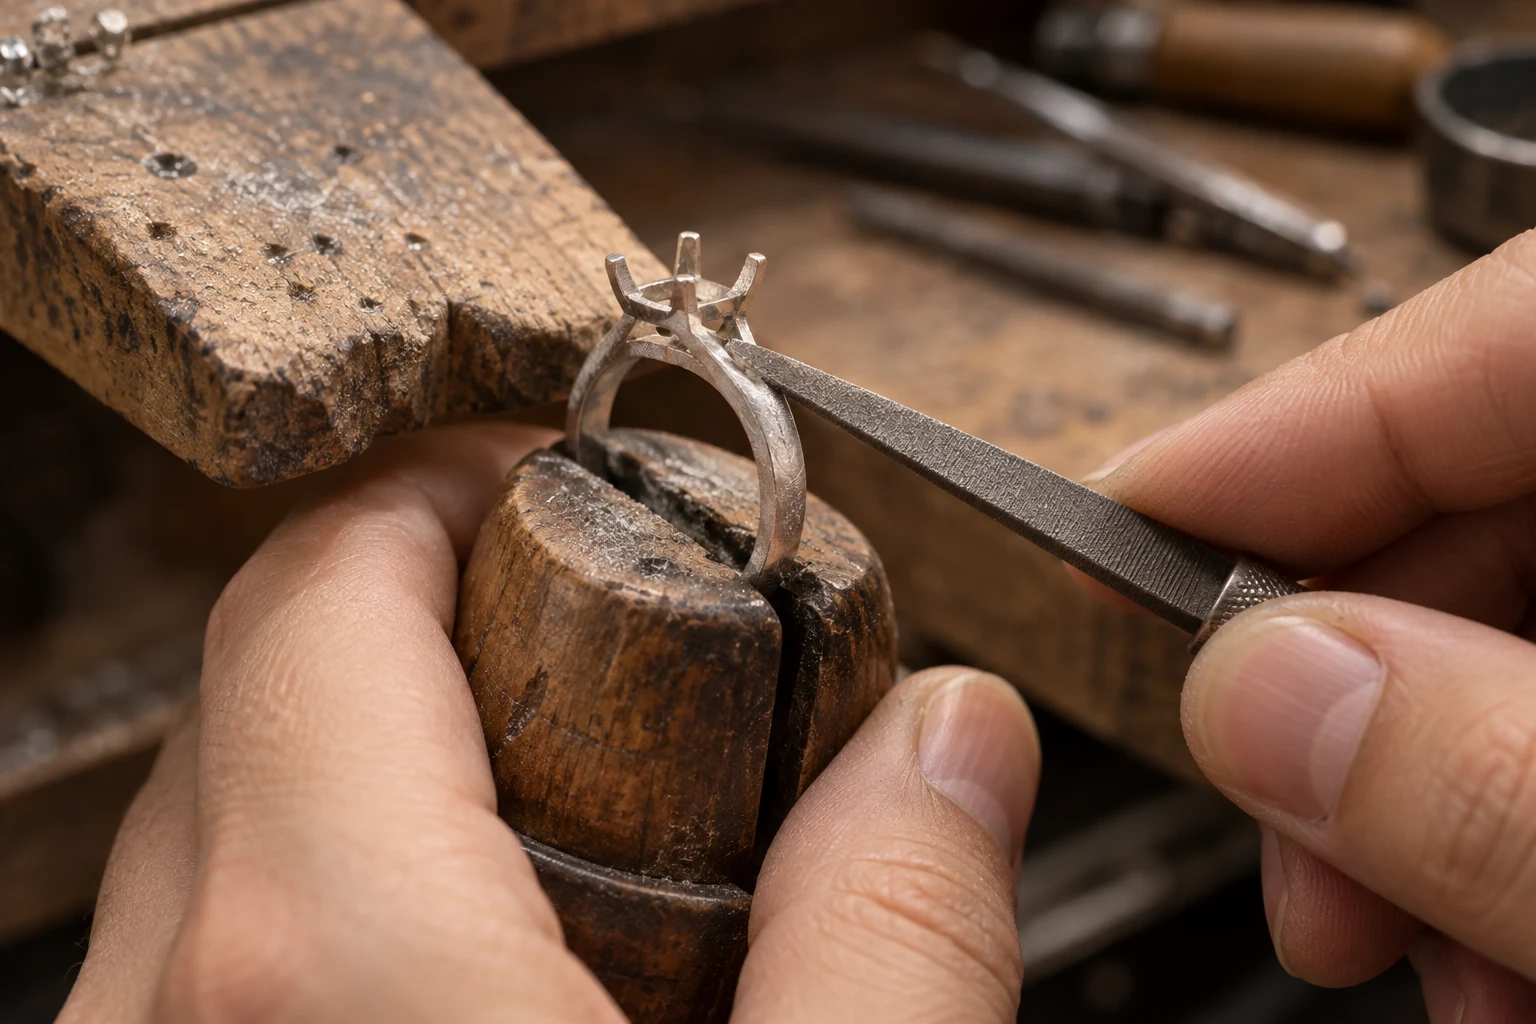
后加工空间也应提前设计。需要镶石的戒指,工具要能接近镶口;需要加工密封面的工业零件,应预留合适余量与装夹条件。这些工作会影响最终结果,不宜留到出机或铸后才处理。
以一枚带镂空花篮的戒指为假设任务:直接金属方案要说明花篮内部的粉末和支撑怎样取出,支撑接触处怎样修整;蜡型方案要说明去支撑时怎样保护细连接,包埋材料能否进入相关空间,以及浇道放在哪里。两边最后都要回答:镶口、花篮和戒臂经过后整理后,怎样达到约定尺寸与外观。
有些结构在某条路线里容易获得,在另一条路线里需要修改或拆分。供应方提出改动时,应说明影响的部位、理由及是否改变功能或外观,并由相应人员确认。
四 两条路线的后处理清单不同
直接金属打印之后,可能涉及除粉、支撑及基板分离、热处理、机加工和表面处理。哪些步骤需要执行,应由材料、几何和用途决定,不能把所有项目写成一套固定清单。
EOS的金属增材制造流程介绍明确将除粉与后处理纳入从数据到完成零件的工作链,并说明后处理组合随材料、结构和应用变化。
蜡型侧先完成去支撑和型样检查,再交接给铸造。得到金属毛坯后,仍需切除浇口、清理、修整及项目要求的加工或表面处理。采用打印型样,不会自动消除这些下游任务。
Ransom & Randolph的珠宝铸造流程以蜡树包埋为例,说明形成铸型、去蜡、浇注和铸后修整的衔接。珠宝包埋与工业陶瓷制壳的具体做法不同,应按对应材料和铸造体系准备。
还要分清两次“去除”:打印后去支撑,是为了保留完整蜡型;铸型形成后的脱蜡,则要移走蜡型,为金属留下型腔。两者处于不同阶段,承担不同任务。
| 比较项目 | LPBF直接金属路线 | 打印蜡型后铸造 |
|---|---|---|
| 打印阶段输出 | 金属件及其相关支撑 | 蜡型与相应支撑组合 |
| 材料控制 | 粉末、设备参数与后处理状态 | 蜡材,以及后续合金和铸造条件 |
| 工艺连接 | 打印准备与金属后处理 | 型样交接与组树、铸型和浇注 |
| 常见准备问题 | 方向、支撑、粉末去除及加工 | 清理、浇道、型芯及加工预留 |
| 最终检验 | 按用途核对尺寸、材料及性能 | 按用途核对尺寸、材料及性能 |
这张表用于说明工作对象。它没有提供统一优劣排名,因为同一类别里的设备、材料及供应方能力也可能不同。
五 成本和交期要算到同一验收状态
如果一边报价是金属成品,另一边只是蜡型,就不能直接用两个金额判断制造路线。先确定本次比较到金属毛坯还是完成加工的零件,再补齐对应工作。
毛坯比较应说明浇口或支撑处理到什么状态、哪些面仍待加工,以及检查包含什么。成品比较则应加入表面、关键尺寸、镶嵌或功能要求,并明确包装与交付范围。
交期也从同一输入状态开始。例如均以批准文件和材料要求齐备为起点,分别核对准备、排队、制造、后处理、检验和运输。把LPBF的打印时间与蜡型设备的运行时间相比,只能反映两段不同任务。
费用中应区分一次性验证和重复生产。如果首批需要材料或功能试验,应单列这项工作;返单时再说明哪些验证可以复用、哪些因版本改变需要重新开展。
不能仅凭“少了铸造”或“蜡材更便宜”断定最终成本。是否使用现有工艺链、后加工难度、质量要求和合格交付量,都参与实际费用形成。
询价时可以要求双方按同一口径列出:设计与工艺准备、材料与制造、后处理、检验和交付。一次性验证费用单列,再以约定范围内的总费用除以合格交付数量,比较单位合格件费用。贵金属项目还应明确材料所有权、回收与损耗的计价方式,避免遗漏不同报价里的费用项。
需要进一步验证时,可以选择同一批准版本和同一组关键部位,分别记录两条路线的制造调整、完成状态及检查结果。若其中一方修改了结构或交付范围,应在对照中明确标出。这样比较的是双方实际能够提供的方案,而不是两个名称相同、要求却不同的样件。
六 用同一份产品要求询问两边供应方
产品要求可以统一,制造方案由两边分别提出。这样既保留同条件比较,也允许供应方解释必要的工艺差别。
确定评估顺序时,可以从现有条件入手:
- 已有适配目标合金的铸造和后整理流程,主要希望调整款式或型样获取方式,可先评估打印蜡型怎样接入现有生产。
- 希望通过直接金属成形实现特定结构,可请LPBF供应方先评审材料、除粉、支撑与加工可达性,再评估完整交付方案。
- 两边都具备候选方案时,以同一批准产品版本做样件比较,记录制造调整及最终检查结果,再决定生产路线。
| 输入资料 | 建议说明的内容 |
|---|---|
| 最终用途 | 佩戴、装配或具体功能,以及使用条件 |
| 材料要求 | 合金、材料证明及所需交付状态 |
| 几何与版本 | CAD版本、重点尺寸、孔腔及细连接 |
| 后处理 | 表面、加工、镶嵌或装配要求 |
| 检验 | 尺寸、外观、材料及必要功能检查 |
| 数量与变化 | 首批、返单、尺码和可能改版 |
| 资源与交期 | 已有铸造或加工能力,最迟交接节点 |
供应方需要分别回答几何是否适配、哪里需要改动、承担哪些工序,以及怎样证明交付结果。对于需要功能验证的项目,应同时安排相应试验和材料记录。
如果计划从一种路线切换到另一种,即使沿用同一产品CAD,也应重新确认制造调整和最终验收。不同成形过程的结果,应依据检查和验证判断,而不能仅以外形相同作为放行依据。
采用蜡型路线评估时,可以向众城智慧提供CAD、关键部位和后续铸造条件,讨论型样制造如何衔接。最终金属、加工和检验要求,仍需与负责相应工序的供应方确认。
常见问题
珠宝3D打印一定是直接打印金属吗?
可能是直接金属成形,也可能先制造铸造型样。应询问打印设备输出的材料和后续工序,才能判断实际路线。
金属打印完成后,可以直接佩戴或安装吗?
需要按交付要求检查,并完成必要的后处理。打印完成是制造节点,是否可使用由材料、尺寸、表面及用途验证决定。
打印蜡型后,是否能铸造任意金属?
最终合金由后续铸造体系决定。还要核对包埋或型壳材料、脱蜡与焙烧、熔炼及浇注条件是否适配。蜡型制造能力不能代替铸造方对目标合金和质量要求的确认。
两条路线可以只比较打印速度吗?
可以记录各自打印环节的时间,但选择制造路线时,应从批准资料齐备算到同一交付状态,把排队、制造、后处理和检验一起计入。蜡型的完成时间与金属成品的完成时间对应不同节点,不能直接作为整单交期比较。