
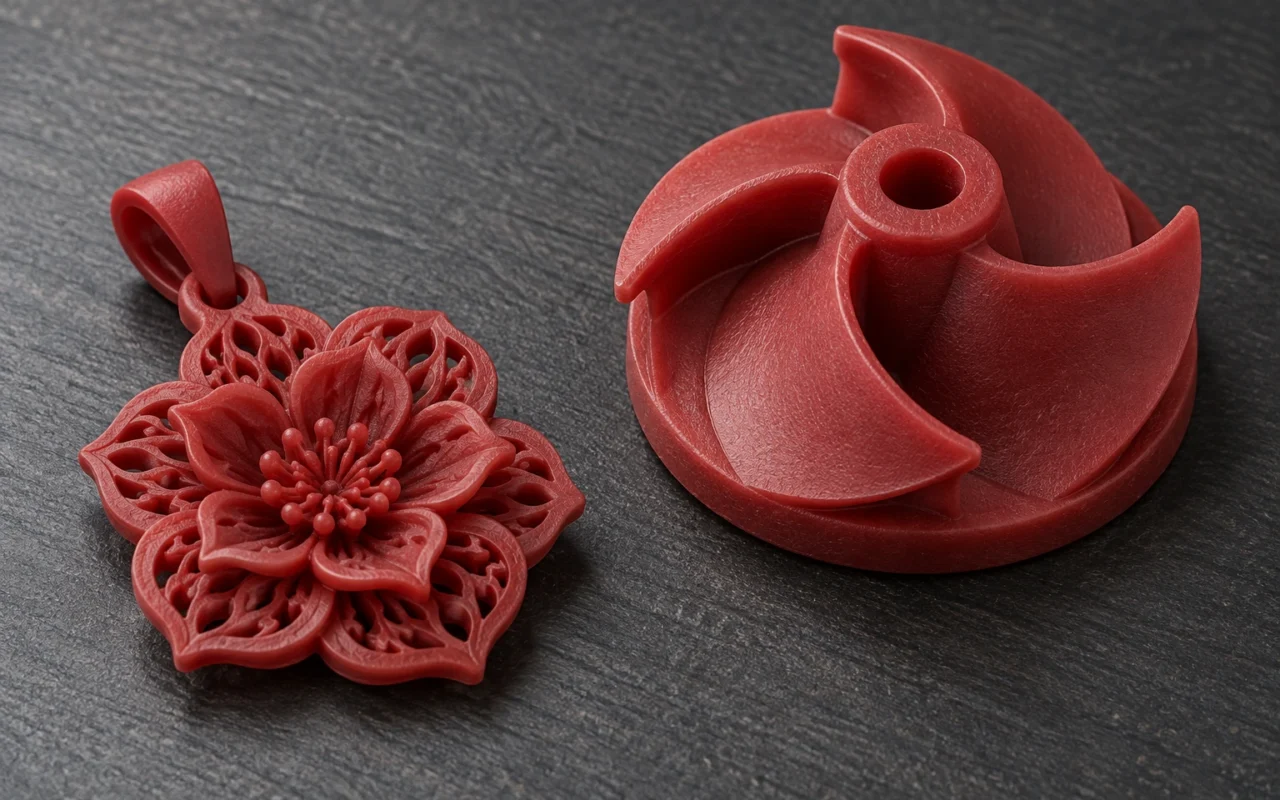
デジタルモデルから鋳造用ワックス模型へ
赤いリングのワックス模型には、石座、腕、表面模様がすでに現れています。ただし金属製のジュエリーになるには、その後の鋳造が必要です。羽根車などの産業用模型も同じで、プリントがデジタル形状を実体化し、鋳造で金属へ置き換えます。
ワックス3Dプリントは、準備したデジタルモデルから鋳造用模型を一層ずつ作る方法です。デジタルモデルは形状を定義し、ワックス模型は鋳型の製作に使われ、鋳型に残る空洞へ金属が入ります。模型の作り方は変わっても、設計、サポート除去、鋳造を連携させて製品につなぐ点は変わりません。
1 鋳造におけるワックス模型の役割
ワックス模型は、実体の表面によって複製する形を示すポジ形状です。ロストワックス鋳造では湯道系と組み合わせ、耐火性の鋳型で囲みます。ワックスを除くと、金属を流し込む空洞が残ります。ジュエリーでは埋没材による鋳型、産業用精密鋳造ではセラミックシェルがよく用いられ、方式は案件の工程に応じます。
セラミックシェルの場合、ワックスツリーの周囲に層を重ね、必要な状態になってから脱ろう、焼成、鋳込み、鋳造後処理へ進みます。模型製作は工程の上流にあり、その形状と表面状態が後工程へ引き継がれます。順序はInvestment Casting Instituteの工程解説で確認できます。
一般向けにはワックス模型と呼び、模型を複製する射出用金型や、溶湯を受ける耐火性の鋳型とは区別します。英語でも、一般的な紹介にはwax model、精密鋳造の専門的な説明にはwax patternを用います。
直接プリントはワックス模型専用の型への依存を減らせますが、その後の鋳造には鋳型が必要です。CADには加工代や工程補正が含まれる場合があるため、量産用模型と完成品の寸法は必ずしも一致しません。差異には明確な設計上の根拠を持たせます。
2 デジタル形状を一層ずつ実体化する仕組み
CADモデルをプリンターが扱えるデータへ変換し、準備ソフトで向き、サポート、配置を検討してジョブにします。スライスは造形高さに沿ってモデルを断面に分け、各層で材料が必要な位置を指定する処理です。
熱溶融ワックスのジェッティングでは、吐出に適した状態のワックスをヘッドから所定位置へ堆積させます。冷却して固まった層の上へ次の層を作り、断面の積み重ねから高さ、曲面、細部を形成します。圧電ヘッドで鋳造用ワックスを一層ずつ堆積する方式は、その実装例の一つです。3D Systemsのジェッティング技術解説
熱溶融ワックスは冷却・固化で模型になり、光で硬化する樹脂とは材料も成形原理も異なります。どちらも鋳造用模型を作れますが、後処理や鋳造への投入条件はそれぞれ確認します。
Cprint 3Dの3H-420 Plusは、多ノズルによるワックスジェッティングで鋳造用模型を直接作ります。装置の評価では実際のファイル、材料、ジョブ記録を用い、完成模型が引き渡し条件を満たすかを確認します。単独の数値だけで細かさを判断しないことが大切です。
積層ピッチは層間の間隔、寸法精度は測定値と要求値の関係を示します。積層ピッチが小さいだけでは、石座、穴径、最終鋳物が所定公差を満たすとは判断できません。
3 造形用ワックスとサポート材を併用する理由
複雑な形状には、張り出し、細い接続部、隙間があり、造形中に一時的な支えを必要とする場合があります。対応する材料システムでは、造形材が必要形状を作り、サポート材がその形を支えます。
3H-420 Plusでは、赤い造形用ワックスが残すべき模型を形成し、白いワックス系サポートが一時的に支えます。除去後に覆われていた細部を全面的に観察できるため、受入検査は清掃後に行います。
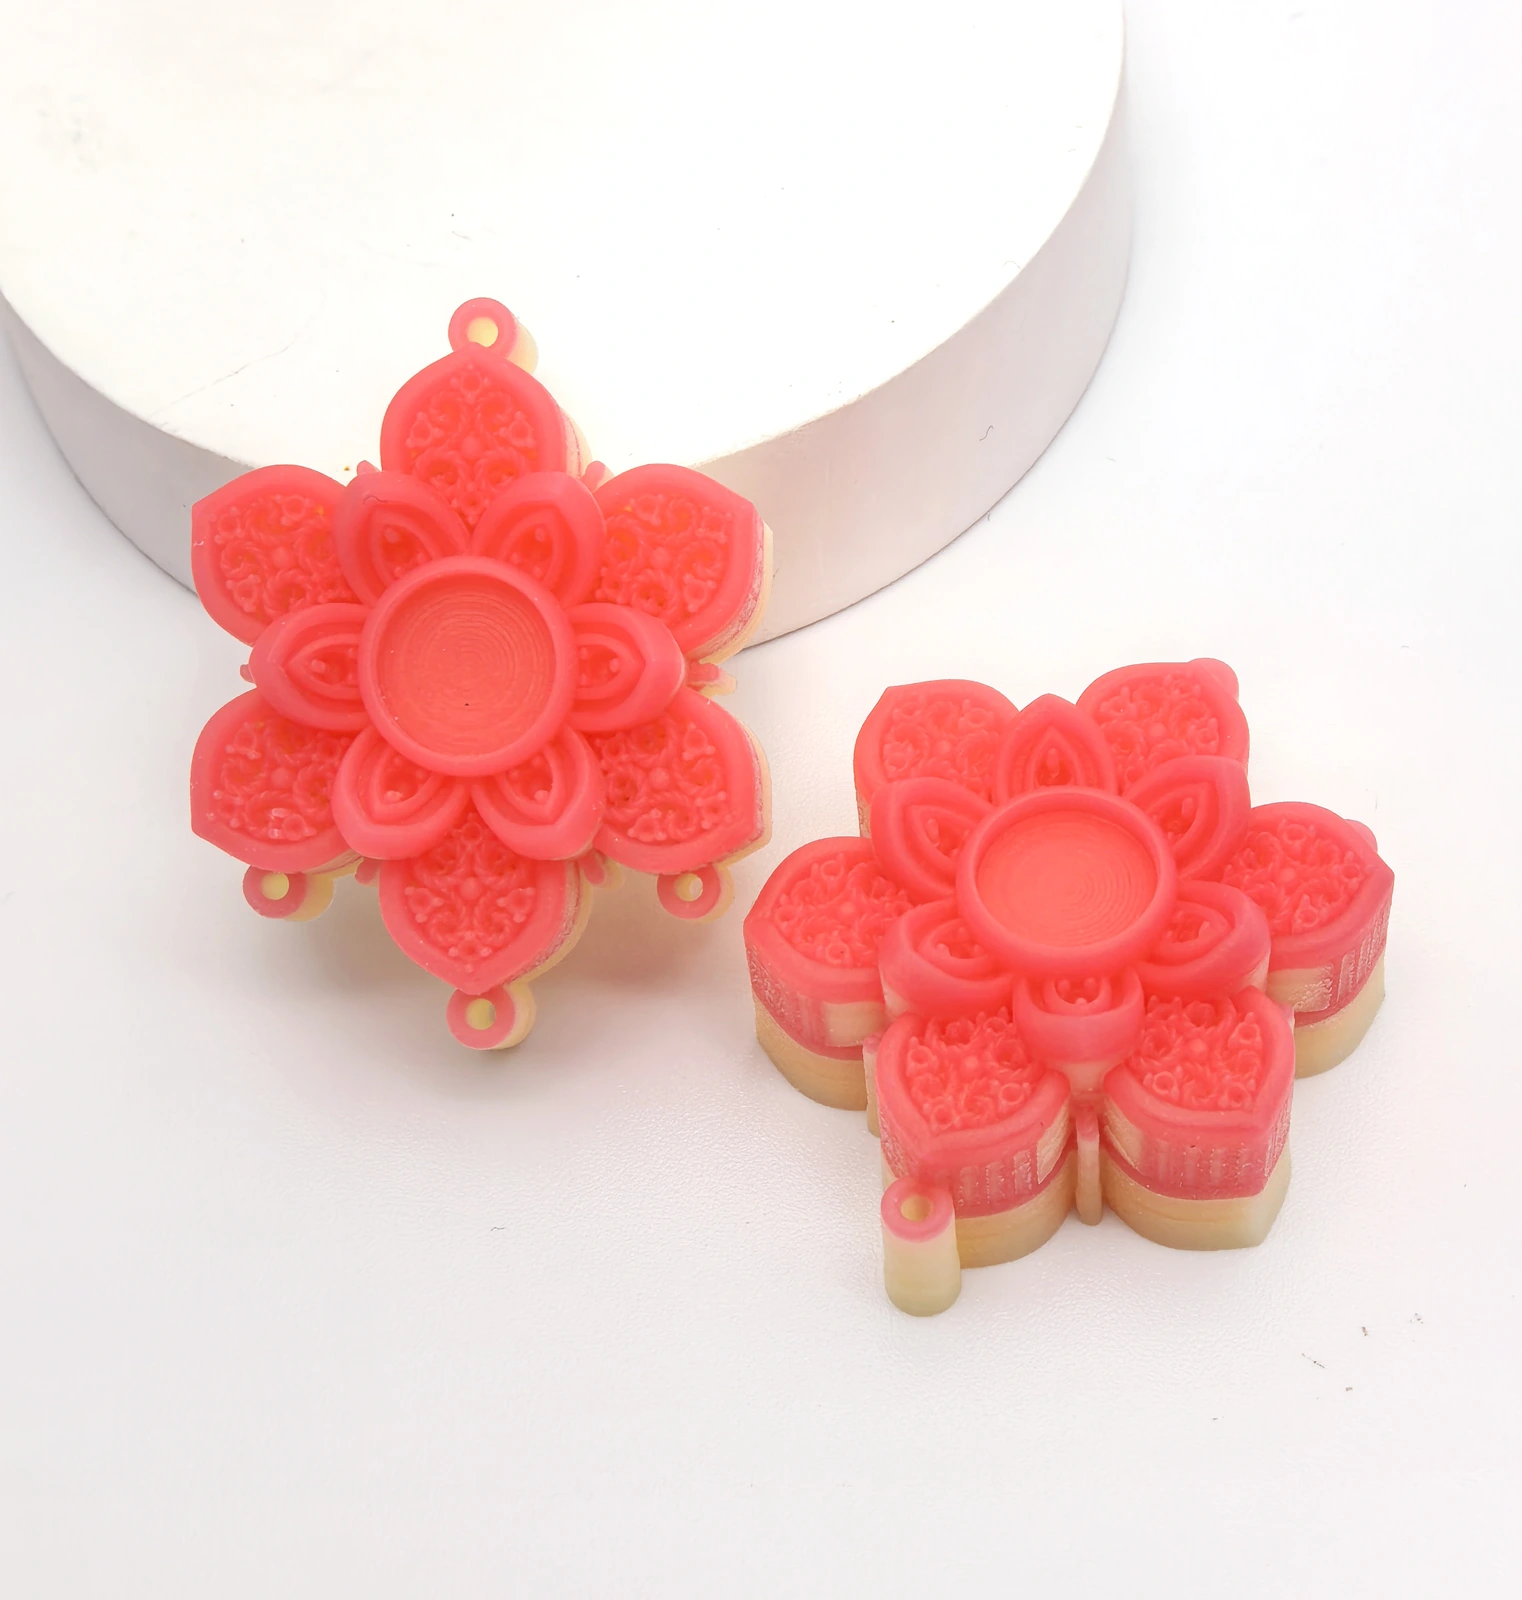
プリント終了時は、造形材とサポート材が一体の状態で残ることがあります。サポート除去では造形用ワックスを残し、引き渡せる模型にします。一方、鋳型ができた後の脱ろうは造形用ワックス自体を除く工程です。対象と目的が異なります。
除去方法は装置、材料、承認済みの作業手順に従います。ワックス系という名称だけで水洗い可能と判断したり、他社の温度や処理媒体を流用したりはできません。清掃、取り扱い、梱包中も模型を保護します。
色や融点が似ているだけで、異なる装置用材料を交換してはいけません。吐出、造形、サポート除去、後続の鋳造に適合する必要があり、対応関係を検証します。
4 データから引き渡し可能な模型まで
ジョブ全体を次の6段階で整理できます。各段階の出力を明確にすると、次へ進めるか判断しやすくなります。
| 段階 | 主な作業 | 得られる結果 |
|---|---|---|
| データ確認 | 版、単位、数量、重要形状を確認 | 承認条件に一致する入力データ |
| 造形準備 | 向き、サポート、配置、製造上の調整を検討 | 実行でき、追跡可能なジョブ |
| プリント | 装置と材料の条件に従って実行 | 取り出しと後処理を待つ造形材・サポート材の組合せ |
| サポート除去 | 適切な方法で取り出し、サポートを処理 | 全体検査を行えるワックス模型 |
| 検査 | 重要寸法、細部、残留物、損傷を確認 | 合否判断または具体的な異常記録 |
| 引き渡し | 分類、保護、識別と工程情報の伝達 | 次工程が受け取れる適合模型 |
Wukongはスライス、配置、造形準備を担当します。ジュエリー造形や工業設計は対応するCAD工程で行います。ファイル形式、機能、処理手順は実際に使うバージョンで確認します。
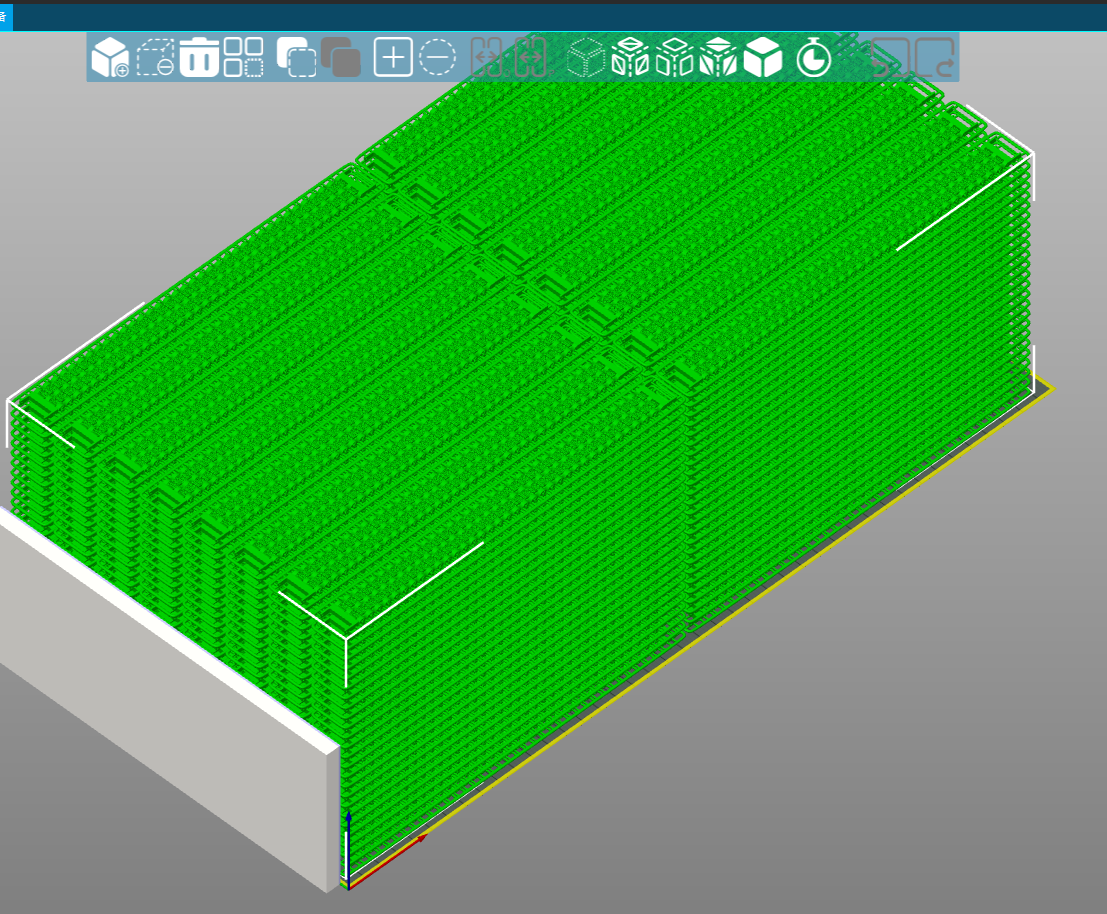
完成して見えるファイルにも、単位、メッシュ、局所形状の問題があり得ます。準備前に全体寸法と重要部位を確認し、修復や補正後は元の設計と照合して未承認の変更がないか確かめます。
プリント後はサポートに隠れていた部分を重点的に見ます。細い爪、貫通穴、凹模様、薄い接続には適切な観察・測定方法が必要です。測定力によってワックスが変形しないようにします。
引き渡し記録には品番、版、数量、検査状態、重要な工程条件を含めます。別会社へ渡す場合は梱包、輸送、受入方法も確認します。装置の終了時刻と、顧客が適合模型を受け取る時刻は同じではありません。
模型に添える情報
承認データの名称と版、品種と数量、重要検査記録、調整箇所を添えます。受け手が量産用、検証用、再検査が必要な模型のどれかを把握できるようにし、外観が似ているだけで次工程へ進めないようにします。
例えば石座検証用リングでは測定基準と製造調整の有無を示します。工業用形状検証モデルでは試鋳造の予定と、金属状態で確認すべき要求を明記します。目的を明確にすることで試料結果を正しく解釈できます。
リピート生産でも模型状態を再確認
保存データはリピート注文に使えますが、材料、ジョブ条件、要求は生産ごとに確認します。版、清掃方法、鋳造先が変われば引き渡し条件の再確認が必要な場合があります。CADが同じでも今回の模型検査は省きません。
形状が未確定なら、まず代表部位の造形、清掃、検査を記録し、全体を作るか判断できます。ただし完成形では全体の取り扱いと後工程も検討します。部分検証は評価資料であり、全体の合格を意味しません。
引き渡し後のツリー組み、シェル製作、鋳込みはワックス模型の後処理とロストワックス鋳造の全工程で詳しく確認できます。
5 評価したいジュエリーの仕事
カスタム変更、複数サイズ、局所模様、混在注文では模型の要求が異なります。デジタルデータは版の保存やジョブ再編に便利ですが、変更ごとに関係寸法と製造条件を確認します。
サイズ変更では石座と接続、透かし追加では清掃と鋳造を検討します。複数デザインを同じジョブへ入れる場合は識別、後処理、仕分けを整えます。価値は具体的な注文で判断します。
安定したリピート品に適合する金型と成熟したワックス射出条件があるなら、その方法も比較に残します。直接プリントの適否は変更頻度、注文構成、既存資源、適合模型当たりの費用で評価し、カスタムや小ロットという分類だけで決めません。
6 産業用精密鋳造でのデジタルワックス模型
産業用途では設計検証、改版試作、反復生産でプリント模型を評価できます。デジタル製作は検証と生産の両方に使われますが、ワックスと鋳造用樹脂の模型はそれぞれの材料工程に従います。3D Systemsの鋳造模型用途解説
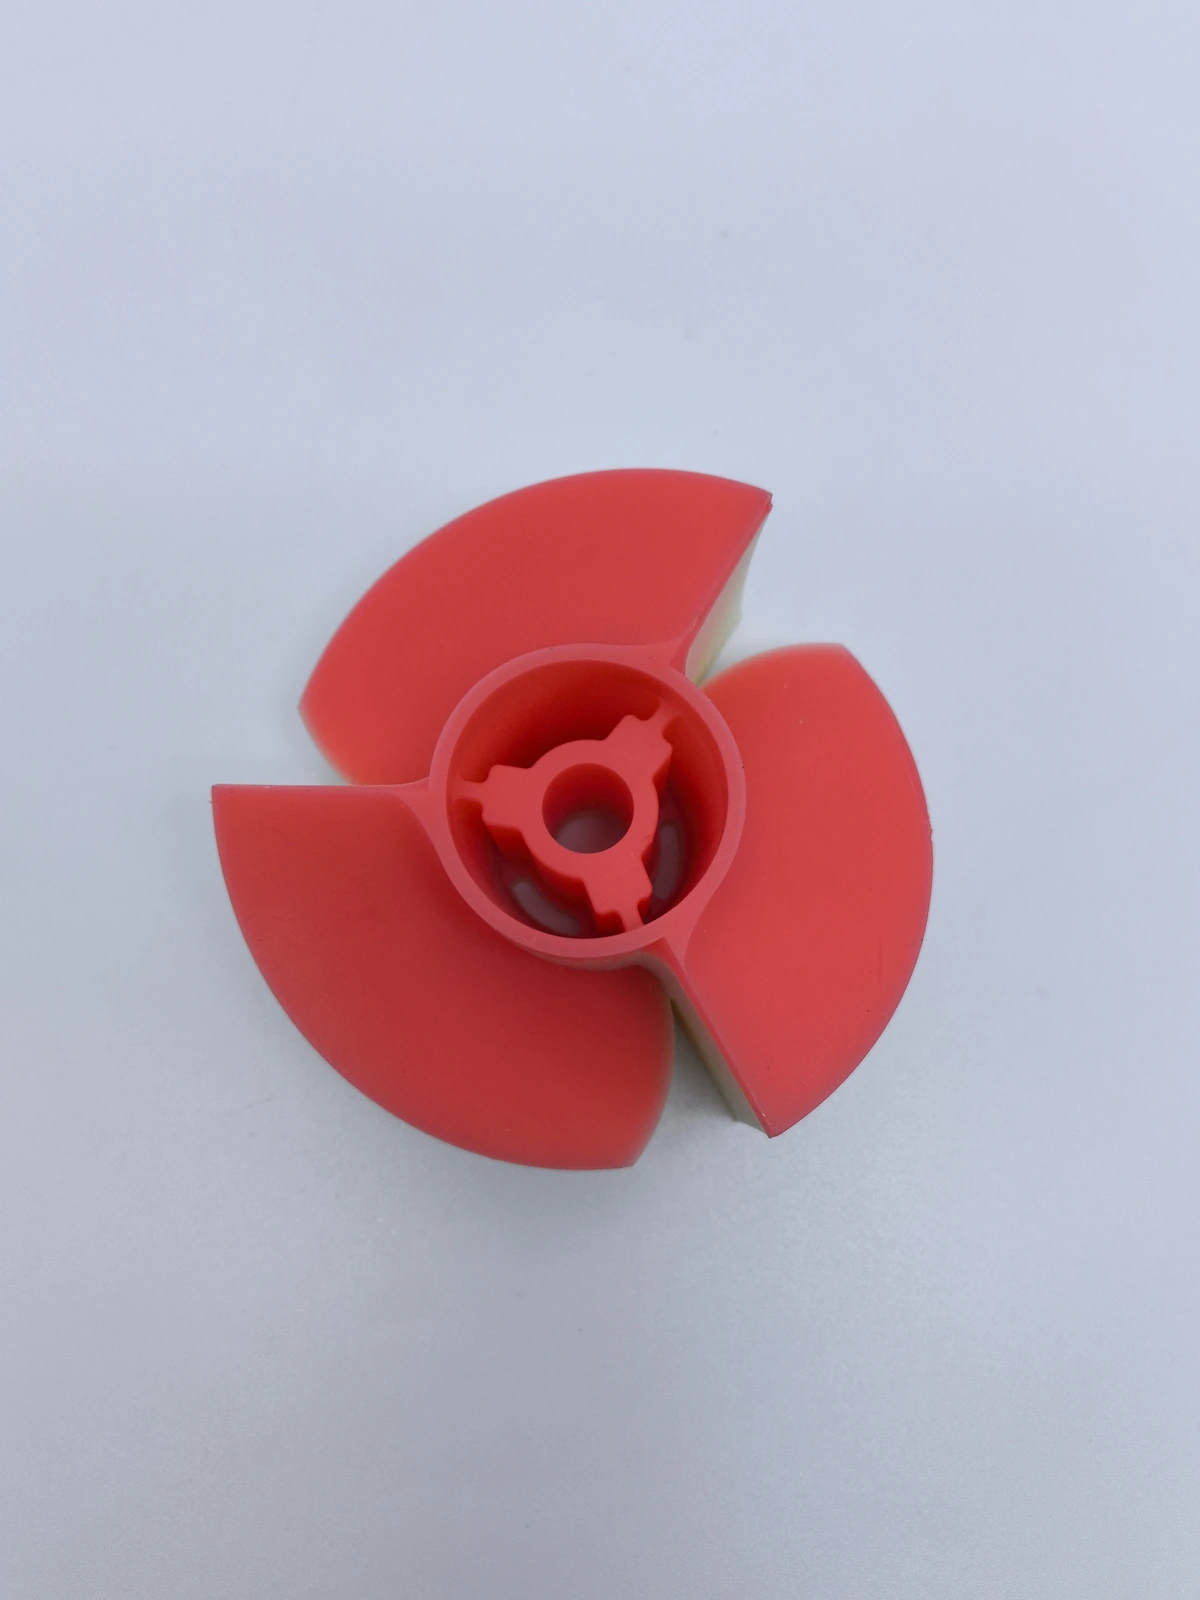
まず合金、形状、重要寸法、後加工要求を定め、その後に造形範囲、清掃、中子、鋳造条件を検討します。ワックス試料は形状と工程接続を確認し、最終部品の材料特性と機能は金属状態で検証します。
複雑な内部形状は特に個別検討が必要です。デジタル上の空間にも材料除去、鋳型形成、最終検査の方法が必要になります。開口、分割、中子、別工法も検討し、設計自由度をすべての形がそのまま納品可能という意味には捉えません。
産業とジュエリーでワックス模型を使っても、埋没、シェル製作、鋳込み条件が同じとは限りません。後工程前に鋳造側が材料と工程の適合を確認し、試作結果を残します。
7 ワックスプリントのジョブ評価
評価は6項目で整理できます。模型は使えるか、重要細部は完全か、清掃・検査できるか、鋳造側が材料を受け入れるか、総所要時間は何で構成されるか、安定したリピートには別の模型製作法が適するか、を確認します。
検査結果は具体的な部位に対応させます。石座なら寸法と状態、細かな網なら清掃・搬送後の完全性を記録します。表面が美しいという感想だけでは引き渡し条件を判断できません。
データ準備、待ち、プリント、サポート除去、検査、輸送の時間を分けて記録します。垂直造形速度は一部の時間を示すだけで、注文全体の納期は算出できません。費用には造形材とサポート材、準備、機械時間、作業、再製作を含めます。
初回評価は注文のリスクを代表する形状を選び、品種数、数量、変更予定を伝えます。現在の形状検証と、その後のロット編成の判断に役立ちます。
設備購入段階では、ジュエリー用3Dプリンターの選び方も参考に、装置、材料、後処理条件を詳しく評価できます。
よくある質問
ワックス3Dプリンターは金属を直接出力しますか
直接出力するのはワックス模型です。金、銀、他合金の部品には、その模型で鋳型を作り、金属を鋳込み、必要な鋳造後処理を行います。
同じワックス模型で繰り返し鋳造できますか
鋳型製作後の脱ろうで元の形を失うため、同じ実体模型を繰り返し使うことはできません。再注文では通常、保存データから新しく作るか、検証済みの型による複製を使います。
鋳造用樹脂とワックスプリントは同じですか
どちらも消失模型を作れますが、材料、成形、後処理が異なります。名称にワックスを含む樹脂も、そのまま造形用ワックスとは扱えません。材料ごとに鋳造適合を検証します。
自社のジョブ評価は何から始めますか
CAD、版、数量、重要寸法、予定合金、鋳造条件を用意し、検証したい部位を示します。Cprint 3Dへ3H-420 Plusの試料評価を相談する際は、品種数と変更頻度も伝えると、適合模型と鋳造への接続を基準に実際の生産要求を検討できます。