

面向铸造生产的 3D 打印砂型与砂芯
Cprint 3D 可根据已确认的铸造数据直接制造复杂砂型与砂芯,减少对专用实体模样和芯盒的依赖,同时支持设计变更和大批量生产。
数字砂型铸造
根据数字数据直接制造砂型与砂芯
根据铸件结构与生产计划,可选择完整 3D 打印砂型、3D 打印砂芯,或将打印部件与传统造型相结合的混合方案。

砂型 · 01
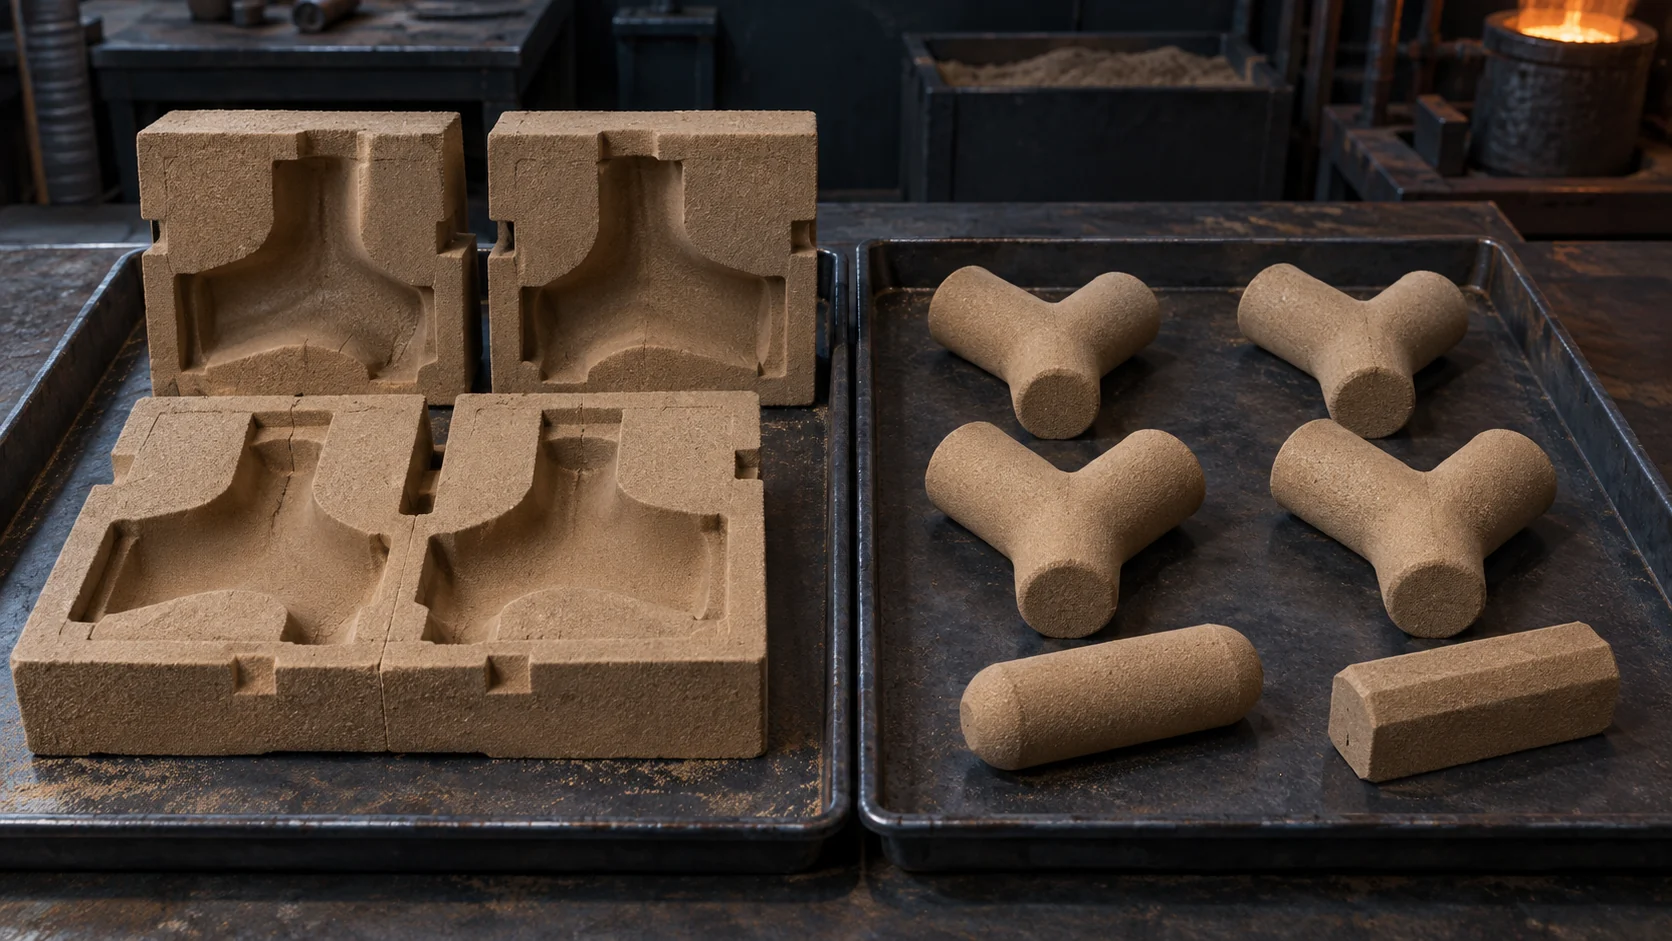
3D 打印砂型
依据已确认的铸造数据直接制造完整砂型,减少对专用实体模样的依赖。数字文件可在不同生产批次中更新和重复使用,适合复杂砂型、多品种混排和大批量制造。
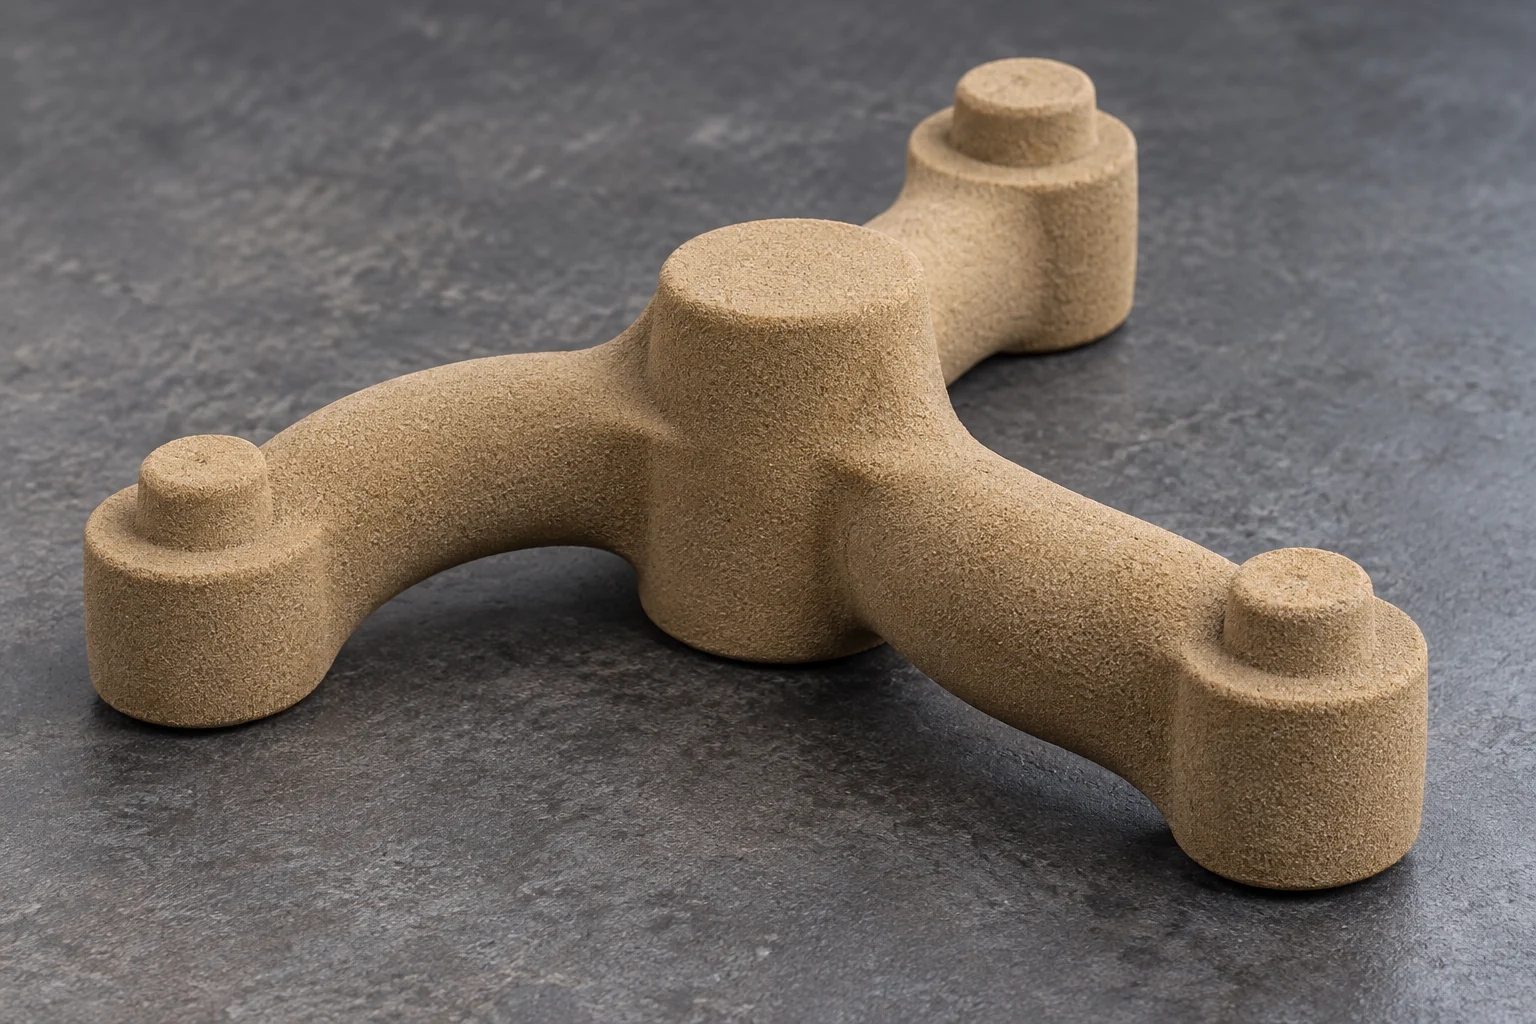
砂芯 · 02
3D 打印砂芯
制造传统芯盒或多片组芯难以实现的内腔和流道砂芯。打印砂芯既可与数字化制造的砂型配套,也可接入传统造型线,用于重复订单和大批量铸造生产。
砂型形成铸件外表面,砂芯形成内部空腔与通道。二者都是铸造过程中的中间工艺件,必须与铸造厂的材料、组型方式和浇注条件相匹配。
适用场景
适合采用 3D 打印砂型与砂芯的铸造任务
当持续生产需求与复杂结构、频繁设计变更或传统制芯限制并存时,数字砂型制造更能体现价值。
01 · 生产规模
多品种、大批量生产
在规划的生产构建中混排不同的已确认砂型与砂芯,并在重复订单中复用受控数字数据。产能与经济性需结合零件尺寸、排版密度、材料体系、班次计划及铸件验收要求综合评估。

02 · 砂芯整合
复杂砂芯一体化
在浇注和清芯条件允许时,可将多个传统分体砂芯重新设计为数量更少的一体化打印砂芯,从而减少装配接口,同时保留铸造工艺对定位、排气、搬运和落砂的要求。

03 · 内部结构
内部流道与复杂空腔
制造传统芯盒和抽芯方向难以实现的弯曲、分叉或交叉通道。通道尺寸、散砂清理、气体流动、涂料和铸后清理仍需针对具体项目验证。

04 · 重复生产
设计变更与重复生产
修改已确认的生产数据时,无需为每次变更重新制作专用实体模样或芯盒。受控文件可支持重复订单和产品变型,但每次结构或工艺变更仍须经过工程审核。
生产优势
铸造厂为何采用数字砂型制造
数字砂型制造能够扩展砂型与砂芯产能,并让铸造厂将打印部件与现有造型、浇注工序灵活结合。
01 · 生产规划
面向大批量产出进行规划
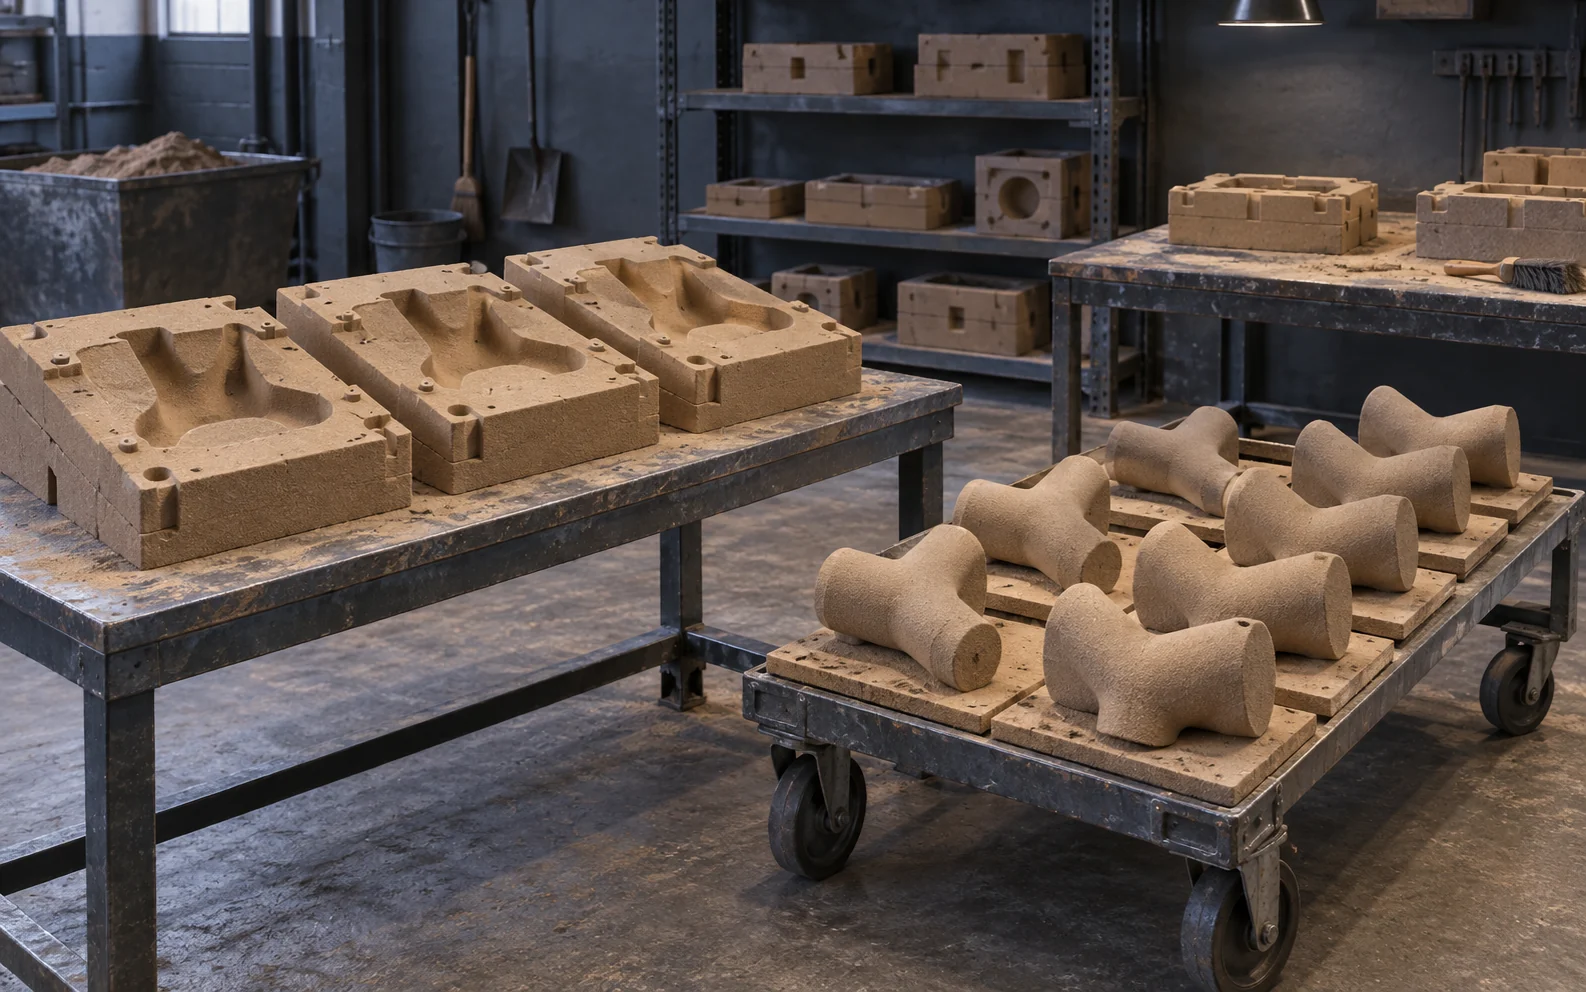
通过受控排版、可复用生产数据和协调的工作箱周转,可围绕持续批量需求组织砂型与砂芯生产。实际产出仍取决于零件尺寸、排版密度、清砂、检验、班次安排和后续铸造产能。
02 · 混合订单
更灵活地安排混合订单
不同的已确认砂型与砂芯结构可以共用生产计划,不必为每个品种单独准备实体模样或芯盒。订单可按交付优先级、材料兼容性和后续工序产能分组。
03 · 混合造型
结合打印与传统造型
打印结构复杂的内部砂芯,同时保留高效的传统外部砂型。这种混合路线把数字制造集中用于最困难的结构,其余部分继续利用成熟的传统造型产能。
04 · 铸造厂集成
保留现有铸造工序
打印砂型与砂芯经过清理和验证后,可进入现有的涂料、组型、浇注、落砂、后处理和检验流程。数字制造改变的是砂型部件的制作方式,无需替换所有后续工序。

已验证的实证资料
铸造厂实证与最新砂型 3D 打印指南
查看有记录的铸造厂运行案例,以及关于砂型、砂芯、材料、工艺流程和生产决策的最新实用指南。

有疑问?
关于 3D 打印砂型与砂芯的常见问题
了解生产规模、砂型与砂芯的区别、铸造厂集成、复杂结构和项目评估等实际问题。
3D 打印砂型是按照已确认的数字数据,选择性粘结铸造砂制成的。它形成用于金属浇注的型腔,并可减少对专用实体模样的依赖。打印砂型是铸造过程中的中间工艺件,并非最终金属铸件。
砂型通常形成铸件外表面并容纳金属液,砂芯则形成内部孔洞、空腔和流道。二者都需要验证铸造砂、粘结剂、强度、排气、涂料、定位、组装及铸后清除条件。
可以,前提是零件需求、砂型与砂芯尺寸、排版、材料体系、班次计划、清砂、检验和后续铸造产能能够形成稳定的生产路线。大批量不能用统一件数定义,应将每班合格砂型、砂芯和铸件的产出与完整传统路线进行比较。
可以。这种混合路线保留高效的传统外部砂型,仅打印复杂的内部砂芯。重复生产前,必须验证芯头、共同基准、间隙、材料、涂料、排气、搬运强度和版本控制。
弯曲、分叉和交叉流道适合采用打印砂芯,因为砂芯无需从实体芯盒中抽出。但可行性仍取决于流道尺寸、散砂清理、清理孔、搬运强度、排气、涂料、合金条件及浇注后的清芯方式。
不生产。该解决方案制造铸造过程中使用的砂型与砂芯。金属熔炼、组型、浇注、冷却、落砂、热处理、机加工、后处理和检验仍属于铸造厂的完整生产流程。
请提供铸件 CAD 文件或图纸、已有的砂型或砂芯数据、外形尺寸与重量、合金及浇注条件、预计数量与交付节奏、关键公差和表面要求、现用砂与粘结剂体系、现有工装、班次目标以及需要解决的生产问题。
讨论您的项目
讨论您的砂型与砂芯项目
请分享现有项目信息。我们的应用团队可评估铸件结构、砂型或砂芯要求、计划产量、铸造工艺和现有工装,并确定下一步切实可行的评估方案。
建议提供的项目信息
- CAD 文件或技术图纸
- 铸件尺寸与目标重量
- 砂型、砂芯及组型要求
- 目标合金与铸造工艺
- 预计数量、生产频率和班次目标
- 现有模样、芯盒及工装状态
- 关键公差、表面及检验要求
- 目标周期与当前生产难点
开始评估时无需准备完整技术资料。涉及保密项目时,可先发送不含敏感信息的概要,并在提交受限文件前提前告知我们。表单中列出了支持的上传格式和大小限制。