
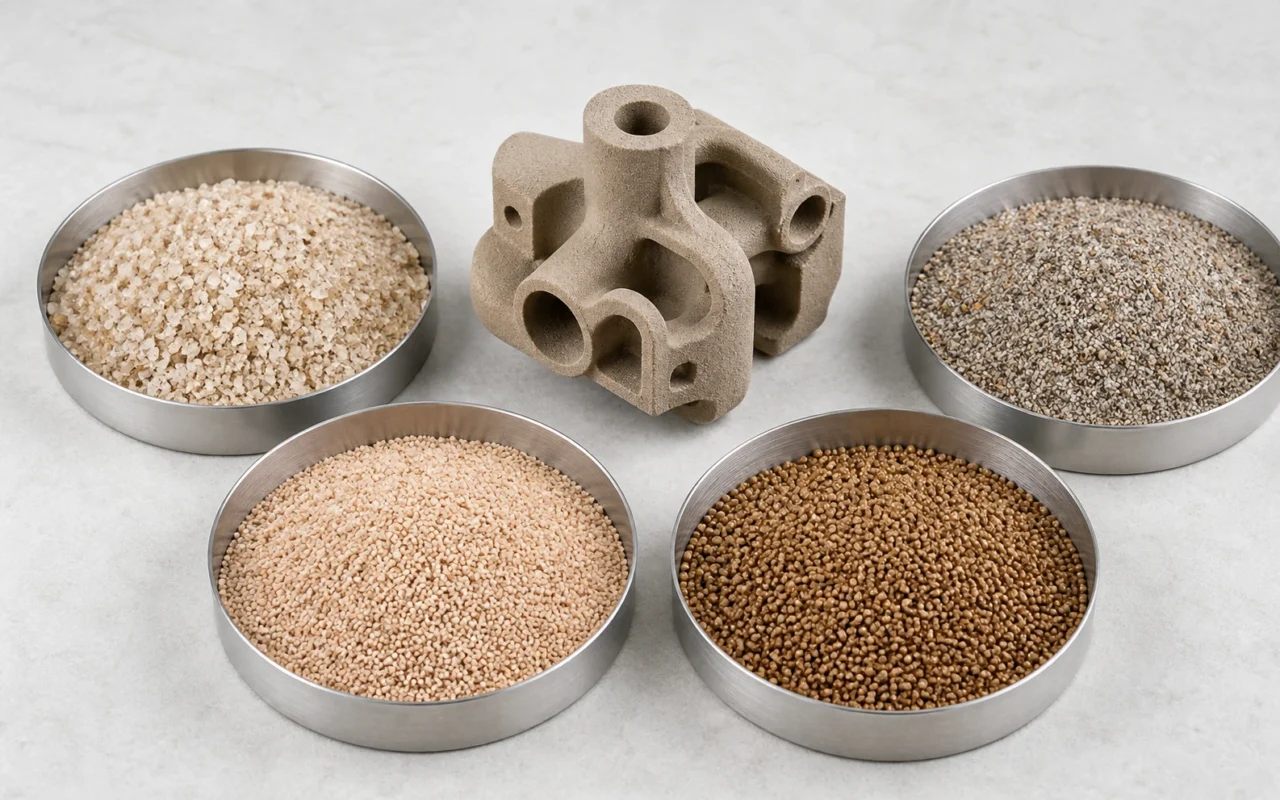
Beim industriellen Sand-3D-Druck geht es nicht darum, dem verfügbaren Sand Bindemittel hinzuzufügen. Die Partikel müssen zugeführt, erneut beschichtet, gespritzt, ausgehärtet, gehandhabt und gegossen werden. Sogar Sand aus einer Quelle kann sich je nach Partikelverteilung, Feinanteil, Feuchtigkeit und Wiederverwendungsverlauf ändern.
Beginnen Sie mit der Ziellegierung und dem Gussstück und passen Sie dann Maschine und Bindemittel an. Der Einkaufspreis pro Tonne ist nicht das Auswahlkriterium.
Sechs wesentliche Materialindikatoren
Partikelgrößenverteilung
Drucksande konzentrieren sich üblicherweise auf etwa 50–200 Mesh, etwa 0,30–0,075 mm. Feinere Körner können die Detailgenauigkeit verbessern, erhöhen jedoch die Oberfläche, den Bindemittelbedarf und das Durchlässigkeitsrisiko. Gröbere Körner lassen sich möglicherweise besser überziehen und entlüften, beeinträchtigen jedoch die Oberfläche. Meeres- und Wüstensand muss häufig klassifiziert werden, um Partikel unter 0,075 mm oder über 0,3 mm zu entfernen. Eine validierte, stabile Verteilung ist wichtiger als ein Durchschnitt.
Form und Fluss
Abgerundete Körner fließen und verteilen sich normalerweise gleichmäßiger; kantige Körner greifen anders ineinander und haben eine größere Oberfläche. Quellendaten geben einen typischen Winkelkoeffizienten über 1,4 für Wüstensand und unter 1,2 für kugelförmigen Keramiksand an. Die Form beeinflusst die Packung, den Bindemittelbedarf und die Festigkeit und muss mit dem Wiederbeschichter getestet werden.
Feuerfestigkeit und Wärmeausdehnung
Höhere Gießtemperaturen erfordern normalerweise eine höhere Feuerfestigkeit und Stabilität. Quarzsand ist weitverbreitet und wird in der Praxis unterstützt, doch sein Phasenwechsel und seine Wärmeausdehnung erfordern ein Management. Keramiksande können bei hohen Temperaturen oder bei oberflächenempfindlichen Werkstücken unterschiedliche Leistungen erbringen, was zu unterschiedlichen Kosten und einer unterschiedlichen Ausbeute führt.
Chemie- und Bindemittelverträglichkeit
pH-Wert, Oberflächenzustand, Feuchtigkeit und Verunreinigungen beeinflussen die Bindemittelreaktion. Meersand kann 0,1–0,5 % Natriumchlorid enthalten und muss gewaschen und gebrannt werden. Wüstensand kann mehr als 90 % Kieselsäure enthalten, weist jedoch einen Oberflächenfilm mit geringerer Harzaffinität auf. Professioneller Gießerei-Kieselsäuregehalt übersteigt oft 98 %, Ton liegt unter 0,5 %. Überprüfen Sie Strahlverfahren, Aushärtung, Festigkeit, Lagerung, Gas und Gießen neu, wenn sich Sand oder Bindemittel ändern.
Durchlässigkeit, Gas und Zusammenklappbarkeit
Die Form benötigt Handhabungs- und Gießfestigkeit, einen Gasweg und eine Entfernbarkeit nach dem Guss. Maximale Festigkeit kann bedeuten, dass mehr Bindemittel, mehr Gas oder härterer Sand aus dem erstarrten Gussstück entfernt wird. Zielen Sie auf ein Prozessfenster, das den Anforderungen des Teils entspricht.
Rekultivierung und Grundstückskontrolle
Wiederverwendeter Sand sammelt Feinstoffe, Bindemittelrückstände und thermische Vorgeschichte. Quelldaten belegen eine um 50 % höhere Oberflächenrauheit und eine um 18 % höhere Harzadsorption nach fünf Wiederverwendungszyklen für kugelförmigen feuerfesten Sand. Sieben, entstauben, abkühlen oder rückgewinnen und dann je nach Testergebnis mit neuem Sand vermischen. Für qualifiziertes Material ist eine Rückgewinnung über 90 % möglich, aber akzeptierte Formen und Gussteile – nicht nur das Gewicht allein – definieren die nutzbare Rückgewinnung. Sehen Sie sich den Binder-Jetting-Prozess an.
Überlackierungs-, Oberflächen- und Hochtemperaturdaten
Tongebundener Sand mit 15–25 % Ton kann aufgrund der Agglomeration zu Schichtdichteschwankungen von bis zu ±12 % führen; klassifizierte Kieselsäure kann eine Abweichung von ±5 % aufweisen. Berichten zufolge hat die vibrationsunterstützte Neubeschichtung die Packungsdichte für schlecht fließenden Wüstensand von etwa 1,2 auf 1,6 g/cm³ erhöht.
Kugelförmiger feuerfester Sand kann eine Oberflächenrauheit von weniger als Ra 1 μm aufweisen, wodurch die Harzpenetration um 40 % verringert wird. Das Mischen mit rauerem Sand über Ra 3 μm kann das Gleichgewicht zwischen Eindringtiefe, Festigkeit und Oberfläche wiederherstellen. Wüstensand mit kombinierten Kalium- und Natriumoxiden über 2 % kann bei etwa 1.400 °C eine niedrig schmelzende Phase mit Bindemittel bilden und das Verformungsrisiko erhöhen.
Eine in der Quelle genannte Entwicklungsmischung besteht aus 60 % 70-Mesh-Siliziumdioxid, 30 % 100-Mesh-Keramiksand und 10 % wiedergewonnenem 50-Mesh-Kugelfeuerfestsand mit einer Festigkeit über 2,5 MPa und einer Permeabilität über 120. Betrachten Sie dies als Testreferenz und nicht als universelle Produktionsformel.
Materialvergleich
| Sand | Potenzieller Vorteil | Überprüfen Sie sorgfältig | Typische Überlegung |
|---|---|---|---|
| Gießerei-Kieselsäure | Weit verbreitetes, ausgereiftes Kosten- und Prozesswissen | Ausdehnung, Feinanteile, Bindemittel und Legierung passen zusammen | Viele allgemeine Formen und Kerne |
| Keramiksand | Einstellbare Form und Hochtemperaturverhalten | Kosten, Neubeschichtung, Rückgewinnung und Lieferung | Thermische, oberflächen- oder legierungsspezifische Arbeiten |
| Kugelförmiger feuerfester Sand | Fließfähigkeit, Feuerfestigkeit und geringes Ausdehnungspotential | Bindemittelnachfrage, Mischung und Erholungsökonomie | Hochtemperaturlegierungen und komplexe Kerne |
| Chromit- und Spezialsande | Hohe Feuerfestigkeit, Kälte- und Durchdringungsbeständigkeit | Dichte, Förderung, Kosten und Trennung | Lokale Hotspots oder ausgewählte Stahlgussteile |
| Aufbereiteter Natursand | Potenzieller Nutzen für lokale Ressourcen | Salz, Ton, Feinstoffe, Sortierung, Chargen und Konformität | Erst nach systematischer Qualifizierung |
Handelsnamen wie Keramiksand oder kugelförmiger feuerfester Sand können sich auf unterschiedliche chemische Zusammensetzungen und Qualitäten beziehen. Verwenden Sie die genaue TDS-Bezeichnung des Lieferanten.
Kann man Meeres- oder Wüstensand bedrucken?
Unbehandelter Natursand sollte normalerweise nicht in den industriellen Druck gelangen. Seesand kann Salz, Muscheln, organische Stoffe und instabile Feinteile enthalten. Wüstensand kann eine ungeeignete Körnung, Form oder Oberfläche haben. Waschen, Klassieren, Trocknen oder Oberflächenbehandlung erfordern immer noch eine Kosten-, Abfall-, Chargenstabilitäts- und Gussprüfung.
Quellenschätzungen gehen davon aus, dass entsalzter und klassifizierter Seesand etwa 80 USD/Tonne kostet, gegenüber etwa 50 USD/Tonne für professionelles Silica. Die direkte Materialausnutzung von Wüstensand kann unter 30 % bleiben, während wiedergewonnener professioneller Gießereisand 90 % überschreiten kann. Derzeit sind qualifizierte Gießereisande in der Regel wirtschaftlicher, wenn man Aufbereitung, Stabilität und Rückgewinnung berücksichtigt.
Empfohlene Qualifikationsreihenfolge
- Legen Sie die Legierung, Gießtemperatur sowie Anforderungen an Oberfläche und Auspacken fest.
- Erhalten Sie Sand- und Bindemittel-TDS/SDS sowie Chargenproben.
- Messen Sie Sortierung, Feinanteile, Feuchtigkeit, Form und kritische Chemie.
- Überprüfen Sie die Zuführung, Neubeschichtung, Ausspritzung und Entfernung an der Maschine.
- Testen Sie ggf. Festigkeit, Abmessungen, Lagerung, Durchlässigkeit oder Gas.
- Gießen Sie einen repräsentativen Kern und prüfen Sie den Guss.
- Liefer-, Mischungs-, Wiederverwendungs-, Inspektions- und Änderungsregeln einfrieren.
Siehe Sandformen und -kerne. Qualifizierte Materialien für SJ-1200 folgen der aktuellen technischen Dokumentation und Tests. Kontaktieren Sie das technische Team für einen Materialtest und eine Überprüfungsqualifizierung im Rahmen der Implementierungs-Roadmap.
Häufig gestellte Fragen
Welche Sande können beim 3D-Druck durch selektives Aufspritzen von Bindemittel auf Pulver verwendet werden?
Klassifizierte Quarzsande, Keramiksande, kugelförmige feuerfeste Materialien, Chromite und andere qualifizierte Gießereisande können verwendet werden, wenn Maschine, Bindemittel und Legierung übereinstimmen.
Wie unterscheiden sich Quarz-, Keramik- und Kugelsande?
Chemie, Form, Dichte, Feuerfestigkeit, Ausdehnung, Preis und Ausbeute sind unterschiedlich. Kein Material eignet sich für jeden Guss am besten.
Kann aufbereiteter Meer- oder Wüstensand verwendet werden?
Die Materialentwicklung ist möglich, nachdem Salz, Ton, Feinstoffe und instabile Verunreinigungen entfernt und Sortierung, Bindung, Gas und Guss validiert wurden. Behandlung und Compliance müssen wirtschaftlich sein.
Wie wirkt sich die Korngröße auf Oberfläche und Durchlässigkeit aus?
Feinkörner verbessern normalerweise die Replikation, erhöhen jedoch den Bindemittelbedarf und können die Durchlässigkeit verringern. Grobe Körner bewirken oft das Gegenteil. Eine sinnvolle Verteilung gleicht Drucken und Gießen aus.
Kann gebrauchter Drucksand zurückgewonnen werden?
Einige können gesiebt, entstaubt, gekühlt oder zurückgewonnen und in einem genehmigten Verhältnis wiederverwendet werden. Überwachen Sie Feinanteile, Bindemittelrückstände und Chargen und bestätigen Sie diese anhand der Form- und Gussergebnisse.