
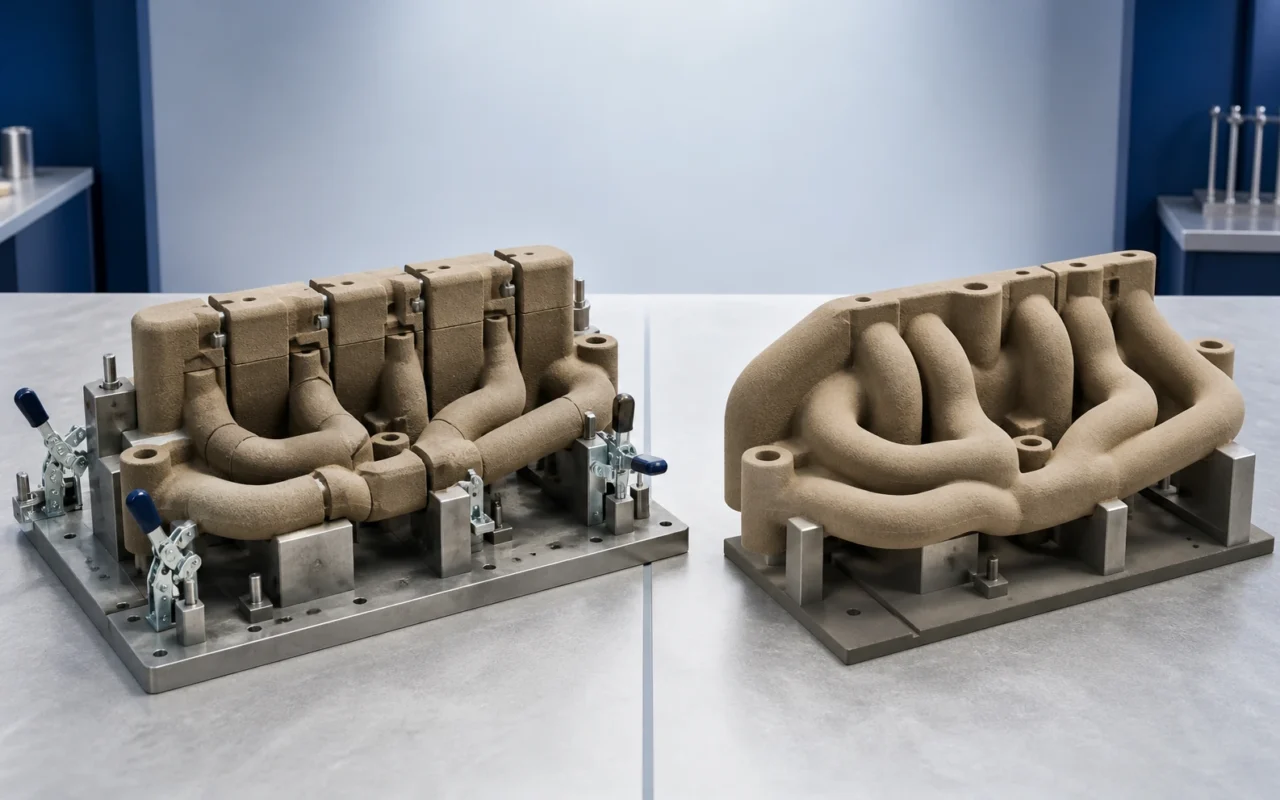
La geometría interna de una pieza fundida compleja suele ser más difícil de fabricar que su exterior. Un macho de arena convencional debe salir de un caja de machos, por lo que el diseño tiene en cuenta la dirección de apertura, la conicidad de desmoldeo, las líneas de separación del molde y el acceso. Un pasaje de bobinado o cavidad de intersección puede dividirse en varios machos y ensamblarse con soportes de localización de machos, adhesivo y accesorios. Cada macho adicional agrega herramientas, manejo y control de ubicación y puede introducir tolerancias acumuladas o aletas en la junta.
La impresión 3D con arena forma el macho directamente a partir de un archivo digital, sin extraerlo de un molde físico de formación de machos de arena. Los ingenieros pueden reconsiderar las divisiones, eliminar cajas de machos seleccionados y combinar varios machos convencionales en menos piezas impresas. La libertad de diseño no elimina las reglas del proceso: la impresión, la eliminación del polvo, la manipulación, el vertido y la eliminación de arena de la fundición solidificada todavía imponen límites.
¿Por qué se dividen los machos convencionales?
Un molde formador de machos de arena debe ser mecanizable, rellenable, curable y capaz de abrirse. Los cortes socavados, las superficies cerradas y los pasajes que se cruzan a menudo necesitan una nueva pieza dividida o suelta. Los machos grandes también pueden dividirse debido al peso y la resistencia al manejo. La división no es intrínsecamente mala; un diseño central maduro puede mejorar la estabilidad y el mantenimiento. Se convierte en una limitación cuando se acumulan la inversión en herramientas, el tiempo de ciclo, el montaje, las uniones adhesivas y los errores de ubicación.
Un enfoque híbrido se describe en el moldeado convencional con machos de arena impresos.
¿Qué puede mejorar la consolidación central?
Sin un estirado convencional, se pueden reducir las líneas de separación del molde y la conicidad de desmolde agregadas únicamente para la fabricación de la caja de machos. Se pueden conectar machos adyacentes y se pueden diseñar funciones de ubicación, soporte, ventilación o prueba de errores en el modelo digital.
- menos cajas de machos que diseñar, mecanizar, almacenar y mantener;
- menos montaje, pegado y fijación manuales;
- menor error de ubicación acumulado;
- menos juntas internas y escalones desparejados;
- pasajes curvos y orgánicos más continuos; y
- preparación más rápida después de una actualización de diseño digital.
Estas son oportunidades prioritarias para aplicaciones de machos y moldes digitales.
Nuevos riesgos creados por la consolidación
Un macho consolidado puede ser más pesado, más frágil o más difícil de limpiar. Cada zona cerrada necesita una salida para la arena suelta y los pasillos largos y estrechos necesitan un método de limpieza verificable. Los voladizos delgados pueden necesitar soporte temporal durante su manipulación; el vertido requiere una revisión de la flotabilidad, la distorsión, el gas y la colapsabilidad.
- ¿Puede la arena suelta salir de todas las regiones internas?
- ¿Las secciones delgadas son lo suficientemente fuertes para imprimir y manipular?
- ¿Pueden los equipos de elevación y montaje existentes soportar el peso?
- ¿El recorrido de ventilación es continuo, sin trampas de gas?
- ¿Se puede retirar el macho de la pieza fundida después del vertido?
- ¿Las dimensiones críticas tienen datos medibles y un plan de inspección?
La mejor solución no siempre es un único macho. Reducir más de diez machos convencionales a dos o tres módulos impresos manejables puede crear el riesgo total más bajo.
Ejemplos de Grede y Matthews
Según se informa, Grede Iron Mountain consolidó varios machos convencionales en una sola pieza impresa, eliminó los costosos cajas de machos, redujo la energía y el tiempo de ensamblaje y mejoró la productividad en un 40 %. Los trabajadores pasaron del ensamblaje repetitivo de machos múltiples a trabajos de máquinas, procesos y calidad de mayor valor.
Matthews International utilizó arena impresa para eliminar el cono de desmoldeo necesario para la extracción del patrón convencional y realizar una fundición de anclaje compleja y detallada. El proyecto recibió reconocimiento en el Concurso de Casting AFS 2024. Los dos ejemplos ilustran el valor práctico de la consolidación y de la eliminación de la geometría impulsada por herramientas.
Para conocer el contexto operativo, consulte el estudio de caso de impresora de arena a largo plazo.
Los requisitos de fundición siguen vigentes aunque se eliminen los ángulos de salida
No es necesario extraer un macho impreso de un caja de machos, pero el flujo y la solidificación del metal no cambian. Las paredes metálicas delgadas, las esquinas afiladas, los puntos calientes aislados y las rutas de flujo deficientes aún pueden causar cierres fríos, contracción, distorsión o problemas de limpieza. Utilice la libertad de diseño junto con la simulación, la experiencia en procesos y la capacidad de inspección.
No se aplica ningún espesor mínimo universal de paso o macho a todos los procesos. El tamaño del grano, el espesor de la capa, el aglutinante, la orientación, la longitud, las herramientas de limpieza y la aleación de vertido contribuyen. Valide muestras representativas en lugar de tratar la resolución de la máquina como una especificación de característica moldeable.
Cómo ejecutar un proyecto de consolidación central
- Mapee los machos actuales, los cajas de machos, los pasos de ensamblaje y los defectos principales.
- Identifique las características geométricas impuestas por los planos de partición y los ángulos de salida, en lugar de por la función de la pieza fundida.
- Desarrollar varios conceptos de consolidación y comparar limpieza, manipulación y ventilación.
- Imprima una sección representativa o primer artículo y verifique la resistencia y las dimensiones.
- Realice una prueba de fundición e inspeccione pasajes, aletas, inclusiones, gas y limpieza.
- Congele los datos, parámetros y estándares de inspección del resultado.
El sistema de impresión 3D de arena SJ-1200 puede producir moldes y machos complejos. Si el ensamblaje de múltiples machos es un problema recurrente, envíe los datos centrales y el proceso actual para una revisión de consolidación. Luego lea la impresión 3D completa inyectando selectivamente aglutinante en el flujo de trabajo en polvo.
Preguntas frecuentes
¿Pueden varios machos convencionales convertirse en un macho impreso?
A menudo se puede reducir el número, pero una sola pieza no siempre es óptima. La limpieza, manipulación, ventilación, resistencia, montaje del molde y remoción de arena de la pieza solidificada deben revisarse en conjunto.
¿Necesita ángulos de salida un macho de arena impreso en 3D?
Pueden eliminarse muchos ángulos de salida exigidos únicamente por el utillaje, ya que el macho no se extrae de una caja física. No obstante, quizá deban conservarse las inclinaciones necesarias para el flujo del metal, el mecanizado o la inspección.
¿Qué tan pequeño puede ser un pasaje interno?
No existe una respuesta independiente del proceso. El grano, la máquina, la longitud y dirección del paso, el aglutinante, la limpieza y la aleación, todos son importantes. Confirme el límite con ensayos representativos.
¿Cómo afecta la consolidación a la precisión dimensional?
Menos juntas pueden reducir el apilamiento y el desajuste, pero un macho más grande puede distorsionarse durante la manipulación o el vertido. Los datos, el soporte y la inspección deben evolucionar con el diseño.
¿Qué reglas de diseño se siguen aplicando?
Se mantienen el espesor mínimo de pared, las salidas de limpieza, los respiraderos, la resistencia a la manipulación, la ubicación del macho, el relleno de metal, los puntos calientes, la colapsabilidad y la limpieza posterior al moldeado. La impresión elimina las restricciones de la caja central, no la física de la fundición.