
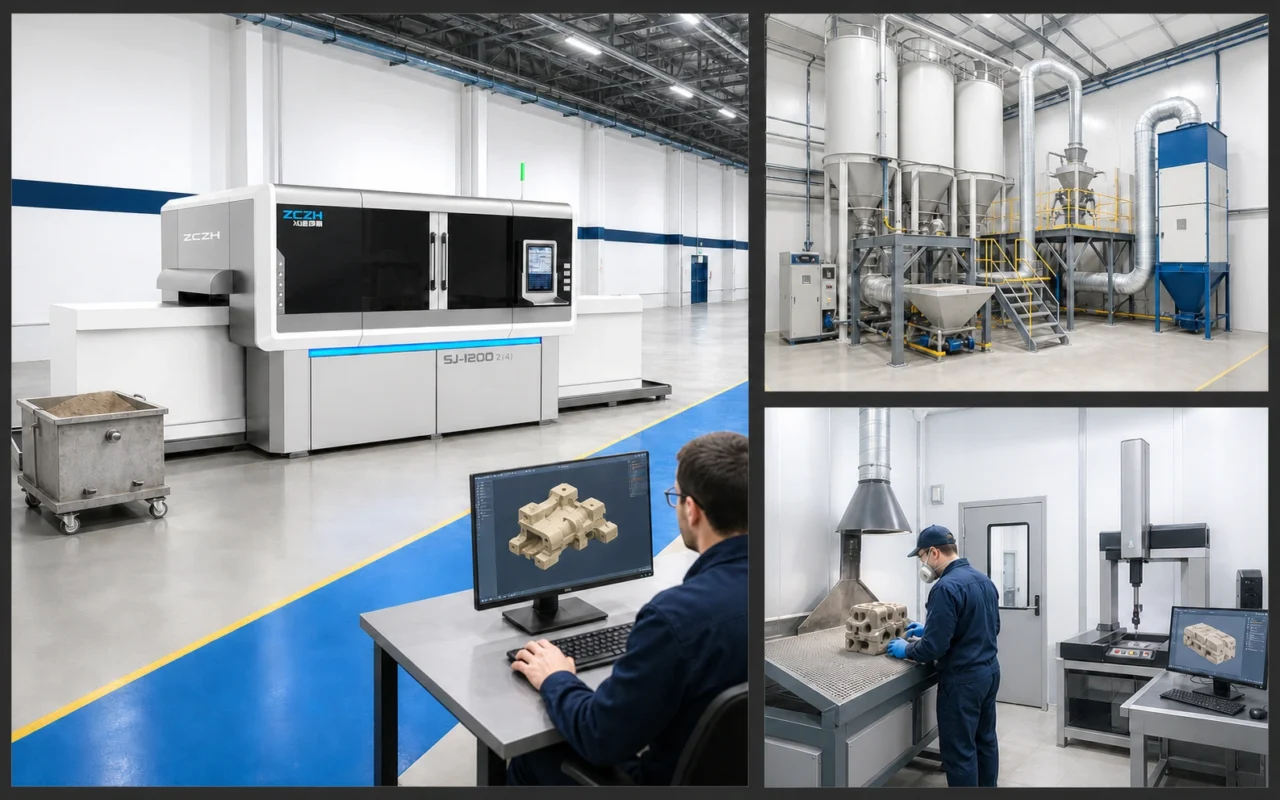
Масштабирование от одного песочного 3D-принтера до стабильной производственной линии — это не просто вопрос установки большего количества машин в здание. Данные, песок, связующее, работа в процессе и люди должны постоянно перемещаться и оставаться отслеживаемыми. Быстрый принтер не может обеспечить высокую эффективность печати, когда подача песка, обеспыливание, отверждение, нанесение покрытия или проверка становятся узким местом.
Начните с целевых отливок и требуемой производительности за смену, а затем вернитесь к конфигурации линии.
Определите мощность перед подсчетом машин
Соберите как минимум три репрезентативные группы задач: частые стержни, негабаритные формы и сложные заказы с небольшим объемом. Для каждой группы запишите размер границ, фактический объем песка, детали на сборку, вес деталей, сложность очистки, время завершения и частоту доставки. Номинальная скорость сборки становится ежемесячной производительностью только после учета плотности размещения, времени смены коробок и времени безотказной работы.
Модель базовой мощности должна охватывать:
- представительные детали в сборочной коробке;
- сборок завершено за смену и время смены коробок;
- параллельная емкость для отверждения и обеспыливания;
- техническое обслуживание, проверки печатающих головок и плановые простои;
- проверка первого изделия, доработка и нештатные партии; и
- сезонные изменения в структуре заказов и резервных мощностях.
После определения вывода вы можете решить, нужны ли одному принтеру несколько сменных коробок или несколько принтеров должны использовать общие системы подачи, восстановления и последующей обработки песка.
Функциональные зоны в полной линейке
Данные и подготовка производства
Сюда относятся проверка файлов, проектирование процесса литья, нарезка, вложение, рабочие задания и контроль версий. Файл, отправленный на производство, должен соответствовать утвержденной версии, и каждое задание должно отслеживаться до своей партии песка, партии связующего и критических настроек.
Хранилище нового песка, регенерированного песка и связующего вещества
Материалы нуждаются в четкой идентификации, контролируемом хранении и мерах против перекрестного загрязнения. Восстановленный песок необходимо просеивать, обеспыливать, охлаждать или перерабатывать, а затем использовать только в утвержденном соотношении. «Пригодность для вторичной переработки» не означает неограниченное повторное использование без тестирования.
Печать и движение материалов
В зоне печати необходимы стабильная температура и влажность, сжатый воздух, электропитание, доступ к сети и разрешение на техническое обслуживание. Маршруты для строительных коробок, тележек, кранов и вилочных погрузчиков должны быть отделены от пешеходных дорожек во избежание столкновений, повреждения плесенью и переноса пыли.
Очищение, отверждение и нанесение покрытия
Вытяжка, сбор пыли, освещение и поддержка деталей на станции очистки влияют как на безопасность, так и на производительность. Сложные проходы требуют специальных инструментов и документированного способа подтверждения удаления рыхлого песка. Для отверждения, пропитки или нанесения покрытия могут потребоваться отдельные станции, сушильные помещения и контролируемые зоны ожидания.
Проверка и выпуск
Проверка должна выходить за рамки внешнего вида. Критические размеры, вес, прочность формы, целостность поверхности, остаточный песок, покрытие и данные партии должны быть масштабированы с учетом риска детали. Результаты качества должны учитываться при раскрое, печати и контроле материалов, а не оставаться изолированными при окончательной проверке.
Полный контекст процесса см. на нашей странице применения песчаных форм и стержней.
Проектирование подачи и восстановления песка
Система подачи должна поддерживать стабильную температуру, влажность, распределение и поток песка, предотвращая при этом перекрестное загрязнение материала. Вместимость силоса должна охватывать запланированные смены и при этом обеспечивать возможность отбора проб, опорожнения и технического обслуживания. Автоматическая доставка сокращает необходимость ручной обработки, но по-прежнему требует контроля уровня, реагирования на засорение, контроля пыли и плана простоев.
Проектирование восстановления начинается с процесса литья. Несвязанный песок из конструкции, песок, удаленный при распушивании, и использованный песок после заливки не эквивалентны. Пригодность для печати должна быть подтверждена с помощью системных показателей, таких как потери при прокаливании, гранулометрический состав, размер частиц, уровень pH или кислотопотребление. Обеспечьте изоляцию и пути утилизации материалов, которые не прошли приемку.
В нашем руководстве по технологическому процессу струйной обработки связующего вещества от нанесения покрытия до обеспыливания и восстановления эти этапы описаны более подробно.
Цифровое производство меняет роли, а не просто удаляет их
Сокращается количество повторяющихся работ по изготовлению моделей и сборке, в то время как увеличивается объем инженерных данных, технического обслуживания, контроля материалов и анализа процессов. Типичные обязанности включают в себя:
- Инженер-технолог литейного производства: литейная система расплавленного металла, стояк, конструкция стержня и проверка отливки.
- Инженер по данным и вложению: версии файлов, нарезка и использование томов сборки.
- Оператор станка: запуск, замена коробок, обработка материалов и ежедневные проверки.
- Техник постобработки: обеспыливание, отверждение, нанесение покрытия и движение.
- Специалист по качеству: размеры, надежность, отслеживаемость и выпуск исключений.
- Техник по техническому обслуживанию: печатающие головки, подача песка, сбор пыли, механика и коммунальные услуги.
Один человек может выполнять несколько ролей, но обязанности и передача смен должны быть четко определены. Обучение должно включать в себя работу с пылью, химикатами, подъемом и высокотемпературной средой литейного производства, а не только с программным обеспечением принтера.
Поэтапный путь от пилотного проекта к масштабированию
- Проверка проекта: распечатайте репрезентативные керны и подтвердите результаты отделки и отливки.
- Стабильная работа одной машины: установите стандарты материалов, параметров, технического обслуживания, отслеживаемости и качества.
- Балансировка цикла: используйте реальные заказы для проверки возможностей поставки, очистки, отверждения и проверки песка.
- Модульное расширение: добавляйте машины или средства автоматизации, сохраняя при этом обходные пути и планы восстановления.
Крупные умные литейные заводы демонстрируют потенциал масштабирования. Количество машин, укомплектованность персоналом и производительность могут дать информацию для инженеров, но каждая новая линия по-прежнему должна рассчитываться с учетом собственного набора заказов, целей строительства и процесса. Продолжайте следовать шестиэтапной схеме внедрения.
Масштабная ссылка
Подразделение интеллектуального оборудования группы KOCEL в Нинся разработало высокопроизводительную установку 3D-печати для литья, основанную на 3D-печати путем избирательного распыления связующего вещества на порошок. В информации о проекте описываются 14 песочных принтеров, каждый высотой около 5,2 метра и весом около 35 метрических тонн, которыми управляют более 30 сотрудников для выполнения работ, которые на обычном заводе требовали более 100 человек. Заявленная эффективность была в три-пять раз выше, чем у сопоставимого зарубежного оборудования, а стоимость оборудования примерно вдвое ниже, чем у импортного решения.
В рамках проекта было отмечено сокращение времени выполнения заказа на 70%, контроль размеров в пределах ±0,5 мм, совокупный объем продаж более 300 машин и экспорт на рынки, включая Японию и Австрию. Некоторые рабочие перешли с горячих и пыльных формовочных работ на эксплуатацию оборудования, цифровое планирование и контроль качества.
Данные показывают, что печать на песке может масштабироваться за пределы пилотной машины, а также показывают, почему количество оборудования, штатное расписание и мощность должны быть пересчитаны с учетом фактического литья, использования сборки и цикла отделки.
Систему 3D-печати песком SJ-1200 можно оценить как автономную машину или как часть линии. Чтобы обсудить планировку, смены и потоки материалов, отправьте размеры вашего здания, целевые отливки и ежемесячную потребность.
Часто задаваемые вопросы
Какое оборудование требуется для полной линии 3D-печати песком?
Помимо принтера, линии обычно требуется подача песка и связующего, оборудование для обработки сборочных коробок, обеспыливания и сбора пыли, отверждения или нанесения покрытия, оборудования для проверки и обработки песка. Система материалов, литье и цель автоматизации определяют точную конфигурацию.
Сколько принтеров необходимо для достижения запланированной ежемесячной производительности?
Рассчитайте репрезентативное размещение, время на коробку, смены, загрузку и узкие места при отделке. Разделить спрос на номинальную скорость печати недостаточно; распудривание, отверждение или проверка часто ограничивают реальный объем производства.
Можно ли восстановить и повторно использовать отпечатанный песок?
Некоторое количество песка можно использовать повторно в утвержденном соотношении после сортировки, обеспыливания, охлаждения или регенерации и испытаний. Песок, полученный на разных этапах процесса, не является эквивалентным, и степень повторного использования должна быть подтверждена для материала и системы литья.
Сколько площади и рабочей силы требуется линии?
Это зависит от количества принтеров, бункеров, перемещения сборочного ящика, метода очистки и смен. Включите техническое обслуживание, противопожарную защиту, контроль пыли, вилочные погрузчики и безопасные пешеходные маршруты, а не только следы машин.
Что необходимо контролировать в каждую смену?
Запишите версию файла задания, партии песка и связующего, условия окружающей среды, состояние параметров, исключения печатающей головки или машины, результаты очистки, критические размеры, повреждение пресс-формы и статус окончательного выпуска.