
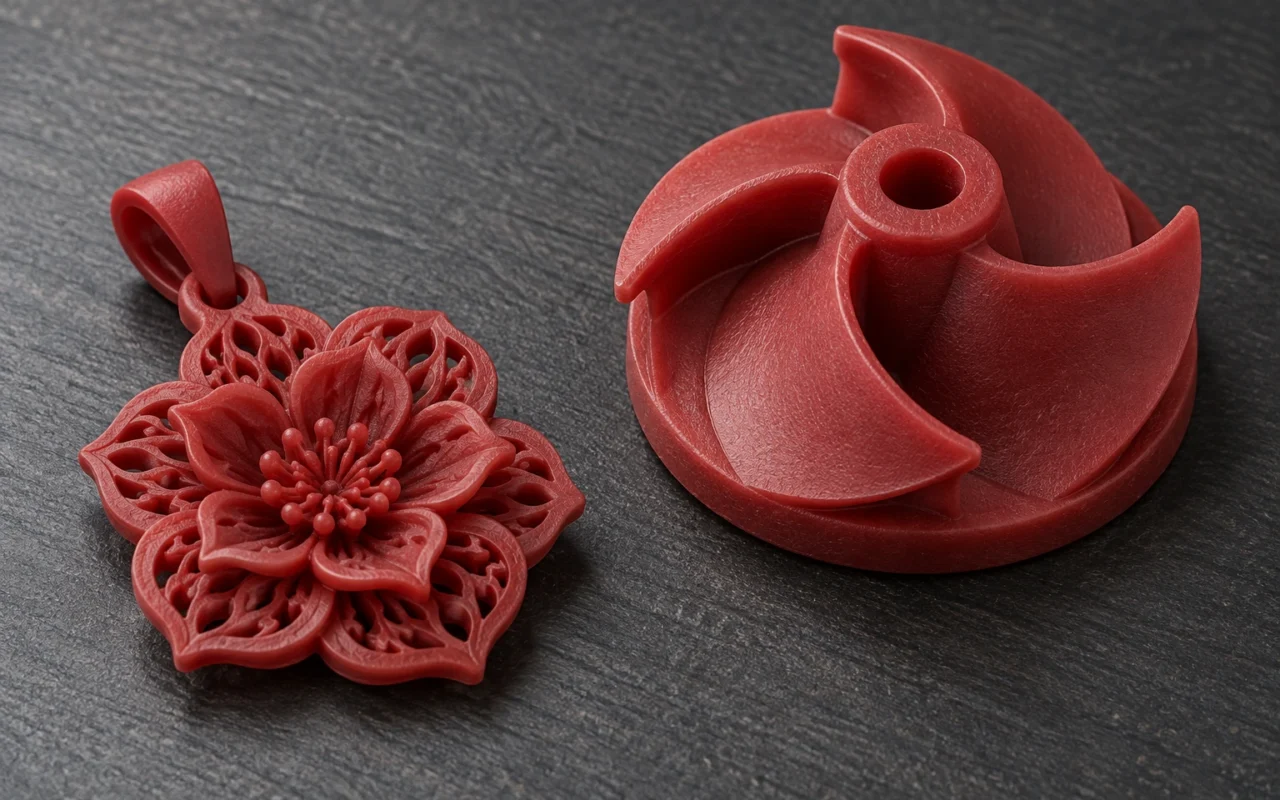
Del modelo digital al patrón de cera para fundición
Un anillo de cera roja ya muestra el engaste, el aro y la textura superficial, pero todavía necesita fundición para convertirse en una joya metálica. Lo mismo sucede con un impulsor u otro componente industrial: la impresión convierte la geometría digital en un patrón físico y la fundición realiza el cambio de material.
La impresión 3D en cera fabrica patrones de fundición por capas a partir de modelos digitales preparados. Hay tres objetos distintos: el modelo digital define la geometría, el patrón de cera permite fabricar el molde y la cavidad del molde recibe el metal. Cambia la forma de obtener el patrón, mientras diseño, retirada de soportes y fundición deben seguir coordinados para conseguir un producto utilizable.
1 La función del patrón de cera
El patrón es una forma positiva cuyas superficies definen la geometría que se reproducirá. En la fundición a la cera perdida se une al sistema de alimentación y se rodea de un molde refractario. Al retirar la cera quedan cavidades para el metal. En joyería son habituales los moldes de revestimiento y en fundición industrial las cáscaras cerámicas; el proceso del proyecto determina el sistema.
En una cáscara cerámica, por ejemplo, se forman capas alrededor del árbol de cera. Cuando la cáscara alcanza las condiciones requeridas, siguen el descerado, la cocción, la colada y las operaciones posteriores. La fabricación del patrón está al principio de esta cadena y transmite geometría y estado superficial a etapas posteriores. la descripción del proceso del Investment Casting Institute muestra la secuencia.
En explicaciones generales puede hablarse de modelo de cera. Conviene distinguirlo de la matriz de inyección que reproduce los patrones y del molde refractario que recibe el metal. En inglés, wax model resulta natural para una presentación general y wax pattern es el término técnico de la fundición de precisión.
La impresión directa puede reducir la dependencia de utillajes específicos para cera, aunque la fundición sigue necesitando un molde. El CAD puede incluir sobrematerial para mecanizado o compensaciones del proceso, por lo que el patrón no tiene necesariamente las dimensiones exactas de la pieza terminada. Estas diferencias deben responder a criterios de diseño definidos.
2 Cómo se forma la geometría capa a capa
Primero se convierten los datos CAD a un formato que acepte el sistema. El software de preparación organiza orientación, soportes y distribución en un trabajo ejecutable. El laminado divide el modelo en secciones a lo largo de la altura de fabricación e indica dónde depositar material en cada capa.
En la deposición de cera fundida, el cabezal coloca cera en estado adecuado para su expulsión en las posiciones previstas. Esta se enfría y solidifica antes de construir la capa siguiente. Las secciones acumuladas generan altura, curvas y detalles tridimensionales. Una realización de esta tecnología utiliza cabezales piezoeléctricos para depositar cera de fundición por capas. la explicación del proceso de deposición de 3D Systems
La deposición de cera fundida forma modelos por enfriamiento y solidificación; las resinas fotopolimerizables usan otros materiales y mecanismos. Ambas rutas pueden producir patrones, pero requieren confirmar por separado su posprocesado y las condiciones de entrada a fundición.
La 3H-420 Plus de Cprint 3D utiliza deposición de cera con múltiples boquillas para fabricar directamente patrones de fundición. Evalúe archivos, materiales y registros de trabajos reales para comprobar que los modelos cumplen los requisitos de entrega, en lugar de interpretar una sola especificación como medida de detalle fino.
El espesor de capa expresa la separación entre capas; la precisión dimensional relaciona las mediciones con los requisitos. Un espesor menor no demuestra por sí solo que un engaste, un diámetro de agujero o la pieza colada final cumplan una tolerancia determinada.
3 Por qué se combinan cera de construcción y soporte
Los voladizos, uniones finas y huecos de una geometría compleja pueden necesitar apoyo temporal. En un sistema de materiales compatibles, la cera de construcción forma la geometría deseada y el soporte ayuda a mantenerla durante la fabricación.
En el sistema de la 3H-420 Plus, la cera roja forma el patrón que se conservará y el soporte blanco de base cérea lo sostiene temporalmente. Su retirada deja accesibles los detalles antes cubiertos; la inspección de aceptación debe realizarse después de limpiar.
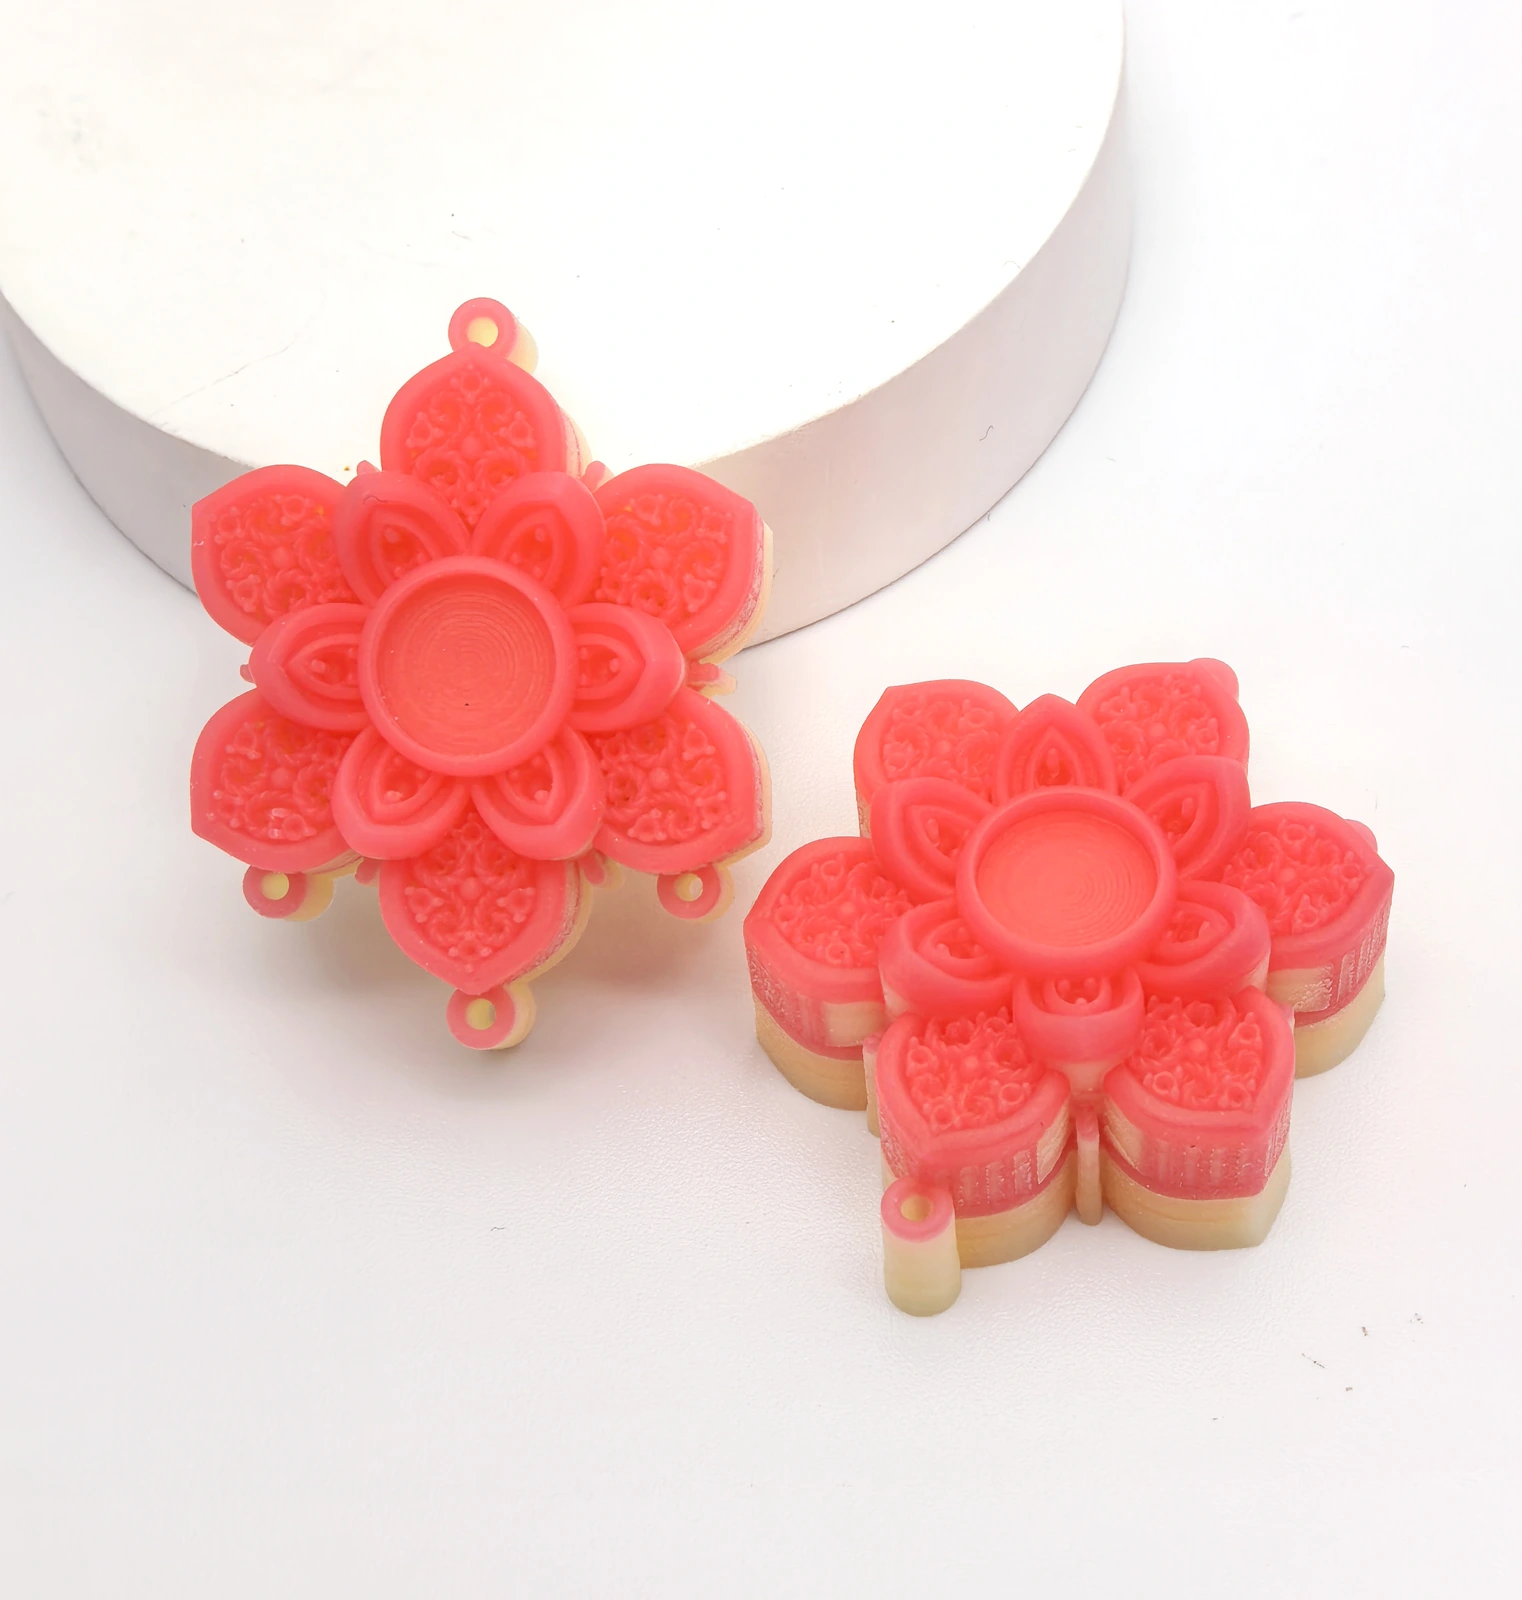
Al terminar la impresión, construcción y soporte pueden seguir unidos. La retirada del soporte conserva el patrón de cera para su entrega. Más tarde, cuando ya existe el molde, el descerado elimina la propia cera de construcción. Son operaciones con objetos y finalidades diferentes.
La retirada del soporte debe ajustarse al equipo, los materiales y el procedimiento aprobado. Que un material sea de base cérea no significa que se lave con agua ni permite aplicar temperaturas o medios de otra marca. Proteja el patrón durante limpieza, manipulación y embalaje.
No intercambie materiales entre equipos únicamente por similitud de color o punto de fusión. Deben cumplir requisitos de deposición, formación, retirada del soporte y fundición posterior, con la compatibilidad verificada.
4 Del archivo al patrón listo para entregar
Un trabajo completo puede organizarse en seis etapas. Definir su resultado permite decidir si es posible iniciar la siguiente.
| Etapa | Trabajo principal | Resultado esperado |
|---|---|---|
| Confirmación del archivo | Comprobar revisión, unidades, cantidad y geometría crítica | Archivo conforme a los requisitos aprobados |
| Preparación | Revisar orientación, soportes, distribución y ajustes de fabricación | Trabajo ejecutable y trazable |
| Impresión | Ejecutar según las condiciones del equipo y los materiales | Conjunto de cera y soporte pendiente de extracción y posprocesado |
| Retirada del soporte | Extraer y tratar el soporte con el método correspondiente | Patrón preparado para una inspección completa |
| Inspección | Comprobar dimensiones críticas, detalles, residuos y daños | Decisión de aceptación o registro concreto de anomalías |
| Entrega | Agrupar, proteger, identificar y transmitir información de proceso | Patrones aptos para la operación siguiente |
Wukong se ocupa del laminado, la distribución y la preparación de impresión. El modelado de joyería y el diseño técnico continúan en su flujo CAD. Confirme formatos, funciones y pasos con la versión utilizada.
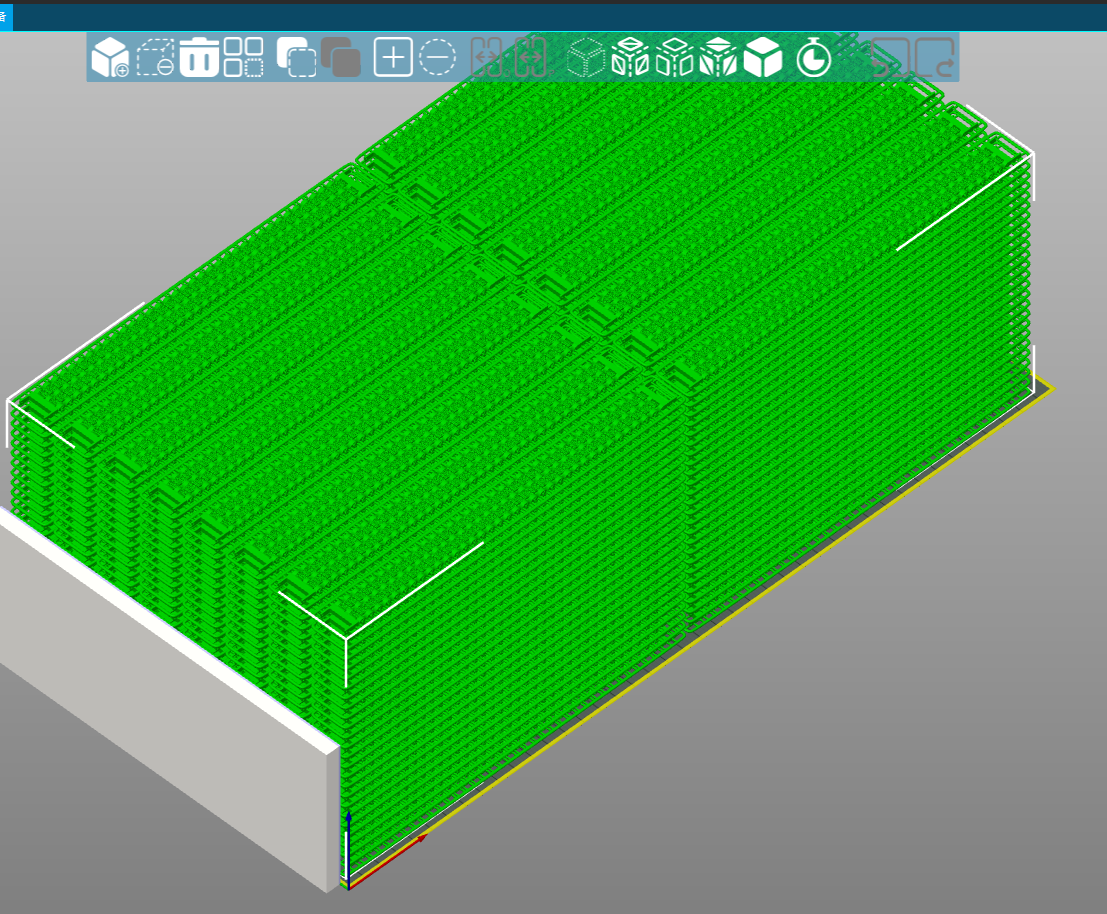
Un archivo aparentemente completo puede tener errores de unidades, malla o geometría local. Revise dimensiones globales y zonas críticas antes de preparar el trabajo. Tras reparar o compensar, compare con el diseño original para descartar cambios no aprobados.
Después de imprimir, revise especialmente las zonas antes ocultas por el soporte. Garras finas, agujeros pasantes, texturas hundidas y conexiones delgadas requieren observación y medición adecuadas. La fuerza de medición no debe deformar la cera.
Los registros de entrega incluyen referencia, revisión, cantidad, estado de inspección y requisitos de proceso. Entre organizaciones deben acordarse también embalaje, transporte y recepción. El fin de la máquina no equivale al momento en que el cliente recibe patrones aceptados.
Información que acompaña al patrón
Adjunte nombre y revisión del archivo aprobado, diseño y cantidad, controles principales y zonas ajustadas. El receptor debe saber si recibe patrones de producción, muestras de validación o modelos pendientes de revisión, sin pasar a la siguiente operación solo por similitud visual.
Por ejemplo, un anillo para validar el engaste debe indicar la base de medición y los ajustes de fabricación incorporados. Un patrón industrial para validar geometría debe aclarar si habrá prueba de colada y qué requisitos quedan para el estado metálico. Objetivos claros permiten interpretar correctamente los resultados.
Volver a comprobar el estado en pedidos repetidos
Los archivos guardados facilitan la repetición, pero cada fabricación exige revisar materiales, condiciones y requisitos actuales. Cambiar revisión, limpieza o fundición receptora puede obligar a reconfirmar la entrega. Un CAD sin cambios no sustituye la inspección de los nuevos patrones.
Si la geometría no está cerrada, registre primero formación, limpieza e inspección de una zona representativa y decida después si fabricar la pieza completa. Esta requiere además evaluar su manipulación y los procesos posteriores: validar una zona aporta información, no la aprobación de toda la pieza.
Para conocer el montaje del árbol, la fabricación de cáscaras y la colada tras la entrega, consulte Posprocesado de modelos de cera y proceso de fundición a la cera perdida.
5 Trabajos de joyería que conviene evaluar
Modificaciones a medida, distintas tallas, texturas locales y pedidos mixtos generan necesidades diferentes. Los archivos digitales facilitan conservar revisiones y reorganizar trabajos, pero cada cambio sigue requiriendo revisar dimensiones y condiciones de fabricación afectadas.
Cambiar la talla exige revisar engastes y uniones; añadir calados requiere evaluar limpieza y fundición; combinar diseños en una fabricación implica identificación, posprocesado y clasificación. Valore la tecnología según el pedido concreto.
Para diseños repetitivos estables con utillajes aceptados e inyección de cera consolidada, mantenga esa ruta como comparación. La idoneidad de imprimir depende de frecuencia de cambios, mezcla de pedidos, recursos y coste por patrón aceptado, no solo de las etiquetas personalizado o serie corta.
6 Patrones digitales en la fundición industrial
Los proyectos industriales pueden evaluar patrones impresos para validar diseños, probar revisiones o repetir producción. El modelado digital sirve tanto a validación como a producción, y los patrones de cera y plástico colable deben seguir sus respectivas rutas de material. las aplicaciones de patrones para fundición de 3D Systems
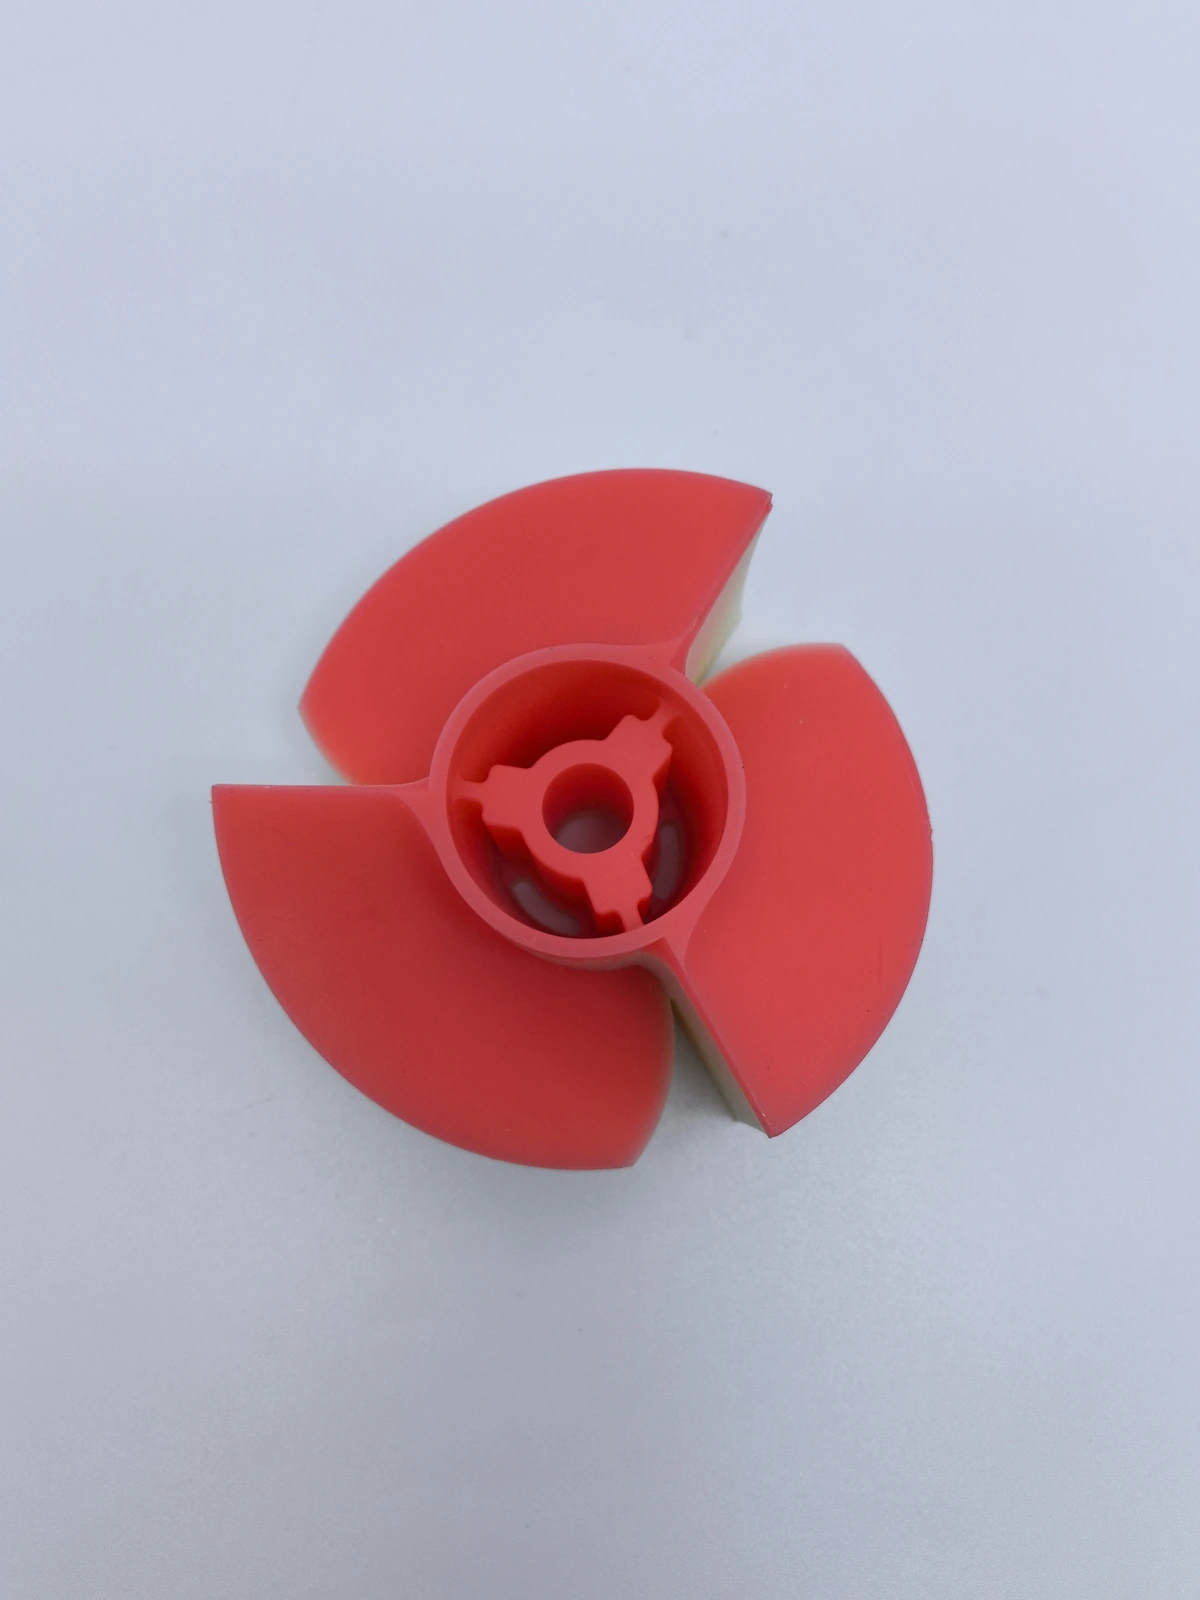
Determine primero aleación, estructura, dimensiones críticas y mecanizado previsto; después revise volumen de fabricación, limpieza, machos y condiciones de colada. Las muestras de cera permiten comprobar geometría y conexión entre procesos; propiedades y función finales se validan en metal.
Las geometrías internas complejas requieren revisión específica. Un espacio dibujado digitalmente debe permitir retirar material, formar el molde e inspeccionar la pieza. Cuando proceda, evalúe aberturas, división de piezas, machos u otras rutas: libertad de diseño no significa entrega directa de cualquier estructura.
Usar cera en industria y joyería no implica las mismas condiciones de revestimiento, cáscara y colada. Antes del proceso posterior, la fundición debe confirmar la compatibilidad entre material y proceso del proyecto y conservar los resultados de pruebas.
7 Cómo evaluar un trabajo de impresión en cera
Plantee seis cuestiones: utilidad del patrón, integridad de detalles críticos, posibilidad de limpiar e inspeccionar, aceptación del material por la fundición, composición del plazo total y conveniencia de otra ruta para pedidos repetidos estables.
Asocie los resultados a zonas concretas: dimensiones y estado del engaste o integridad de una malla fina después de limpiar y manipular. Una superficie bonita no responde por sí sola a estas condiciones de entrega.
Registre por separado preparación de archivos, espera, impresión, retirada de soporte, inspección y transporte. La velocidad vertical cubre solo una parte, no el plazo completo. El coste incluye cera de construcción y soporte, preparación, horas de máquina, mano de obra y retrabajos.
En la primera evaluación, elija geometría representativa de los riesgos del pedido e indique diseños previstos, cantidad y cambios esperados. La muestra servirá para validar la estructura actual y organizar lotes posteriores.
Si ya está comprando equipo, utilice la Guía de compra de impresoras 3D para joyería para profundizar en equipo, materiales y posprocesado.
Preguntas frecuentes
¿Una impresora 3D de cera imprime metal directamente?
Produce patrones de cera. Para piezas de oro, plata u otras aleaciones hay que fabricar un molde con el patrón, colar el metal y realizar las operaciones posteriores necesarias.
¿Puede reutilizarse un patrón impreso para varias coladas?
El patrón pierde su forma al extraer la cera después de formar el molde, por lo que el mismo objeto no se reutiliza en varias coladas. Los pedidos repetidos suelen requerir nuevos patrones desde los archivos guardados o una ruta validada de reproducción con utillaje.
¿La resina colable equivale a la impresión en cera?
Ambas pueden proporcionar patrones sacrificables, pero difieren en material, formación y posprocesado. Una resina que incluya cera en su nombre no puede tratarse automáticamente como cera de construcción; su aptitud para fundición requiere validación propia.
¿Cómo empiezo a evaluar mi trabajo?
Prepare CAD, revisión, cantidad, dimensiones críticas, aleación prevista y condiciones de fundición, e identifique qué desea validar. Al hablar con Cprint 3D sobre muestras de la 3H-420 Plus, indique también número de diseños y frecuencia de cambios. Así se evalúan las necesidades reales a partir de patrones aceptados y su compatibilidad con la fundición.