
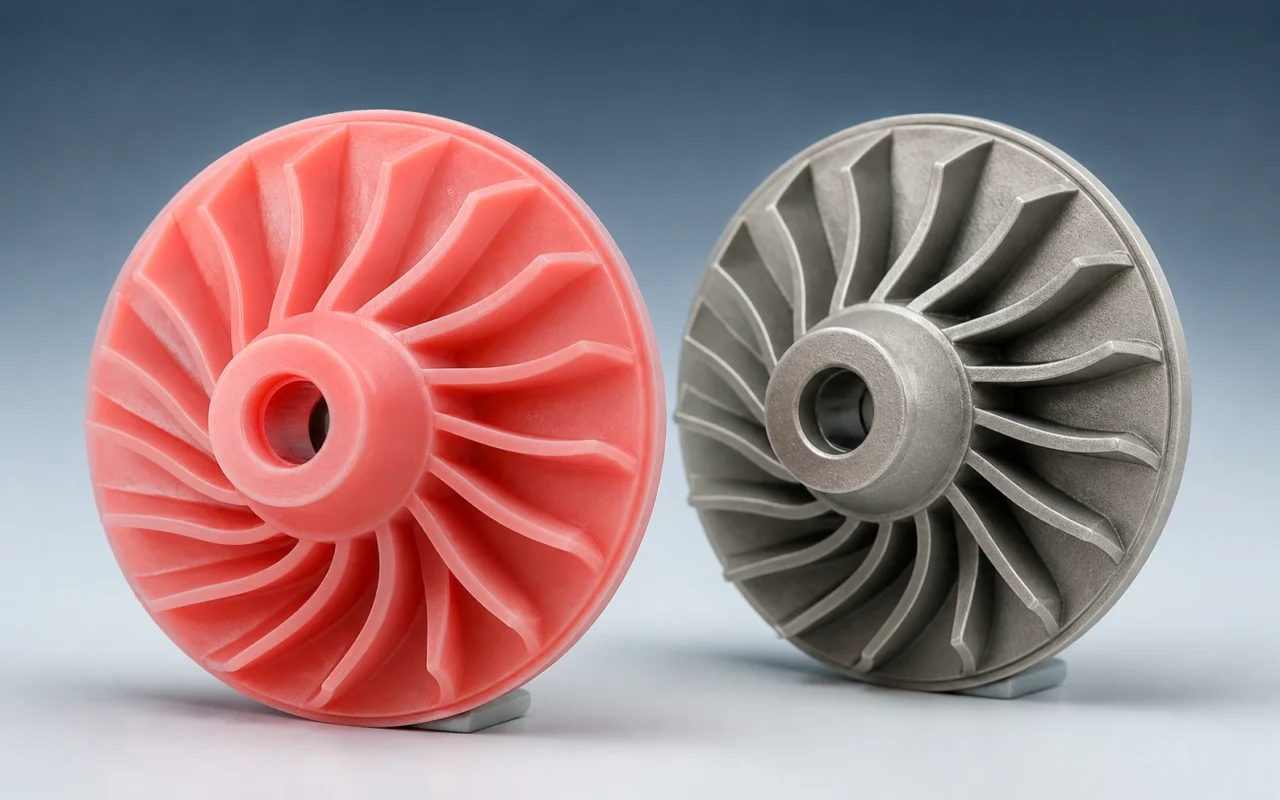
複雑なインペラは、薄いブレード、湾曲した通路、制限されたアクセス、および厳しいバランスまたは寸法要件を組み合わせています。従来のワックス ツールは、安定した量では適切ですが、ツールの作成に 1 ~ 3 か月かかる場合があり、大きな設計変更により再作業が発生する可能性があります。プロトタイプ、交換品、小ロットの場合、ダイレクト ワックス 3D プリンティングは、CAD からロストワックス鋳造パターンへの別のルートを提供します。
ワックス印刷が付加価値を与える場所
工具不要の生産は、ブレードの形状が依然として変化している場合、年間数量が少ない場合、古い工具が入手できない場合、または通路レイアウトの成形とリリースが難しい場合に特に役立ちます。認定されたプロセスでは、約 0.1 mm の薄壁、開いたブレード配列、らせん状の通路、その他の微細な特徴を再現できますが、達成可能な結果は方向、サポート、材料、機械のセットアップ、測定方法によって異なります。
CADから鋳造までのワークフロー
- CAD モデルを確認します。 スケール、収縮許容値、最小特徴、閉じ込められた容積、検査基準、および下流の鋳造要件を確認します。
- 方向とサポートを計画します。サポートを取り外しやすい状態にしておきながら、ブレードのエッジと重要な表面を保護します。
- 認定されたワックス プロセスで印刷します。素材、レイヤー戦略、機械の状態、ジョブのトレーサビリティをロックします。
- 洗浄と検査 サポート ワックスを徐々に除去し、完全性、寸法、歪み、表面、残留物を検査します。
- ツリーを作成し、シェルを構築します。 接合部、溶融金属ランナー システム、排水、シェルの被覆、脱蝋、および鋳造所での焼成を検証します。
- 鋳造品を検査します。 製品リリース前に、必要な寸法、表面、バランス、非破壊検査を実施します。
ワックス模型後処理ガイドでは、クリーニングと受け入れについて詳しく説明しています。
リードタイムとコストの予想
ソースプロジェクトは、ワックス模型のリードタイムが約 24 ~ 72 時間、開発サイクルが最大 80% 削減、トライアルコストが最大 60% 削減、小ロットの単位コストが 30 ~ 50% 削減されたと報告しています。緊急作業では 24 時間以内にデータからパターンに移行することがあり、機器のダウンタイムが大幅に短縮されました。これらはプロジェクトの例であり、普遍性を保証するものではありません。実際の結果は、部品のサイズ、キュー、反復、検査、および鋳造能力によって決まります。
本番前に検証すべきこと
- 選択した向きでのブレードと通路の最小形状。
- エッジを損傷することなく接触と取り外しをサポートします。
- 印刷、洗浄、鋳造スプルーへの組み込み、シェル加工後の寸法変化。
- 脱蝋の挙動、灰または残留物、およびシェルの完全性。
- 金属収縮、溶融金属ランナー システム、バランス、および最終鋳造の受け入れ。
Cprint 3D は、アプリケーションのレビュー、印刷戦略、材料の選択、プロセスの調整、および鋳造のフォローアップをサポートします。 3H-420 ワックス 3D プリンタ は、工業用パターン用のトリプル プリントヘッド プラットフォームを中心に設計されています。 ロストワックス鋳造を検討したり、インペラ プロジェクトを提出したり、4 つのワックス模型の用途で他の用途を比較したりできます。
よくある質問
ワックス 3D プリントはあらゆるインペラー ツールに取って代わることができますか?
いいえ、開発、複雑な形状、少量生産、交換作業、橋梁の生産に最適です。コストと品質を比較した場合、安定した大量生産部品には工具が優先される場合があります。
インペラのパターンはどのくらいの速さで作成できますか?
印刷には数時間かかる場合があり、レビュー、クリーニング、検査にはさらに時間がかかります。キューに入れられた適切な作業には 24 ~ 72 時間のパターン ウィンドウが可能ですが、プロジェクトごとに確認する必要があります。
評価にはどのようなデータが必要ですか?
防水 3D モデル、材料と合金、数量、重要な寸法、最小壁、表面要件、目標スケジュールを提供します。