
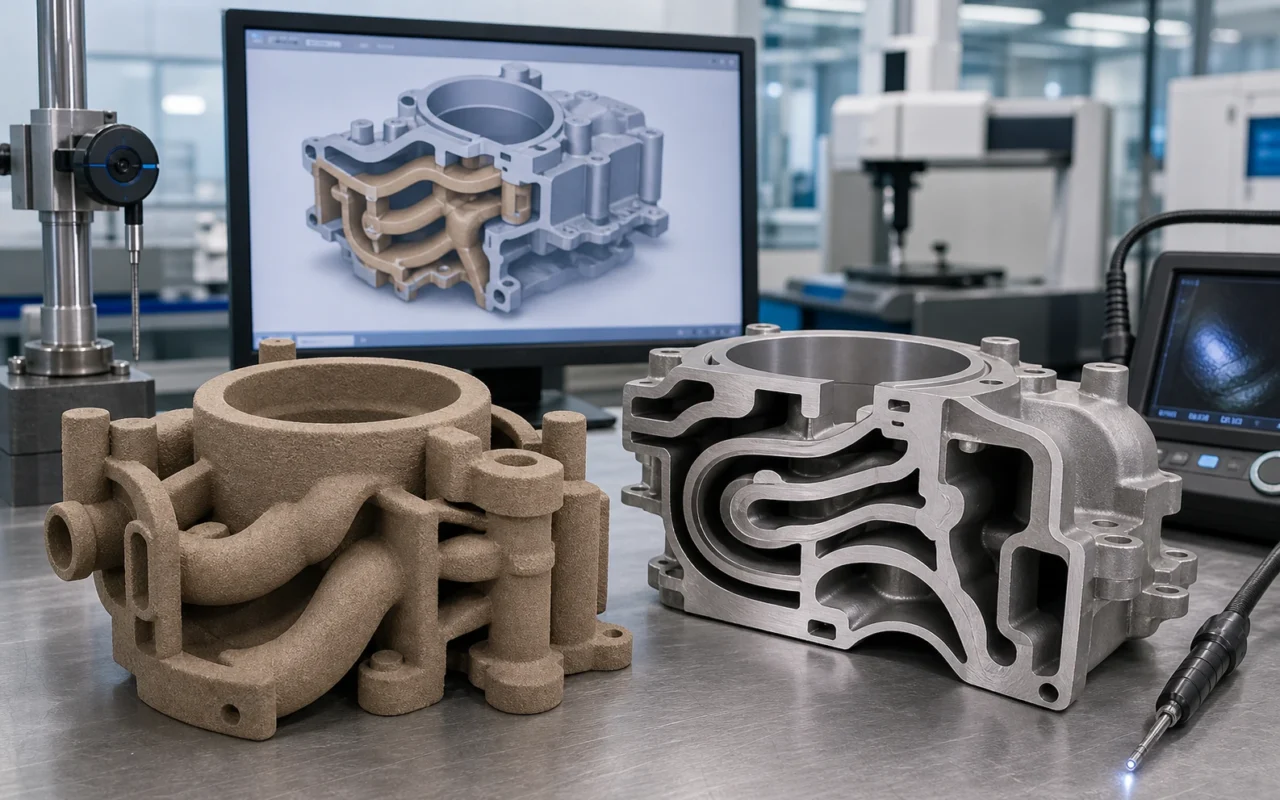
Отливки для аэрокосмической промышленности часто сочетают в себе сложные внутренние полости, тонкие стенки, заданный вес и строгую отслеживаемость. Традиционное изготовление стержней надежно подходит для готовых крупносерийных деталей, но время оснастки и испытаний быстро увеличивается, когда пути потока требуют нескольких форм для формования песчаных стержней, повторной сборки или частых изменений конструкции. 3D-печать песком обеспечивает прямой путь от цифровых данных к форме или стержню, что позволяет инженерным группам быстрее проверять геометрию и стратегию литья.
Основное преимущество заключается в изготовлении инструментов. Печать не улучшает свойства сплава автоматически, а напечатанный стержень не приобретает аэрокосмическую квалификацию после выхода из машины. Требования к материалам, процессам, размерам, неразрушающим методам и контролю документации по-прежнему необходимо проверять для каждого проекта.
Структуры, которые, скорее всего, выиграют
- намотка масляных, воздушных или охлаждающих каналов в корпусах, корпусах и корпусах насосов;
- сложные формовочные сердечники для рабочих колес, направляющих и тонкостенной геометрии;
- детали, в которых объединение сердечников может уменьшить ошибки при размещении и сборке;
- опытно-конструкторские отливки, небольшие объемы испытаний и развивающиеся конструкции; и
- ограниченное количество запасных частей для технического обслуживания, когда специальная сменная форма для формования песчаных стержней нерентабельна.
Прямая печать позволяет инженерам пересмотреть линии разделения, конусность освобождения формы и ограничения на открытие стержневого ящика, а также может интегрировать в модель средства вентиляции, определения местоположения и заливки. Свобода по-прежнему ограничена минимальной толщиной стенки, размером зерна, доступом для удаления песка, прочностью при обращении и металлическим наполнением. См. наше руководство по сложной консолидации песчаных сердечников.
Рабочий процесс от САПР до заливки
Аэрокосмический проект следует начинать с проверки технологичности, а не с отправки проектной модели непосредственно на принтер. Инженер по литью устанавливает припуски на усадку и механическую обработку, систему желобов для расплавленного металла, питатели для литья, охладители, вентиляционные отверстия, опоры для размещения стержней и исходные данные сборки, а затем анализирует риски заполнения и затвердевания посредством моделирования или опыта.
Перед печатью подтвердите версию файла, систему координат и важные элементы, затем выберите ориентацию и вложение. После печати удалите рыхлый песок и установите поддающийся проверке метод очистки глубоких отверстий или закрытых проходов. Отвердите, нанесите покрытие и высушите в соответствии с системой материалов. Перед сборкой формы и заливкой критически важных стержней может потребоваться проверка размеров, веса, визуальной проверки, прочности и наличия остатков песка.
На странице приложения для песчаных форм и стержней эти операции включены в рабочий процесс литейного производства.
Окно материалов и процессов
Огнеупорность, тепловое расширение, размер частиц и форма зерен влияют на качество поверхности, проницаемость и высокотемпературную стабильность. Дозировка связующего должна обеспечивать достаточную прочность для печати и транспортировки, одновременно контролируя удаление газа и песка из затвердевшей отливки. Жаропрочные сплавы, тонкие стенки и отливки, чувствительные к поверхности, требуют испытаний для определения правильного поведения песка, связующего вещества, покрытия и спекания.
Запишите партии песка и связующего, условия окружающей среды, проверку параметров печати, условия отверждения и нанесения покрытия, результаты проверки и партию расплава. Новый источник песка, связующее, критический параметр или ориентация конструкции могут потребовать повторной квалификации. Наше сравнение четырех печатных песков объясняет компромиссы между материалами.
Цифровое производство не снижает требований к качеству в аэрокосмической отрасли
Напечатанный стержень может обеспечить сложную геометрию, но только полная проверка определяет, является ли отливка приемлемой. В зависимости от класса детали и спецификации заказчика это может включать в себя КИМ или сканирование, испытание на свойства песка, химические испытания, механические испытания, рентгенографию, дефектоскопию, ультразвук, испытания под давлением или на текучесть.
Удачная печать означает, что образовалась песчаная часть. Успешная заливка еще не означает окончательной приемки. Для регулируемого или критически важного с точки зрения безопасности использования материалы, машины, процессы и персонал должны быть одобрены в рамках применимой системы качества заказчика. Статья на веб-сайте не может заменить техническую спецификацию или сертификационную запись.
Мощность и ценность цепочки поставок
Во время разработки и мелкосерийного производства цифровые файлы могут сократить время ожидания специальной формы для формования песчаных стержней и быстрее перенести последующие изменения на испытания по отливке. Смешанные ядра могут использовать одну сборку. Стабилизация производства добавляет дополнительные требования к использованию, ремонту сборочных коробок, последующей обработке, восстановлению песка и сервисной поддержке.
Выставка интеллектуального авиационного производства в Китае (Чэнду) 2025 года была посвящена цифровому производству сложных компонентов аэрокосмической отрасли. В отраслевых материалах, связанных с этим мероприятием, упоминается сокращение времени выполнения заказа более чем на 70% для сложных печатных форм и возможность формирования интегрированных полостей и изогнутых проходов. Линии аэрокосмической печати могут сочетать в себе песочные принтеры, интеллектуальную систему рекуперации использованного песка и автоматизированную подачу, рассчитанную на необходимую производительность.
Согласно рыночным прогнозам, приведенным в исходном материале, глобальный спрос на печать песком в аэрокосмической отрасли превысит 5 миллиардов долларов США к 2028 году, при этом на Китай потенциально будет приходиться более 30%. Прогнозы не являются гарантией, но они помогают объяснить, почему все больше поставщиков аэрокосмической отрасли оценивают возможности цифровых форм и сердечников.
Система 3D-печати песком SJ-1200 предназначена для производства промышленных форм и стержней. Обсуждения в аэрокосмической отрасли должны использовать разрешенные, несекретные данные и проходить проверку по конкретному проекту. Свяжитесь с технической командой, чтобы проверить репрезентативную геометрию.
Часто задаваемые вопросы
Какие отливки из аэрокосмической отрасли могут выиграть от напечатанных песчаных стержней?
Корпуса, корпуса, корпуса насосов и проточные компоненты с полостями для обмотки, многожильной сборкой, короткими циклами разработки или небольшим спросом на запасные части являются сильными кандидатами. Сплав, размер, класс качества и условная стоимость по-прежнему определяют пригодность.
Может ли песчаная печать создавать внутренние охлаждающие каналы?
Он может создать множество извилистых каналов, которые трудно проделать обычным способом, но необходимо доказать прочность сердечника, вентиляцию, доступ для очистки и металлическое наполнение. Минимальный размер прохода не может быть обещан независимо от песка, принтера и условий отделки.
Что следует проверить перед заливкой?
Типичные элементы управления включают проверку файла, партии материала, внешний вид, критические размеры, вес, прочность, остаточный песок, состояние покрытия и сборки. Критерии выпуска определяются спецификациями заказчика и риском детали.
Как контролируются прочность и проницаемость сердечника?
Песок, размер частиц, связующее, повторное покрытие, окружающая среда, отверждение и покрытие действуют вместе. Больше силы не всегда лучше; газ, разборность и очистка тоже имеют значение.
Дает ли использование печатного стержня автоматически право на использование отливки в аэрокосмической отрасли?
Нет. Печать — это только метод изготовления стержней. Готовая отливка по-прежнему требует соответствующего материала, технологического процесса и неразрушающего контроля и выпуска через авторизованную систему качества.