
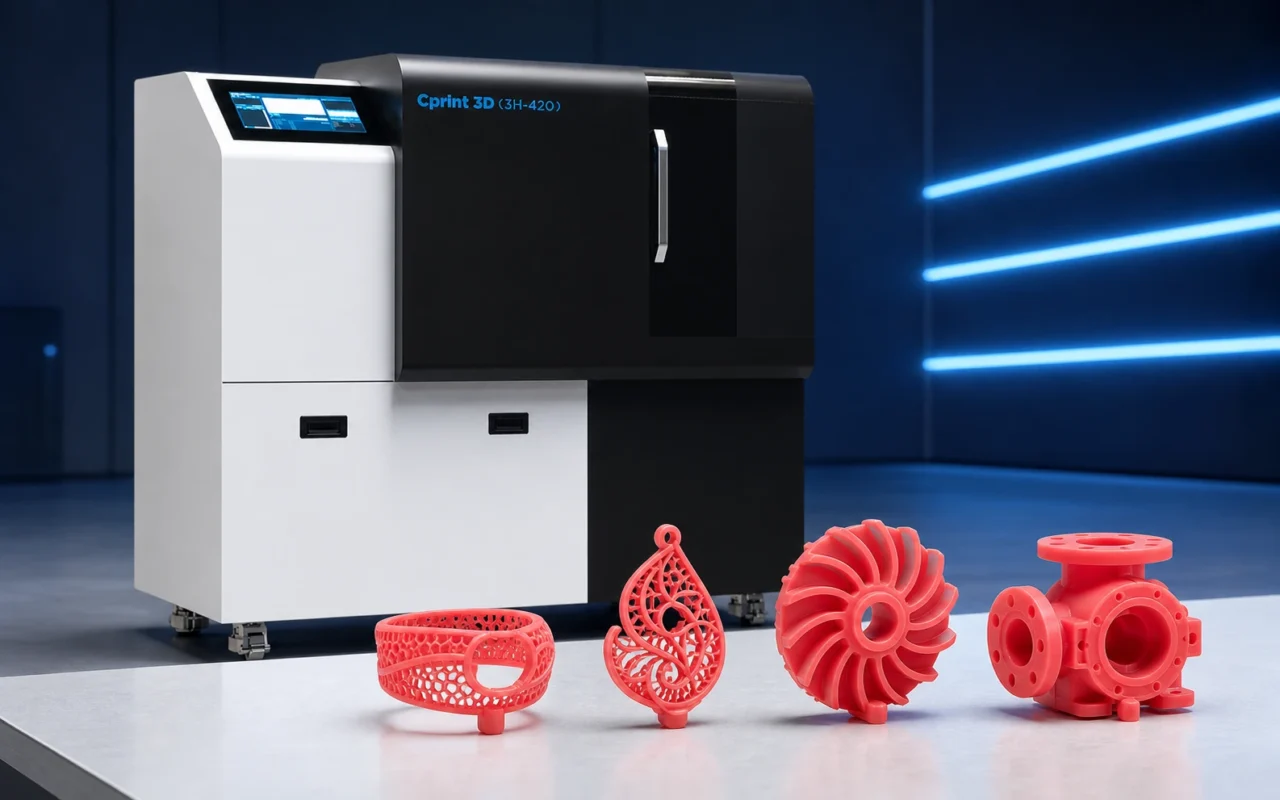
Nota de versión: Este artículo registra las capacidades de 3H-420 anunciadas en febrero de 2026. La configuración, los materiales y el rendimiento actuales se rigen por la página del producto, la hoja de datos técnicos y la confirmación del proyecto más recientes.
La actualización de Cprint 3D se centró en la producción de múltiples cabezales de impresión, ceras industriales, características finas y la integración con la fundición a la cera perdida. El sistema crea modelos de cera directamente a partir de modelos 3D; Los patrones limpios e inspeccionados luego pasan al ensamblaje en el bebedero de fundición, construcción de la cáscara, desparafinado y vertido.
Producción con triple cabezal de impresión
La 3H-420 utiliza tres cabezales de impresión para gestionar la cera de construcción, la cera de soporte y el proceso relacionado. El valor práctico de esta arquitectura se mide por la programación completa de la construcción, el funcionamiento continuo, el estado del cabezal de impresión y los patrones aceptados, no por un número de velocidad.
Los datos de prueba de la empresa del lanzamiento informaron tasas de construcción vertical de hasta 6 mm por hora, aproximadamente 24 horas para una construcción completa y una prueba de carga completa de 240 horas. El tiempo real y el rendimiento dependen de la geometría, el anidamiento, la estrategia de capas, el material y las condiciones de mantenimiento.
Área de construcción y anidamiento por lotes
El área de construcción máxima publicada es 410 × 206 × 157 mm. El anidamiento utilizable debe permitir la orientación, los soportes, el espaciamiento, los límites y el acceso para la limpieza. Las joyas y los pequeños patrones industriales pueden compartir una estructura digital, pero la capacidad efectiva debe calcularse a partir de los patrones aceptados después de la limpieza.
Utilice la página actual del producto 3H-420 como fuente principal de especificaciones. Para la planificación de la producción, consulte creación de prototipos de joyería y producción en lotes pequeños.
Ceras y capacidad de acabado fino.
La actualización también cubrió ceras de soporte y construcción optimizadas. En condiciones calificadas, se informó que el proceso reproducía características de filigrana de 0,12 mm, con una precisión de superficie de 4 μm y un acabado de clase N8. La cera de soporte removible puede reducir el contacto directo de la herramienta con características delicadas, pero la remoción, limpieza e inspección del soporte siguen siendo necesarias.
Tareas de producción adecuadas
- Joyas personalizadas, filigranas, calados y diseños mixtos;
- impulsores, bombas, válvulas, obras de arte y otros patrones industriales complejos;
- desarrollo y lotes pequeños sin herramientas de cera dedicadas;
- proyectos de reemplazo con diseños cambiantes o herramientas no disponibles; y
- fábricas que conectan archivos digitales a una línea de fundición a la cera perdida existente.
Explore la fabricación de joyas y la fundición a la cera perdida. El sistema se mostró posteriormente en el informe TCT Asia 2026.
Los límites del proceso permanecen
La impresión con cera no elimina la limpieza, la inspección, el montaje en el bebedero de fundición, la construcción de la carcasa, el desparafinado, la cocción, el vertido o la inspección de la fundición. El material del proyecto del comunicado informó reducciones de costos totales superiores al 30% en trabajo adecuado, pero un comprador debe calcular los resultados con su propia mano de obra, material, rendimiento y volumen. Solicite la configuración actual o una prueba del modelo.