
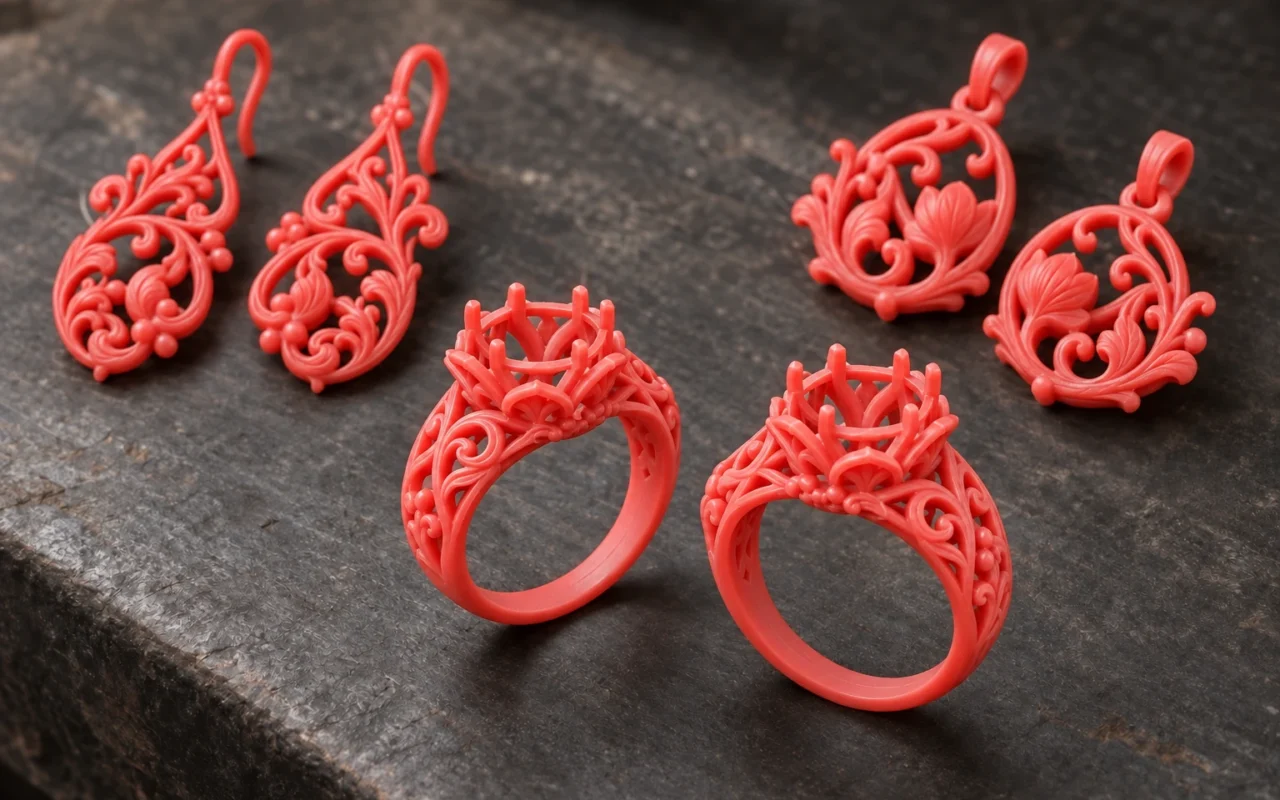
El control de calidad del patrón de cera abarca la preparación del archivo, la impresión, la limpieza, la inspección, la entrega y la retroalimentación del moldeo. Una revisión visual rápida después de la impresión rara vez explica problemas posteriores; Al comprobar sólo el vaciado final también se puede perder la oportunidad de inspeccionar el patrón directamente.
Primero defina las condiciones de entrega y los requisitos de aceptación, luego realice verificaciones en las etapas relevantes. El objetivo es conectar versiones, modelos físicos y resultados, de modo que un problema conduzca a un siguiente paso informado sin requerir papeleo excesivo.
Definir la condición de aceptación en el momento de la entrega
Los requisitos de entrega deben incluir modelo o estilo, edición, cantidad, condición, dimensiones críticas y áreas de apariencia. El modelo con soporte, el modelo después de la limpieza y el modelo después del montaje son objetos de entrega diferentes y no pueden resumirse en la misma frase «el modelo en cera está calificado».
En el caso de las joyas, el engaste, la circunferencia del anillo y los detalles de apariencia están relacionados con el recorte posterior; para piezas industriales, el punto de referencia, el tamaño aproximado y el margen de mecanizado pueden ser más importantes. Las listas de verificación deben ser específicas del proyecto y no deben copiar los requisitos de un modelo simple en todas las partes.
Los estándares de calidad de joyería de GIA analizan los requisitos de calidad por categorías como circunferencia, adorno y engaste del anillo, lo que refleja que la evaluación final debe corresponder a características específicas y al estado de producción. Al formular los requisitos del modelo de cera, puede seguir esta idea para asociar características clave con usos posteriores, pero no puede aplicar directamente las especificaciones de producción de una determinada aleación a todos los modelos. Parámetros de referencia de calidad de joyería de GIA
Los requisitos de aceptación también deben aclarar los permisos de manejo de excepciones. Antes de comenzar la tarea, se debe indicar qué problemas deben rehacerse, cuáles pueden procesarse de acuerdo con el método aprobado y quién confirma que el modelo procesado puede continuar circulando.
La publicación del archivo corrige la entrada de fabricación
El punto de partida para la documentación de calidad es la documentación de aprobación. Debe haber correspondencia de versión entre el diseño original, la malla exportada y las tareas de construcción, y es necesario verificar las unidades, cantidades de componentes y dimensiones críticas. Si se producen ajustes geométricos, de escala o de reparación posteriores, se debe conservar la base de los cambios.
Las tareas de impresión también deben registrar el equipo, los materiales y los entornos relacionados utilizados. La granularidad de los registros debería permitir la trazabilidad del proyecto, sin copiar toda la información irrelevante del sistema en la orden de entrega, pero no pueden faltar entradas clave.
Los nombres de los materiales y los lotes deben provenir de registros de uso reales. Las hojas de datos técnicos de los materiales describen el rendimiento del producto y las condiciones de prueba y no sustituyen los resultados de las inspecciones de este lote de modelos. La información de seguridad también tiene su propio propósito y no debe usarse como prueba de las dimensiones del producto terminado o de la conformidad de la superficie.
Antes de enviar la tarea, puede verificar la cantidad, dirección, diseño y método de identificación con la lista de verificación modelo. Bloquear la versión incorrecta en este paso es más confiable que adivinar la versión más tarde por su apariencia.
Registre las condiciones críticas antes y después de la limpieza
La inspección después de la impresión debe centrarse en si el modelo está completo, si hay anomalías obvias en el área observable y si se puede mantener la identidad del objeto físico. Para los detalles que no se pueden ver en el estado compatible, se deben tener en cuenta los puntos de inspección de seguimiento y no se deben declarar todas las características aprobadas por adelantado.
El proceso de limpieza puede dejar al descubierto áreas previamente oscurecidas y también implica un trabajo práctico. El procesamiento debe realizarse de acuerdo con los requisitos confirmados de materiales y equipos, y deben conservarse registros de las excepciones relacionadas con las tareas.
Las inspecciones posteriores a la limpieza se remontan a los requisitos de entrega, incluidos los detalles vulnerables, las superficies críticas, los residuos y las dimensiones. No se puede utilizar un «tiempo de limpieza suficiente» como sustituto de la inspección, ni se puede suponer que todas las zonas profundas cumplen los requisitos sólo porque el exterior esté limpio.
Si no se observó una rotura antes de la limpieza y se descubre después de la limpieza, se debe anotar el primer período de observación. Este momento por sí solo no puede demostrar que la rotura haya ocurrido durante la limpieza. Debe juzgarse en función de la visibilidad, las operaciones y otros registros.
Haga coincidir los métodos de inspección con las características del modelo
La inspección dimensional debe describir el dato, la ubicación, el método y el estado del modelo. Para modelos de cera blanda y fina, los métodos de contacto y soporte deben ser adecuados para evitar deformar el modelo y obtener lecturas estables.
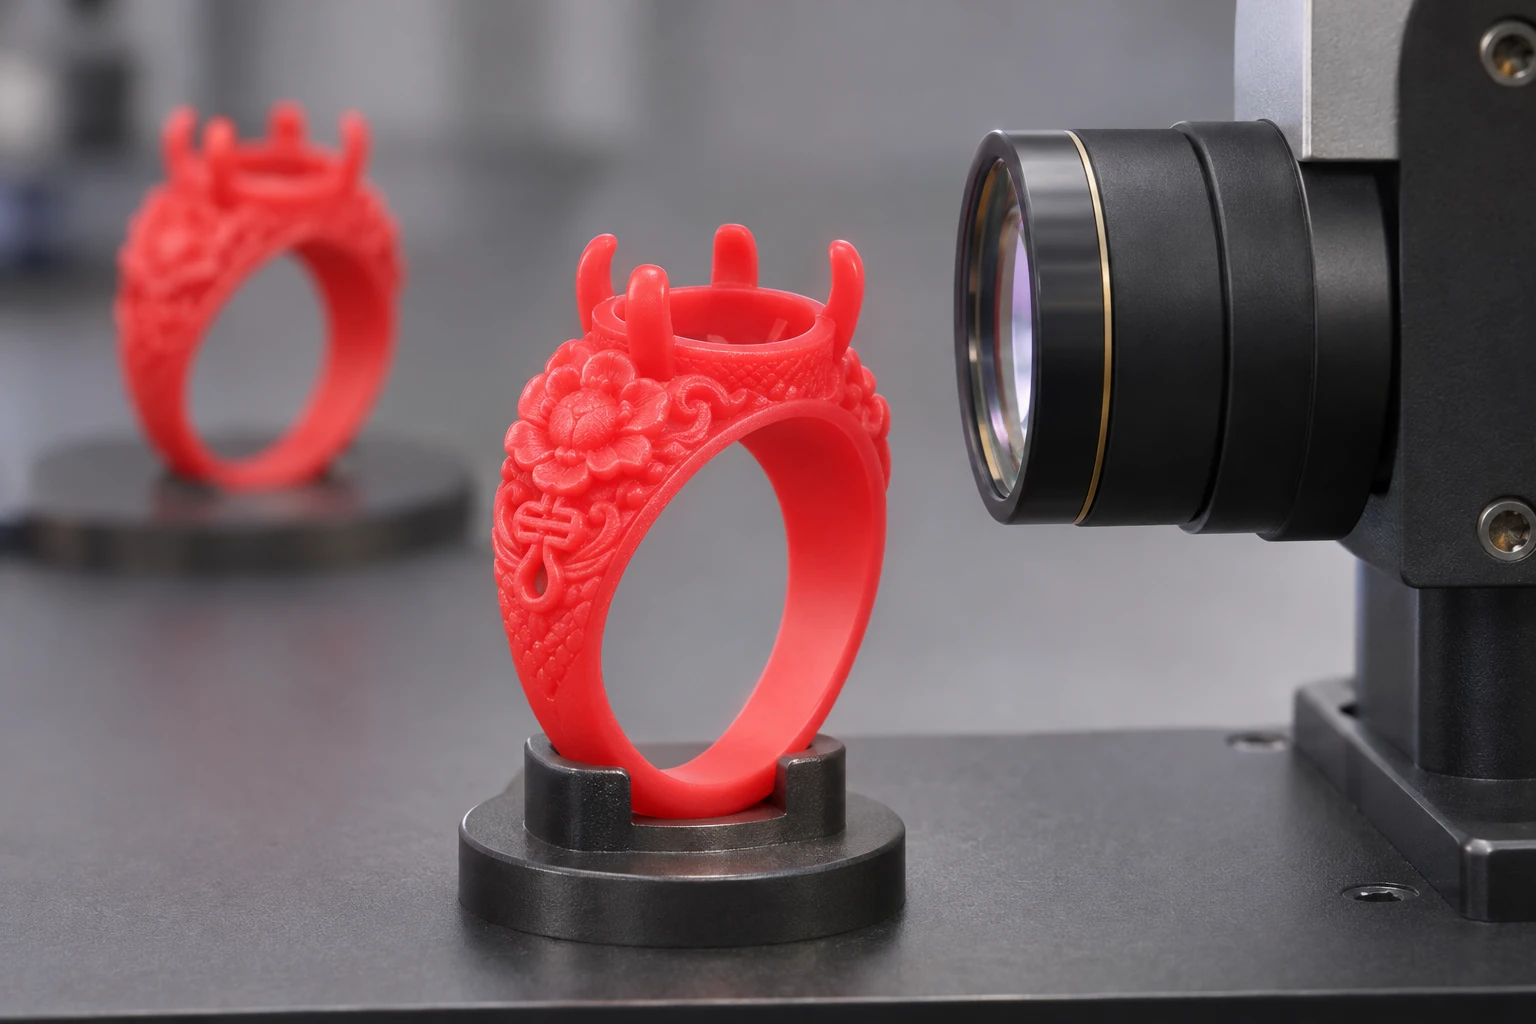
La inspección de la apariencia se puede organizar por separado según la superficie de visualización principal, la posición de conexión, las ramitas, los huecos y el interior. Las fotos deben poder devolverse al número correspondiente y reflejar la escala o ubicación real. Es posible que tomar una sola toma de un lote completo de vistas distantes no respalde juicios de detalle críticos.
Para áreas que no se pueden observar directamente, el personal relevante debe determinar los métodos de inspección o verificación aplicables. «No puedo ver» no se puede escribir como «sin anomalías» y no se deben insertar herramientas a voluntad para dañar la estructura.
Los resultados de la inspección deben clasificarse en calificados, no calificados y pendientes de confirmación. El estado de confirmación pendiente no es la versión predeterminada. Es necesario explicar quién resuelve el problema, qué base se utiliza para juzgar y si se permite continuar con un cierto paso limitado en esta ronda.
Mantenga registros de defectos vinculados al modelo físico
Después de descubrir una anomalía, primero aísle el modelo afectado y conserve el número. Registre la ubicación, el estado, las fotografías y las primeras etapas de observación del problema y luego discuta la resolución. Mezclar piezas defectuosas con modelos calificados y esperar un procesamiento unificado puede provocar fácilmente entregas erróneas.
La conclusión puede ser rehacer, reparar según el método aprobado o continuar con la evaluación. El procesamiento que involucra dimensiones, conexiones y puntos débiles críticos debe ser aprobado por una persona con autoridad para confirmar y volver a inspeccionarse después del procesamiento.
El registro de devolución debe indicar qué se modificó. No puede simplemente cambiar el estado de no calificado a calificado y eliminar la excepción original. Mantener los resultados del antes y el después ayudará a determinar si un determinado tipo de reparación es adecuado para su uso continuo.
Si aún no se ha determinado la causa de la anomalía, los registros deben diferenciar entre fenómenos, hipótesis y conclusiones confirmadas. Por ejemplo, «la garra delgada se rompe en una determinada posición» es un resultado de observación y «el contacto de manipulación puede estar relacionado» es una hipótesis. Sólo después de la verificación y el apoyo se puede llegar a la conclusión de causa correspondiente.
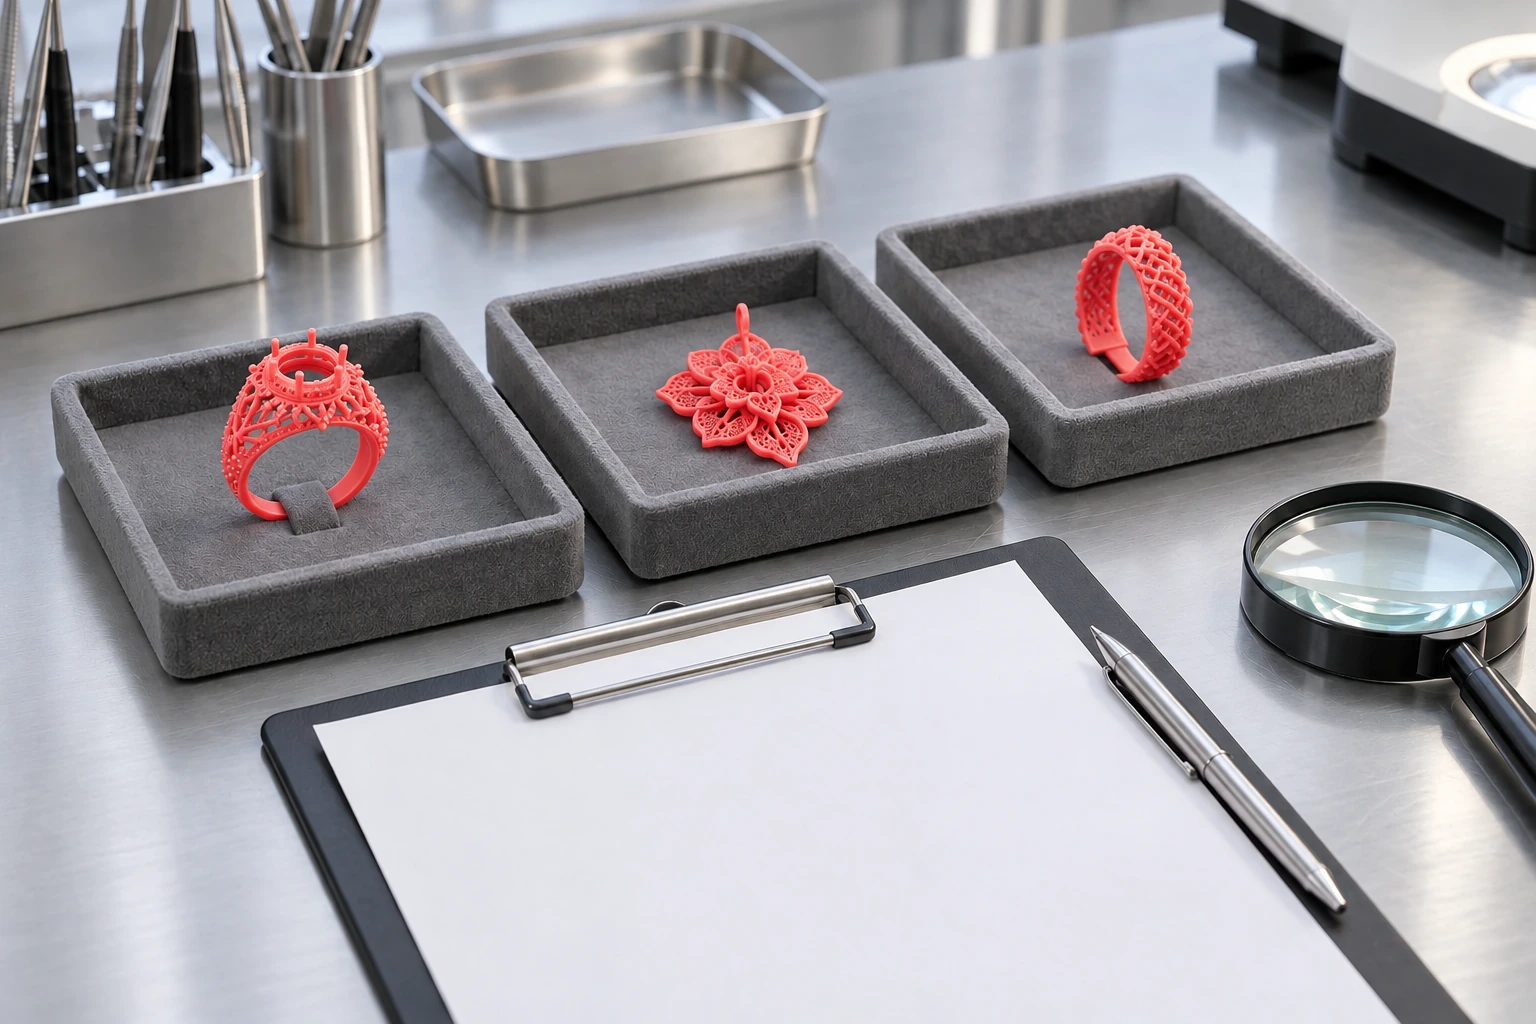
Recopilar comentarios sobre el casting después de la entrega
Una vez que el modelo de cera ingresa a la etapa de fundición y metal, el tamaño y la superficie aún deben verificarse más adelante. El estudio dimensional de fundición a la cera perdida de ORNL incluyó patrones de cera, moldes de carcasa, aleaciones y otros vínculos en el análisis, lo que indica que es necesario realizar un seguimiento de los problemas dimensionales a lo largo del proceso; Los materiales específicos y las conclusiones de este estudio no pueden utilizarse como parámetros unificados para todos los proyectos. Resumen de investigación de transferencia dimensional ORNL
La información de retroalimentación debe incluir preferiblemente el número de patrón de cera, el número o ubicación del árbol, la aleación y el lote correspondiente a la pieza fundida, así como las piezas anormales. Si solo recibe comentarios de que «el casting no es bueno», será difícil organizar una solución de problemas eficaz.
Cuando se pasa la inspección de la etapa del patrón de cera y ocurren problemas en la fundición, los registros de fundición deben analizarse juntos; cuando el patrón de cera tiene anomalías locales, también es necesario comprobar si los resultados posteriores corresponden a ellas. A falta de las pruebas correspondientes, no todos los problemas pueden atribuirse a la imprenta o al impresor.
Un recorrido conjunto puede comenzar seleccionando características específicas e hipótesis comprobables. Qué condiciones cambiar en la siguiente ronda, qué condiciones mantener comparables y cómo verificar los resultados deben escribirse en el acuerdo de producción de prueba.
Utilice un registro de trazabilidad mínimo
| grabar | Contenido principal | Preguntas respondidas |
|---|---|---|
| identidad de la misión | Estilo, versión, cantidad, equipamiento y materiales. | lo que realmente se hace |
| Requisitos de funciones | Datos, dimensiones críticas, superficies y estado de entrega. | Cómo juzgar calificado |
| inspección de etapa | Inspección previa y posterior a la limpieza, montaje y entrega. | ¿Cuándo se observa algo? |
| Manejo de excepciones | Ubicación, aislamiento, manipulación y reexamen. | Como se soluciona el problema |
| retroalimentación aguas abajo | Número correspondiente, lote de fundición y resultado. | ¿Se puede rastrear el desempeño posterior? |
Los paquetes de registro pueden ser una combinación de fotografías, formularios y documentos de tareas, para que no tenga que copiar todo dos veces. La clave es que el vínculo o número sea estable y que aún se pueda encontrar información relevante sobre el mismo modelo después de que otra persona se haga cargo.
Para estilos que se repiten con frecuencia, se pueden conservar la lista de características fijas y los métodos verificados, pero aún es necesario actualizar la identidad, los materiales y los resultados de esta ronda de tareas. El éxito histórico de un estilo estable no sustituye al lanzamiento del lote actual.
Definir cantidades antes de calcular el rendimiento
Si se requieren estadísticas sobre el desempeño de la calidad, se deben definir claramente la cantidad de entrada, la cantidad calificada por primera vez, la cantidad calificada después de la reparación y la cantidad desechada. El mismo modelo después del retrabajo no se puede contar en la primera pasada y en la producción adicional al mismo tiempo.
A la espera de confirmación, aún no inspeccionado y entregado también son estados diferentes. El momento debe especificarse durante las estadísticas para evitar contar los modelos que no han completado la inspección como calificados y luego cambiar el calibre en la siguiente tabla.
La producción de prueba a pequeña escala puede ayudar a identificar riesgos, pero no es apropiado afirmar que el rendimiento o la capacidad del proceso son estables basándose en los resultados de unos pocos prototipos. Para establecer tales conclusiones se requieren las correspondientes condiciones de muestreo, medición y estadísticas.
Indicadores más directos para el equipo también pueden ser la etapa de descubrimiento de anomalías, el tiempo de finalización de la reinspección y la cantidad de problemas repetidos. Estos registros pueden ayudar a determinar si el punto de control es válido, en lugar de simplemente perseguir un bonito porcentaje.
Se recomienda conservar los resultados de la primera inspección y los resultados de la eliminación final de cada pieza, y los registros de problemas originales no se sobrescribirán una vez superada la reparación. Al final de la tarea se concilian los insumos, la cualificación final, los desguaces y la cantidad aún por eliminar, y se discuten los cambios de calidad basándose en criterios estadísticos claros.
Aplicar los resultados de la revisión al siguiente trabajo
El control de calidad requiere la formación de acciones de mejora. Cuando cierto tipo de problema ocurre repetidamente, debe verificar si involucra el mismo archivo, la misma característica, la misma ubicación o el mismo método de procesamiento y luego organizar una verificación específica.
Si se modifica el método de inspección, se debe explicar qué problemas puede detectar el nuevo método y confirmar que no dañará el modelo. Si se modifica el proceso o la geometría, se debe registrar la versión aprobada y el ámbito de aplicación para evitar medidas verbales de mejora.
La idoneidad de los registros se puede comprobar periódicamente por proyecto: si ocurre un problema, si se puede encontrar el objeto físico, se localiza el escenario y se puede contactar al confirmador. Los campos que no responden a estas preguntas merecen ajustes; La duplicación que no ayuda se puede simplificar.
Rastree un defecto a través del registro
Si se descubre que falta una ramita después de la limpieza, primero aísle la pieza y registre el número, la ubicación y la fotografía, y luego verifique el estado observable antes de limpiar. Si el área estaba originalmente oscurecida por soportes, se debe tener en cuenta que la etapa en la que se produjo no se puede confirmar basándose únicamente en fotografías.
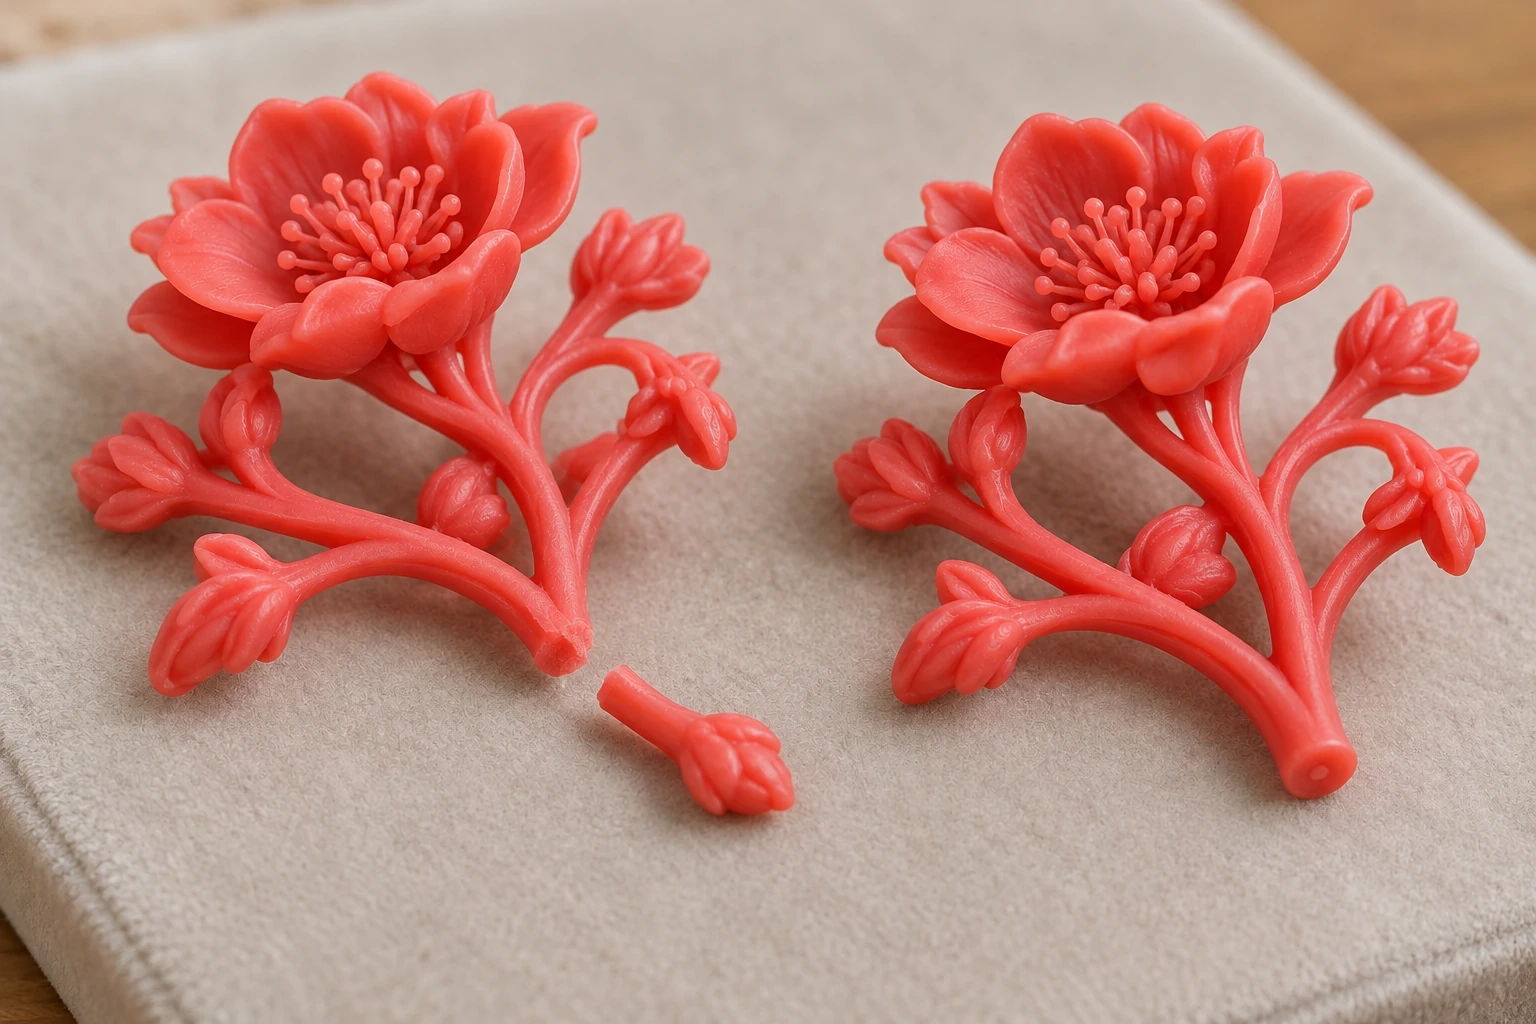
Luego verifique otros modelos y ubicaciones de tareas del mismo modelo y organice los registros de procesamiento y selección y colocación. El personal relevante planteó hipótesis basadas en la evidencia y decidió rehacer o manejar de acuerdo con el método aprobado. Al ajustar el pick-and-place o el diseño en la siguiente ronda, registre los cambios y los modelos correspondientes.
Después de volver a verificar, conecte los resultados al ticket original: qué fenómenos se resolvieron, qué causas permanecen sin identificar y a qué estructuras es aplicable la nueva solución. Los modelos calificados están claramente autorizados y no se redactará ninguna conclusión si no se confirma el motivo.
Si el mismo problema de área vuelve a ocurrir en piezas de fundición posteriores, se debe verificar nuevamente el número correspondiente y la investigación debe continuar a lo largo de las etapas. Los dos fenómenos no pueden combinarse directamente en la misma causa probada.
Preguntas frecuentes
¿Un informe de material aprobado garantiza un modelo aprobado?
Los informes de materiales proporcionan información sobre muestras y condiciones específicas, y los modelos deben cotejarse con la versión real, los requisitos de construcción y entrega. Los dos tipos de evidencia responden a preguntas diferentes.
¿Más registros de calidad significan siempre un mejor control?
Se debe dar prioridad a garantizar que los registros sean auténticos, tengan una correspondencia clara y respalden el criterio. Una pequeña cantidad de registros clave completos es más valiosa que una gran cantidad de contenido que no puede encontrar la relación entre versiones y modelos.