
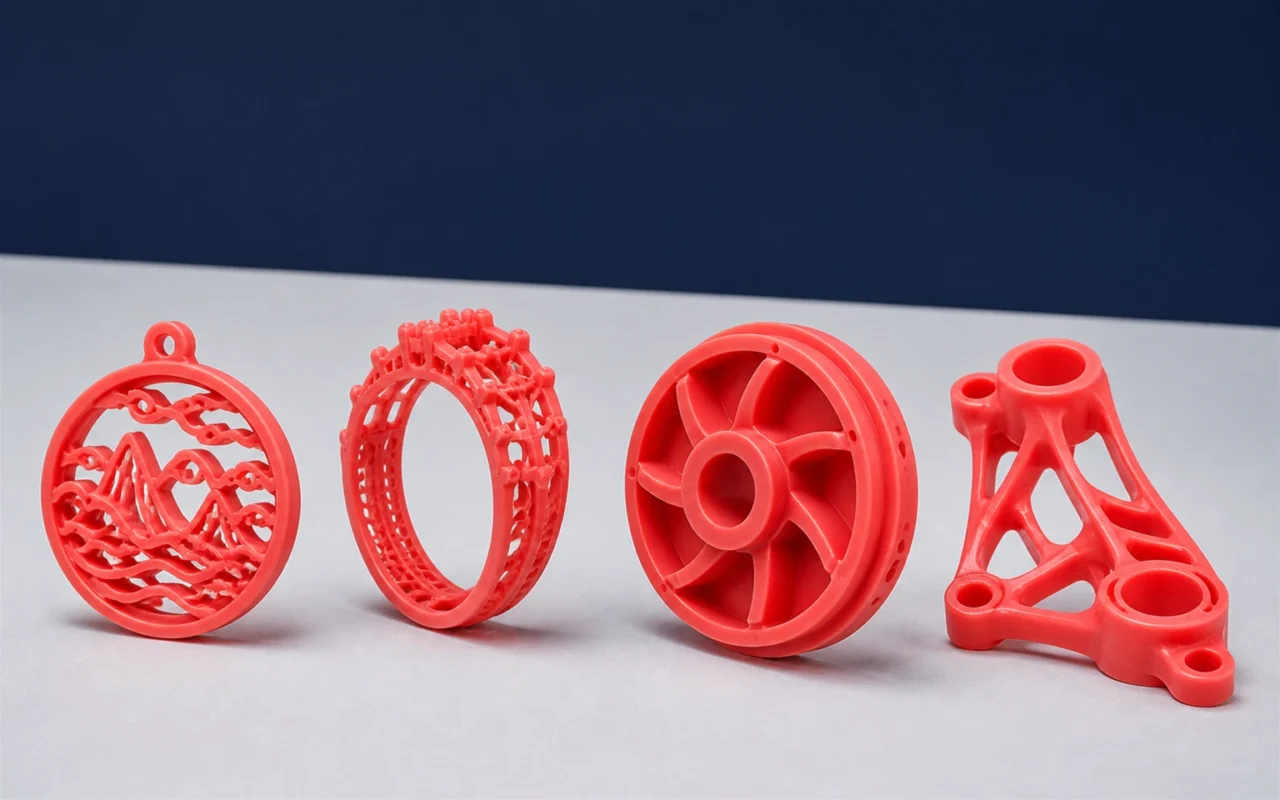
ワックス 3D プリンティングは、3D データから直接鋳造パターンを生成し、サポート ワックスは透かし彫り、曲面、薄肉の特徴を保持します。最初に専用のワックス注入ツールを必要としないため、多品種少量、頻繁に修正される形状に便利です。
要件は、寸法、表面、ワックス、シェル、合金、検査によって異なります。次の 4 つのグループは、この方法がどこに適合し、どの境界が残るかを説明します。
1. 文化芸術のキャスティング
お土産、キャラクター商品、レリーフ、金属彫刻、美術品のエディションは、量が不確実で発売期間が短いことがよくあります。手作業によるモデリングと金型製作は成熟した製品に対して引き続き有効ですが、レリーフが複雑な場合やバージョンが頻繁に変更される場合は、デジタル ワックス モデルによりマスターとツールの作業が軽減されます。
チームは、スケール、テクスチャ、銘板の位置、または地域の詳細を CAD で変更し、小規模な市場テスト バッチを印刷できます。需要が安定したら、ゴム金型ルートを比較します。適切な候補としては、小さな IP 製品、レリーフ、透かし彫りの装飾、パーソナライズされたサイズ、彫刻用のセグメント化されたワックス モデルなどが挙げられます。
デジタル モデルは、肉厚、スプルー、セグメンテーション、およびアセンブリに関する鋳造ルールを満たしている必要があります。大きな作品では、いくつかの印刷部分、溶接、補強が必要になる場合があります。プリンターのビルドボリュームは最終的な彫刻サイズではありません。
2. ジュエリー
ワックス プリントは、リング、ペンダント、イヤリング、フィリグリー、セッティング ジオメトリ、デザイナー コレクションに使用されます。異なるデザインが 1 つのビルドを共有でき、サイズやプロポーションの変更は新しいゴム型の代わりに CAD で行われます。
印刷されたパターンは、依然としてサポートの除去、検査、鋳造スプルーへの組み立て、インベストメントまたはシェルの構築、脱蝋、注入、研削、研磨、およびセッティングを経ます。安定した大量の基本スタイルの場合、インジェクションワックスはより速いサイクルとより低い単価を提供する可能性があります。最も適しているのは、新製品開発、パーソナライゼーション、迅速な少量注文、複雑な形状です。
ジュエリーの製造とジュエリーのプロトタイピングと小ロット鋳造をご覧ください。
3. 工業用ロストワックス鋳造
インペラ、ポンプ、バルブ、ハードウェアおよび機械部品には、ねじれたブレード、自由曲面、および分割が難しい形状が含まれている場合があります。直接パターンにより、開発、小ロット、および認定されたスペアパーツにかかる待ち時間とツールのコストを削減できます。
適切なケースとしては、最初の製品、複数の設計代替品、入手困難な工具や、困難なワックス ツール型の分割やプルを伴う形状が挙げられます。工業用パターンはジュエリーよりも重いことが多く、寸法、取り扱い、鋳造スプルーへの組み立て、シェルの強度に対してより大きな要求が課せられます。印刷だけでは、最終的な鋳造品が要件を満たしていることは証明されません。歪み、モデル材料、合金の熱除去、熱処理、機械加工、検査が残っています。
ロストワックス鋳造と複雑なインペラ パターンのガイドを確認してください。
4. 特別なカスタムワーク
研究部品、儀式用の品物、オーダーメイドの芸術品、薄い湾曲した構造物、その他の少量の高価値の作業には、専用の工具を使用することが正当化されない場合があります。ワックス印刷はデジタルパターンのルートを提供しますが、「特別」だからといって業界のルールがなくなるわけではありません。
航空宇宙、医療、その他の規制された用途には、承認された材料、プロセス、機器、人材、および品質システムが必要です。機密プロジェクトには制御されたデータ アクセスが必要です。大きな中空のワークには、分割、洗浄、溶接、シェル構築の計画が必要です。印刷されたサンプルだけでは、耐空性、インプラントの承認、その他の認証を確立するものではありません。
一般的なワークフロー
- 用途、合金、数量、品質の要件を定義します。
- デザインをキャスタブル パターン モデルに変換します。
- 方向、サポート、ネストを選択します。
- ビルドとサポートのワックスを印刷します。
- パターンをクリーニング、検査、記録します。
- 鋳造スプルー アセンブリ、シェルまたはインベストメント、脱蝋、流し込み。
- 金属部分を清掃し、機械加工し、検査します。
- データを凍結または修正し、結果から処理します。
公開された 3H-420 アプリケーション機能
3H-420 は、3 つの Xaar プリントヘッドと 410 × 206 × 150 mm クラスのビルドエリアを使用します。同社のデータによれば、垂直ビルド速度は最大 6 mm/時、24 ~ 26 時間のフルビルド、240 時間の全負荷テスト、最大 2,900 × 2,900 × 1,700 dpi のアドレス指定可能性、認定された設定下での 15 μm 層および 0.12 mm フィーチャが挙げられています。報告されたコストと開発時間の改善はプロジェクトによって異なるため、受け入れられたパターンとキャストと比較して確認する必要があります。
まず社内で構築しますか、それとも外部委託しますか?
場合によっては、表面、洗浄、鋳造の適合性を検証するための印刷サービスから作業を開始することもできます。需要が持続し、スケジュールは機密であり、データは社内に留めておく必要があり、チームが後処理とキャストをサポートできる場合、社内の機器はより魅力的になります。
総所有権には、データ エンジニアリング、オペレーター、清掃、環境、メンテナンス、スペア、品質、使用率が含まれます。アウトソーシングには、リードタイム、物流、機密保持、改訂コミュニケーションが含まれます。年間の雇用構成を比較してください。
3H-420 を表示するか、モデル、寸法、数量、鋳造条件を送信してください。
よくある質問
印刷されたワックスモデルを使用しているのはどの業界ですか?
ジュエリー、美術鋳物、インペラ、ポンプ、バルブ、その他の産業用インベストメント鋳物、および特殊なカスタム作業。規制対象フィールドには別途承認が必要です。
1 台のプリンターでジュエリーと工業用パターンの両方を作成できますか?
認定された構造および材料の範囲内で評価できますが、サポート、洗浄、寸法、シェルおよび検査パラメータは異なります。
どのジオメトリが最もメリットをもたらしますか?
多種類のものが混在し、頻繁に修正され、薄肉、湾曲または透かし彫りの形状がワックス ツールの作成を困難にします。完全に密閉されたボリュームでも、サポートの取り外しが妨げられる可能性があります。
申請審査には何が必要ですか?
3D ファイル、全体の寸法、合金、数量、重要な公差と表面、鋳造ルートと納品ターゲット、および品質またはデータ管理の要件。