
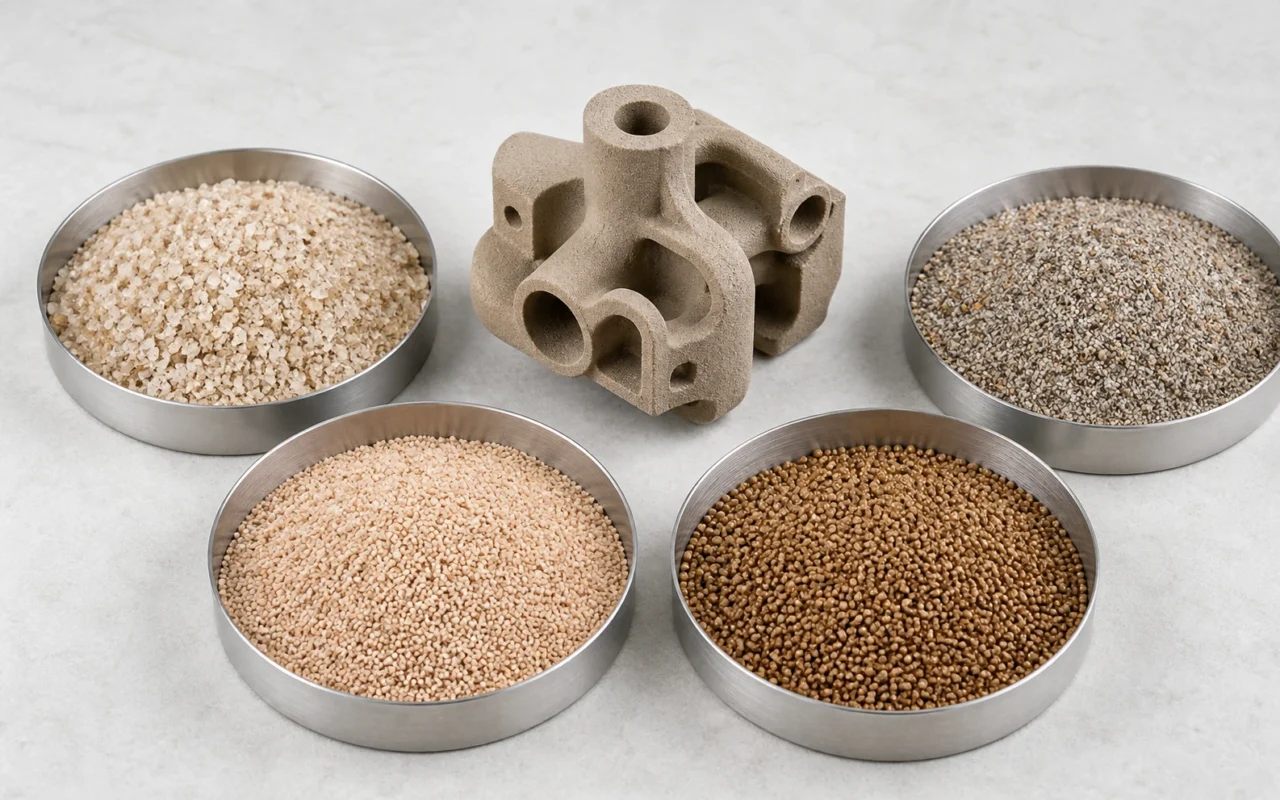
工業用砂 3D プリントは、入手可能な砂にバインダーを追加するだけではありません。粒子は、供給、再コーティング、噴射、硬化、取り扱い、注入を通じて機能する必要があります。単一の供給源からの砂であっても、粒子分布、微粒子、水分、再利用履歴によって変化する可能性があります。
対象となる合金と鋳物から始めて、次に機械とバインダーを組み合わせます。トン当たりの購入価格は選定基準ではありません。
6つの中子材料指標
粒度分布
印刷用サンドは通常、50 ~ 200 メッシュ、約 0.30 ~ 0.075 mm に集中します。粒子を細かくすると詳細が向上しますが、表面積、バインダーの需要、浸透性のリスクが増加します。粒子が粗いほど、再コーティングと通気性が向上しますが、表面に影響を与えます。海砂や砂漠の砂は、多くの場合、0.075 mm 未満または 0.3 mm を超える粒子を除去するために分級が必要です。検証された安定した分布は、単一の平均よりも重要です。
形状と流れ
通常、丸い粒子はより均一に流れて広がります。角張った粒子は異なる形で絡み合い、より多くの表面積を持ちます。ソースデータでは、典型的な角係数は砂漠の砂では 1.4 を超え、球状のセラミック砂では 1.2 未満であると引用されています。形状はパッキング、バインダーの要求、強度に影響するため、リコータでテストする必要があります。
耐火性と熱膨張
通常、注入温度が高いほど、より高い耐火性と安定性が必要になります。シリカサンドは広く使用されており、成熟した実践によってサポートされていますが、その相変化と熱膨張には管理が必要です。セラミックサンドは、高温や表面に敏感な作業では異なるパフォーマンスを発揮し、コストと回収率も異なります。
化学的性質とバインダーの適合性
pH、表面状態、水分、不純物はバインダーの反応に影響を与えます。海砂には 0.1 ~ 0.5% の塩化ナトリウムが含まれる場合があり、洗浄と焼成が必要です。砂漠の砂には 90% 以上のシリカが含まれていますが、その表面膜は樹脂との親和性が劣っています。プロの鋳物用シリカは、多くの場合、シリカが 98% を超え、粘土は 0.5% 未満です。砂やバインダーが変わるたびに、ジェッティング、硬化、強度、保管、ガス、鋳造を再評価します。
透過性、ガス性、崩壊性
鋳型には、取扱い性と注入強度、ガス経路、および鋳造後の除去性が必要です。最大の強度は、より多くの結合剤、より多くのガス、または固化した鋳物からの砂の除去をより困難にすることを意味します。部品の要件を満たすプロセス ウィンドウをターゲットにします。
埋め立てと区画管理
再利用された砂には、微粒子、結合剤の残留物、熱履歴が蓄積されます。ソースデータによると、球状耐火砂の 5 回の再利用サイクル後の表面粗さは 50% 増加し、樹脂吸着量は 18% 増加しました。ふるいにかけ、除塵し、冷却または再生し、試験結果に応じて新しい砂と混合します。認定された材料については 90% 以上の回収が可能ですが、使用可能な回収率は重量だけではなく、許容される鋳型と鋳物によって決まります。 バインダーの噴射プロセスを参照してください。
再コーティング、表面および高温データ
15 ~ 25% の粘土を含む粘土結合砂は、凝集により最大 ±12% の層密度の変動を引き起こす可能性があります。分級シリカは±5%以内のばらつきを保持する場合があります。報告によると、振動補助再コーティングにより、流れの悪い砂漠の砂の充填密度が約 1.2 g/cm3 から 1.6 g/cm3 に増加しました。
球状耐火砂は表面粗さを Ra 1 μm 以下にすることができ、樹脂の浸透を 40% 低減します。 Ra 3 μm を超える粗い砂とブレンドすると、浸透力、強度、表面のバランスが再調整される可能性があります。カリウム酸化物とナトリウム酸化物を合わせて 2% を超える砂漠砂は、1,400°C 付近で結合剤との低融点相を形成し、変形の危険性が高まる可能性があります。
情報源で引用されている開発ブレンドの 1 つは、60% の 70 メッシュのシリカ、30% の 100 メッシュのセラミック砂、および 10% の再生 50 メッシュの球状耐火物砂であり、2.5 MPa 以上の強度と 120 以上の透磁率を報告しています。これは、普遍的な製造配合ではなく、試験的な参考として扱ってください。
材質比較
| 砂 | 潜在的な利点 | 慎重に検証する | 一般的な考慮事項 |
|---|---|---|---|
| 鋳物用シリカ | 広く利用可能な成熟したコストとプロセスの知識 | 膨張、微粉、結合剤、合金の適合 | 一般的な金型や中子も多数 |
| セラミック砂 | 形状と高温挙動を調整可能 | コスト、再塗装、回収、供給 | 熱、表面、または合金に特有の作業 |
| 球状耐火物砂 | 流動性、耐火性、低膨張性 | バインダーの需要、混合、回収の経済学 | 高温合金と複雑な中子 |
| クロマイト砂と特殊砂 | 高い耐火性、耐冷え性、耐貫通性 | 密度、搬送、コスト、分離 | 局所的なホットスポットまたは選択された鋼鋳物 |
| 天然砂を加工したもの | 地元資源の潜在的な利点 | 塩、粘土、微粉、等級、ロット、コンプライアンス | 体系的な資格取得後にのみ |
セラミックまたは球状耐火砂などの商品名は、異なる化学的性質やグレードを指す場合があります。サプライヤーの正確な TDS 指定を使用してください。
海や砂漠の砂を印刷できますか?
未処理の天然砂は通常、産業印刷に使用されるべきではありません。海砂には塩、貝殻、有機物、不安定な微粒子が含まれる場合があります。砂漠の砂は、不適切な勾配、形状、または表面を持っている可能性があります。洗浄、分級、乾燥、または表面処理には、依然としてコスト、廃棄物規制、ロットの安定性、および鋳造の見直しが必要です。
情報源の推定値では、脱塩され分級された海砂は 1 トンあたり 80 米ドル近くであるのに対し、プロ用シリカの場合は 1 トンあたり約 50 米ドルとなります。砂漠砂材料の直接利用は 30% 未満にとどまる可能性がありますが、再生された専門的な鋳物砂は 90% を超える場合があります。現在、認定された鋳物砂は、処理、安定性、回収を含めると通常より経済的です。
推奨される認定順序
- 合金、注湯温度、表面品質、型ばらしの要件を明確にします。
- 砂とバインダーの TDS/SDS を入手し、サンプルをロットします。
- グレーディング、微粒子、水分、形状、重要な化学的性質を測定します。
- 機械上での供給、再コーティング、噴射、除去を確認します。
- 必要に応じて、強度、寸法、保管、透過性、またはガスをテストします。
- 代表的な中子を流し込み、鋳物を検査します。
- 供給、混合、再利用、検査、ルール変更を凍結する。
砂型と中子をご覧ください。 SJ-1200 の認定資料は、現在の技術文書とトライアルに従っています。 実装ロードマップ内の材料テストとレビュー認定については、技術チームにお問い合わせください。
よくある質問
粉末に結合剤を選択的に噴射して 3D プリントできる砂はどれですか?
機械、結合剤、合金が適合する場合には、分類されたシリカ、セラミック、球状耐火物、クロマイト、およびその他の適格な鋳物砂を使用できます。
シリカ砂、セラミック砂、球状砂はどう違うのですか?
化学的性質、形状、密度、耐火性、膨張性、価格、回収率が異なります。すべての鋳造に最適な材料はありません。
加工された海砂や砂漠砂は使用できますか?
塩、粘土、微粉、不安定な不純物を除去し、グレーディング、結合、ガス、鋳造を検証した後、材料開発が可能になります。治療とコンプライアンスは経済的でなければなりません。
粒子サイズは表面と浸透性にどのように影響しますか?
微粒子は通常、複製を改善しますが、バインダーの需要が増加し、浸透性が低下する可能性があります。粗粒ではその逆のことがよくあります。便利なディストリビューションは、印刷とキャストのバランスをとります。
使用済みの印刷砂は再生できますか?
一部の製品は、選別、粉塵の除去、冷却、または再生して、承認された比率で再利用できます。微粉、バインダー残留物、ロットを監視し、金型と鋳造の結果で確認します。