
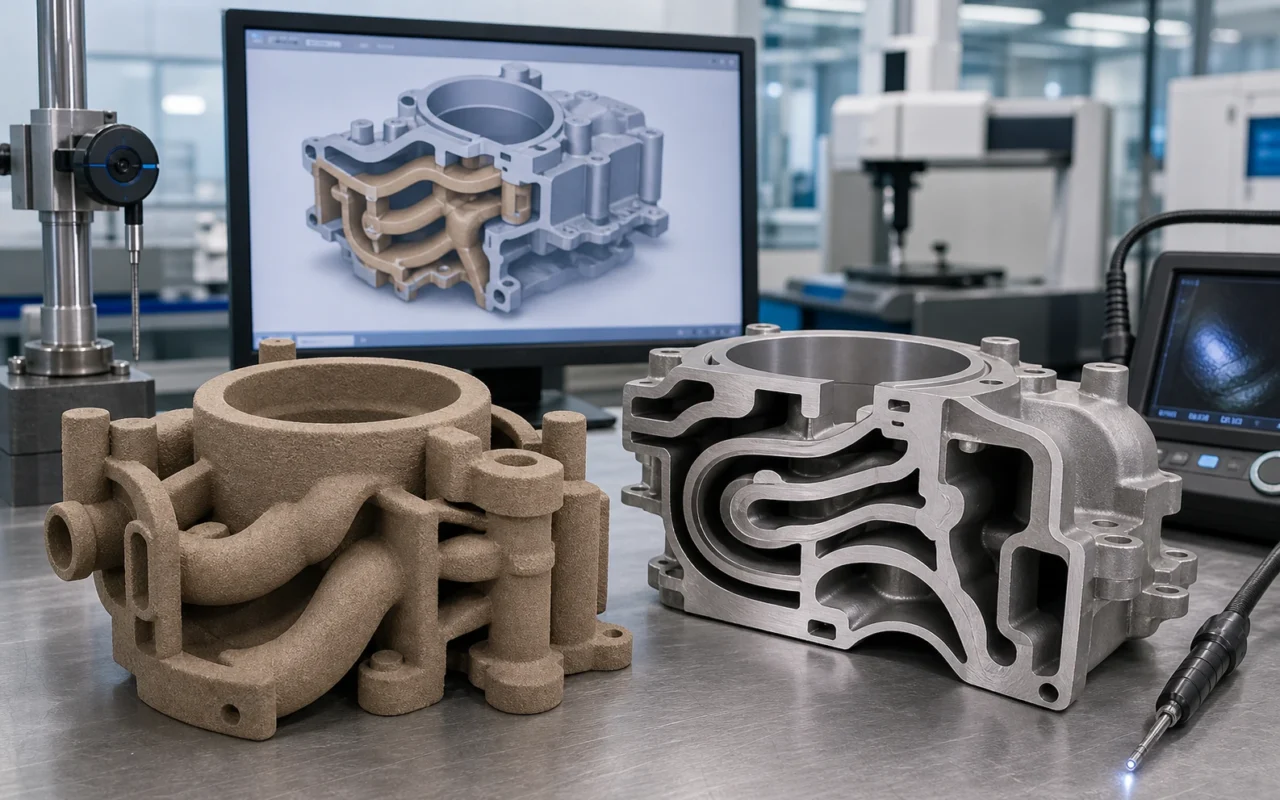
As peças fundidas aeroespaciais geralmente combinam cavidades internas complexas, paredes finas, metas de peso e rastreabilidade rigorosa. A fabricação de machos convencional é confiável para peças maduras de alto volume, mas as ferramentas e o tempo de teste aumentam rapidamente quando os caminhos de fluxo exigem vários caixas de machos, montagens repetidas ou mudanças frequentes de projeto. A impressão 3D em areia fornece uma rota direta dos dados digitais para um molde ou macho, permitindo que as equipes de engenharia validem a geometria e a estratégia de fundição mais rapidamente.
A principal vantagem está na fabricação de ferramentas. A impressão não melhora automaticamente as propriedades da liga e um macho impresso não adquire qualificação aeroespacial ao sair da máquina. Os requisitos de materiais, processos, dimensionais, não destrutivos e de controle de documentos ainda precisam ser validados para cada projeto.
Estruturas com maior probabilidade de beneficiar
- enrolamento de passagens de óleo, ar ou resfriamento em carcaças, carcaças e corpos de bombas;
- machos de formação complexos para impulsores, componentes de guia e geometria de parede fina;
- peças onde a consolidação do macho pode reduzir erros de localização e montagem;
- peças fundidas de desenvolvimento, testes de baixo volume e projetos em evolução; e
- peças sobressalentes de manutenção limitada onde um molde de formação de macho de areia de substituição dedicado não é econômico.
A impressão direta permite que os engenheiros revisem as linhas divididas, o cone de liberação do molde e as restrições de abertura da caixa central e podem integrar recursos de ventilação, localização e vazamento no modelo. A liberdade permanece limitada pela espessura mínima da parede, tamanho do grão, acesso para remoção de areia, resistência ao manuseio e preenchimento de metal. Consulte nosso guia para consolidação complexa de machos de areia.
Fluxo de trabalho do CAD ao vazamento
Um projeto aeroespacial deve começar com uma revisão da capacidade de fabricação, e não com o envio de um modelo de design diretamente para a impressora. O engenheiro de fundição estabelece tolerâncias de contração e usinagem, sistema de canal de metal fundido, alimentadores de fundição, resfriamento, respiros, suportes de localização do macho e dados de montagem e, em seguida, analisa o risco de enchimento e solidificação por meio de simulação ou experiência.
Antes de imprimir, confirme a revisão do arquivo, o sistema de coordenadas e os recursos críticos e, em seguida, selecione a orientação e o aninhamento. Após a impressão, remova a areia solta e estabeleça um método de limpeza verificável para furos profundos ou passagens fechadas. Curar, revestir e secar de acordo com o sistema de material. Machos críticos podem precisar de inspeção dimensional, de peso, visual, de resistência e de areia residual antes da montagem do molde e do vazamento.
A página de aplicação de moldes e machos de areia coloca essas operações dentro do fluxo de trabalho da fundição.
Janela de material e processo
A refratariedade, a expansão térmica, o tamanho das partículas e o formato do grão afetam a qualidade da superfície, a permeabilidade e a estabilidade em altas temperaturas. A dosagem do ligante deve fornecer resistência suficiente para impressão e manuseio, ao mesmo tempo em que controla a remoção de gás e areia da peça fundida solidificada. Ligas de alta temperatura, paredes finas e peças fundidas sensíveis à superfície exigem testes para estabelecer o comportamento correto de areia, ligante, revestimento e sinterização.
Registre lotes de areia e ligante, condições ambientais, revisão de parâmetros de impressão, condições de cura e revestimento, resultados de inspeção e lote de fusão. Uma nova fonte de areia, aglutinante, parâmetro crítico ou orientação de construção pode exigir requalificação. Nossa comparação de quatro areias de impressão explica as vantagens e desvantagens dos materiais.
A fabricação digital não reduz os requisitos de qualidade aeroespacial
Um macho impresso pode permitir geometria complexa, mas somente uma inspeção completa determina se a peça fundida é aceitável. Dependendo da classe da peça e da especificação do cliente, isso pode incluir CMM ou inspeção por varredura, testes de propriedades de areia, testes químicos, testes mecânicos, radiografia, penetrante, ultrassom, testes de pressão ou fluxo.
Uma impressão bem-sucedida significa que uma parte arenosa foi formada. Um vazamento bem-sucedido ainda não significa aceitação final. Para uso regulamentado ou crítico para a segurança, os materiais, máquinas, processos e pessoal devem ser aprovados através do sistema de qualidade do cliente aplicável. Um artigo de site não pode substituir uma especificação de engenharia ou registro de certificação.
Capacidade e valor da cadeia de abastecimento
Durante o desenvolvimento e a produção de baixo volume, os arquivos digitais podem reduzir a espera por um molde de formação de macho de areia dedicado e mover revisões sucessivas para testes de fundição com mais rapidez. Machos mistos podem compartilhar uma construção. A produção estável acrescenta requisitos adicionais de utilização, entrega da caixa de construção, pós-processamento, recuperação de areia e suporte de serviço.
A Exposição de Fabricação Inteligente de Aviação da China (Chengdu) de 2025 destacou a fabricação digital de componentes aeroespaciais complexos. O material da indústria associado ao evento citou reduções de prazo de entrega acima de 70% para moldes impressos complexos e a capacidade de formar cavidades integradas e passagens curvas. As linhas de impressão aeroespacial podem combinar impressoras de areia, recuperação inteligente de areia usada e fornecimento automatizado, dimensionadas para a produção necessária.
As previsões de mercado citadas no material de origem esperam que a demanda global de impressão em areia aeroespacial exceda US$ 5 bilhões até 2028, com a China representando potencialmente mais de 30%. As previsões não são garantias, mas ajudam a explicar por que mais fornecedores aeroespaciais estão avaliando moldes digitais e capacidade central.
O sistema de impressão 3D em areia SJ-1200 destina-se à produção industrial de moldes e machos. As discussões aeroespaciais devem usar dados autorizados e não confidenciais e seguir validação específica do projeto. Entre em contato com a equipe técnica para revisar a geometria representativa.
Perguntas frequentes
Quais peças fundidas aeroespaciais podem se beneficiar com machos de areia impressos?
Carcaças, carcaças, corpos de bombas e componentes de fluxo com cavidades de enrolamento, montagem multinúcleo, ciclos de desenvolvimento curtos ou demanda de peças sobressalentes de baixo volume são fortes candidatos. Liga, tamanho, classe de qualidade e custo convencional ainda determinam a adequação.
A impressão em areia pode criar passagens de resfriamento internas?
Ele pode produzir muitas passagens de enrolamento que são difíceis de macho convencionalmente, mas a resistência do macho, a ventilação, o acesso para limpeza e o preenchimento de metal devem ser comprovados. Um tamanho mínimo de passagem não pode ser prometido independentemente das condições de areia, impressão e acabamento.
O que deve ser verificado antes de despejar?
Os controles típicos incluem revisão de arquivos, lotes de materiais, aparência, dimensões críticas, peso, resistência, areia residual, revestimento e status de montagem. As especificações do cliente e o risco da peça definem os critérios de liberação.
Como a força e a permeabilidade do macho são controladas?
Areia, tamanho de partícula, aglutinante, repintura, ambiente, cura e revestimento trabalham juntos. Mais força nem sempre é melhor; gás, desmontagem e limpeza também são importantes.
O uso de um macho impresso qualifica automaticamente a fundição para o serviço aeroespacial?
Não. A impressão é apenas o método de fabricação do núcleo. A peça fundida acabada ainda requer material aplicável, processo e testes não destrutivos e liberação por meio de um sistema de qualidade autorizado.