
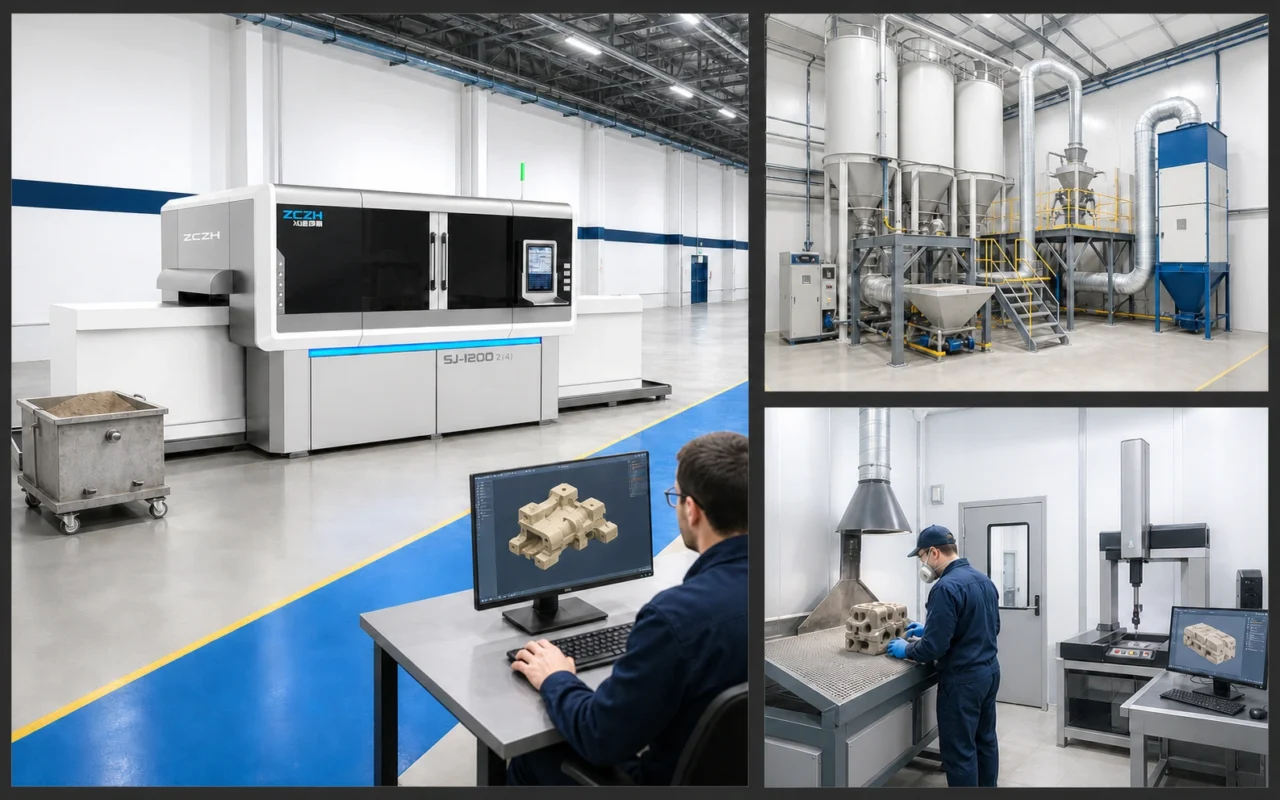
Pasar de una impresora 3D de arena a una línea de producción estable no es principalmente una cuestión de instalar más máquinas en un edificio. Los datos, la arena, el aglutinante, el trabajo en proceso y las personas necesitan moverse continuamente y permanecer rastreables. Una impresora rápida no puede ofrecer resultados muy efectivos cuando el suministro de arena, la eliminación de polvo, el curado, el recubrimiento o la inspección se convierten en obstáculos.
Comience con las piezas fundidas objetivo y la producción requerida por turno, luego trabaje hacia atrás hasta la configuración de la línea.
Definir capacidad antes de contar máquinas.
Reúna al menos tres grupos de tareas representativos: machos frecuentes, moldes de gran tamaño y pedidos de gran volumen y mezcla alta. Para cada grupo, registre el tamaño del límite, el volumen real de arena, las piezas por construcción, el peso de las piezas, la dificultad de limpieza, el tiempo de acabado y la cadencia de entrega. La velocidad de construcción nominal se convierte en producción mensual solo después de que se incluyen la densidad de anidación, el tiempo de cambio de caja y el tiempo de actividad.
Un modelo de capacidad básico debería cubrir:
- piezas representativas por caja de construcción;
- construcciones completadas por turno y tiempo de cambio de caja;
- capacidad paralela de curado y desempolvado;
- mantenimiento, comprobaciones de los cabezales de impresión y tiempos de inactividad planificados;
- validación del primer artículo, reelaboración y lotes anormales; y
- cambios estacionales en la combinación de pedidos y la capacidad de reserva.
Una vez definida la salida, puede decidir si una impresora necesita varias cajas de intercambio o si varias impresoras deben compartir sistemas de suministro de arena, recuperación y posprocesamiento.
Áreas funcionales en una línea completa
Preparación de datos y producción.
Aquí pertenecen la inspección de archivos, el diseño del proceso de fundición, el corte, el anidamiento, las órdenes de trabajo y el control de versiones. El archivo enviado al piso debe coincidir con la revisión aprobada, y cada trabajo debe ser rastreable hasta su lote de arena, lote de encuadernador y configuraciones críticas.
Almacenamiento de arena nueva, arena recuperada y aglomerante
Los materiales necesitan una identificación clara, un almacenamiento controlado y medidas contra la contaminación cruzada. La arena recuperada se debe cribar, desempolvar, enfriar o recuperar y luego utilizar únicamente en una proporción aprobada. «Reciclable» no significa reutilización ilimitada sin pruebas.
Impresión y movimiento de materiales.
El área de impresión necesita temperatura y humedad estables, aire comprimido, energía, acceso a la red y autorización de mantenimiento. Las rutas para las cajas de construcción, carros, grúas y montacargas deben estar separadas de los pasillos para reducir las colisiones, los daños por moho y la transferencia de polvo.
Desempolvado, curado y recubrimiento.
La aspiración, la recogida de polvo, la iluminación y el apoyo de piezas en la estación de limpieza influyen tanto en la seguridad como en el rendimiento. Los pasajes complejos requieren herramientas específicas y una forma documentada de confirmar que se ha eliminado la arena suelta. El curado, la impregnación o el recubrimiento pueden requerir estaciones separadas, capacidad de secado y áreas de espera controladas.
Inspección y liberación
La inspección debe ir más allá de la apariencia. Las dimensiones críticas, el peso, la resistencia del molde, la integridad de la superficie, la arena residual, el recubrimiento y los registros de lotes deben escalarse al riesgo de la pieza. Los resultados de calidad deben retroalimentarse al anidamiento, la impresión y el control de materiales en lugar de permanecer aislados en la inspección final.
Vea el contexto completo del proceso en nuestra página de aplicación de machos y moldes de arena.
Diseño de suministro y recuperación de arena.
Un sistema de suministro debe mantener estable la temperatura de la arena, la humedad, la distribución del grano y el flujo, evitando al mismo tiempo la contaminación cruzada del material. La capacidad del silo debe cubrir los turnos planificados y aún así permitir el muestreo, el vaciado y el mantenimiento. La entrega automatizada reduce la manipulación manual, pero aún necesita monitoreo de nivel, respuesta a bloqueos, control de polvo y un plan de tiempo de inactividad.
El diseño de recuperación comienza con el proceso de fundición. La arena no ligada de la construcción, la arena eliminada durante el desempolvado y la arena usada después del vertido no son equivalentes. La idoneidad para la impresión debe validarse con medidas relevantes del sistema, como la pérdida por ignición, la distribución del tamaño de las partículas, los finos, el pH o el valor de demanda de ácido. Proporcionar rutas de aislamiento y eliminación para el material que no sea aceptado.
Nuestra guía para el flujo de trabajo de inyección de aglutinante desde el repintado hasta el desempolvado y la recuperación explica estos pasos con más detalle.
La producción digital cambia los roles en lugar de simplemente eliminarlos
Se reducen algunos trabajos repetitivos de patronaje y montaje, mientras que aumentan la ingeniería de datos, el mantenimiento, el control de materiales y el análisis de procesos. Las responsabilidades típicas incluyen:
- Ingeniero de procesos de fundición: sistema de canales de metal fundido, risering, diseño de machos y validación de fundición.
- Ingeniero de datos y anidamiento: versiones de archivos, segmentación y utilización del volumen de construcción.
- Operador de máquina: puesta en marcha, cambios de cajas, manipulación de materiales y controles diarios.
- Técnico de postprocesamiento: desempolvado, curado, recubrimiento y movimiento.
- Técnico de calidad: dimensiones, resistencia, trazabilidad y liberación de excepciones.
- Técnico de mantenimiento: cabezales de impresión, suministro de arena, recolección de polvo, mecánica y utilidades.
Una persona puede cubrir varios roles, pero las responsabilidades y los traspasos de turnos deben ser explícitos. La capacitación debe incluir el polvo, los productos químicos, la elevación y el entorno de fundición de alta temperatura, no sólo el software de la impresora.
Un camino por etapas desde el piloto hasta la escala
- Validación del proyecto: imprima machos representativos y confirme los resultados de acabado y fundición.
- Operación estable de una sola máquina: establecer estándares de materiales, parámetros, mantenimiento, trazabilidad y calidad.
- Balanceo de ciclos: utilice órdenes reales para verificar el suministro de arena, la capacidad de limpieza, curado e inspección.
- Expansión modular: agregue máquinas o automatización conservando desvíos y planes de recuperación.
Las grandes fundiciones inteligentes demuestran el potencial de escala. Su número de máquinas, personal y producción pueden informar a la ingeniería, pero cada nueva línea aún debe dimensionarse según su propia combinación de pedidos, objetivos de construcción y procesos. Continúe con la hoja de ruta de implementación de fundición en seis etapas.
Una referencia a gran escala
Una empresa de equipos inteligentes dentro del Grupo KOCEL en Ningxia desarrolló una planta de impresión 3D de fundición de alta capacidad basada en la impresión 3D mediante la inyección selectiva de aglutinante sobre polvo. La información del proyecto describe 14 impresoras de arena, cada una de aproximadamente 5,2 metros de altura y aproximadamente 35 toneladas métricas, operadas por más de 30 empleados para realizar trabajos que requerían más de 100 personas en una planta convencional. La eficiencia reportada fue de tres a cinco veces mayor que la de equipos extranjeros comparables, y el equipo costó aproximadamente la mitad que una solución importada.
El proyecto informó una reducción del 70% en el tiempo de entrega de la fundición, control dimensional dentro de ±0,5 mm, ventas acumuladas por encima de 300 máquinas y exportaciones a mercados como Japón y Austria. Algunos trabajadores pasaron de trabajos de moldeo calurosos y polvorientos a la operación de equipos, la programación digital y el monitoreo de calidad.
Los datos muestran que la impresión en arena puede escalar más allá de una máquina piloto, al mismo tiempo que muestran por qué el número de equipos, el personal y la capacidad deben recalcularse para las piezas fundidas reales, la utilización de la construcción y el ciclo de acabado.
El sistema de impresión 3D de arena SJ-1200 puede evaluarse como una máquina independiente o como parte de una línea. Para analizar el diseño, los turnos y el flujo de materiales, envíe las dimensiones de su edificio, las piezas fundidas objetivo y la demanda mensual.
Preguntas frecuentes
¿Qué equipamiento requiere una línea completa de impresión 3D en arena?
Además de la impresora, una línea normalmente necesita suministro de arena y aglutinante, manejo de cajas de construcción, eliminación de polvo y recolección de polvo, curado o recubrimiento, inspección y equipos de procesamiento de arena. El sistema de materiales, la fundición y el objetivo de automatización determinan la configuración exacta.
¿Cuántas impresoras se necesitan para la producción mensual objetivo?
Calcule cuellos de botella representativos de anidamiento, tiempo por caja, turnos, utilización y acabado. No basta con dividir la demanda por la velocidad de impresión nominal; la eliminación del polvo, el curado o la inspección a menudo limitan la producción real.
¿Se puede recuperar y reutilizar la arena impresa?
Parte de la arena se puede reutilizar en una proporción aprobada después de cribar, desempolvar, enfriar o recuperar y probar. La arena de diferentes puntos del proceso no es equivalente y se debe validar la tasa de reutilización para el material y el sistema de fundición.
¿Cuánto espacio y mano de obra necesita una línea?
Depende del número de impresoras, los silos, el movimiento de la caja de construcción, el método de limpieza y los turnos. Incluya mantenimiento, protección contra incendios, control de polvo, montacargas y rutas peatonales seguras, no solo huellas de máquinas.
¿Qué se debe monitorear en cada turno?
Registre la revisión del archivo de trabajo, los lotes de arena y aglomerante, las condiciones ambientales, el estado de los parámetros, las excepciones del cabezal de impresión o de la máquina, los resultados de la limpieza, las dimensiones críticas, los daños en el molde y el estado de liberación final.