
本文目录
- 珠宝3D打印机可以用来做什么?
- 珠宝3D打印机打印的到底是什么?
- 从戒指到吊坠,哪些珠宝可以借助3D打印制作?
- 珠宝3D打印的五类实际应用
- 从CAD到金属珠宝,中间要经过哪些步骤?
- 3D打印能改善哪些环节,又有哪些限制?
- 怎样判断你的珠宝项目适不适合?
- 关于珠宝3D打印的常见问题
- 从一个有代表性的珠宝设计开始
珠宝3D打印机可以用来做什么?
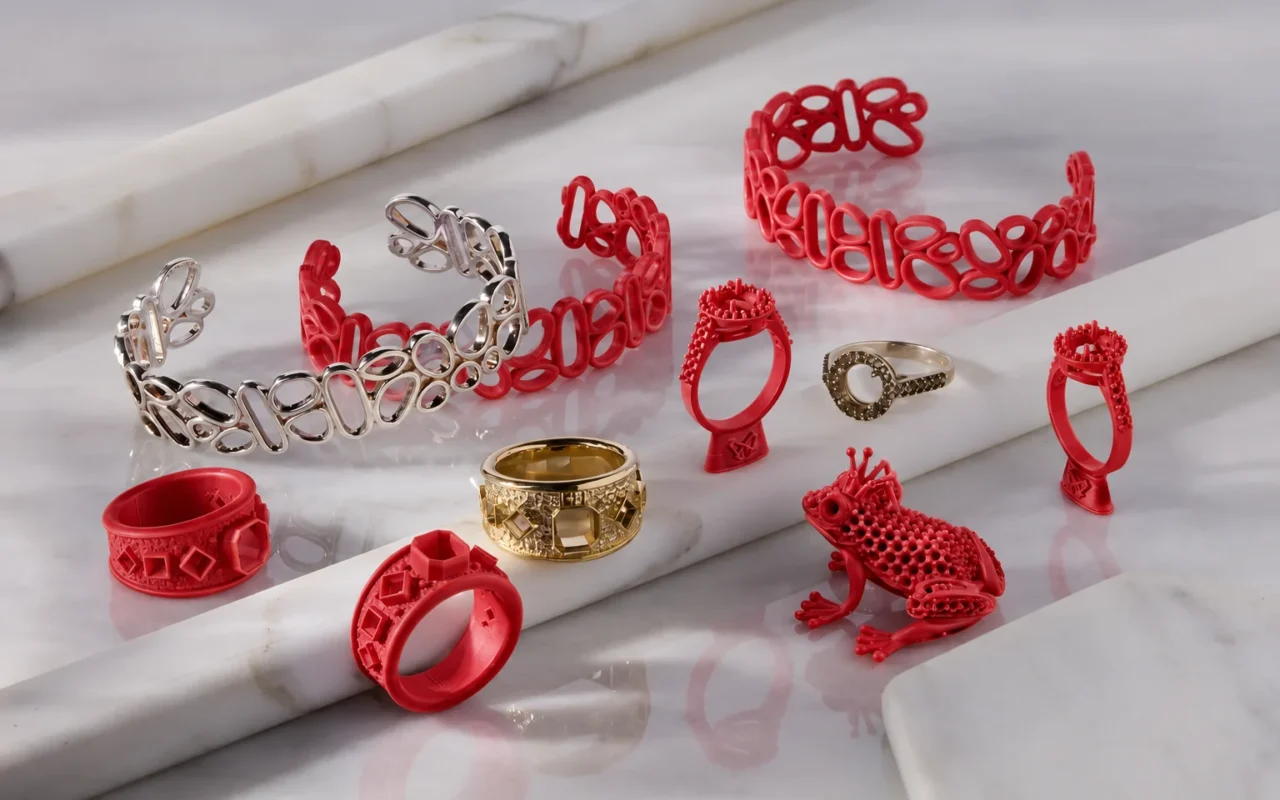
珠宝3D打印机可以把数字设计变成实体模型或铸造型样,用于新品打样、个性化定制、多款式小批量、复杂结构制作和持续批量生产。一枚需要调整镶口的戒指、一组准备试产的吊坠,或一批不同戒围的定制订单,都可以从三维设计文件进入相应的打印流程。
不过,“3D打印珠宝”可能指不同的制作路线。用于观察外形的模型、用于失蜡铸造的蜡型,以及直接打印的金属件,对设备和材料的要求并不相同。本文重点介绍珠宝制造中常见的型样打印路线:先得到符合要求的型样,再通过铸造、修整、抛光和镶嵌等工序制作金属首饰。
珠宝3D打印机打印的到底是什么?
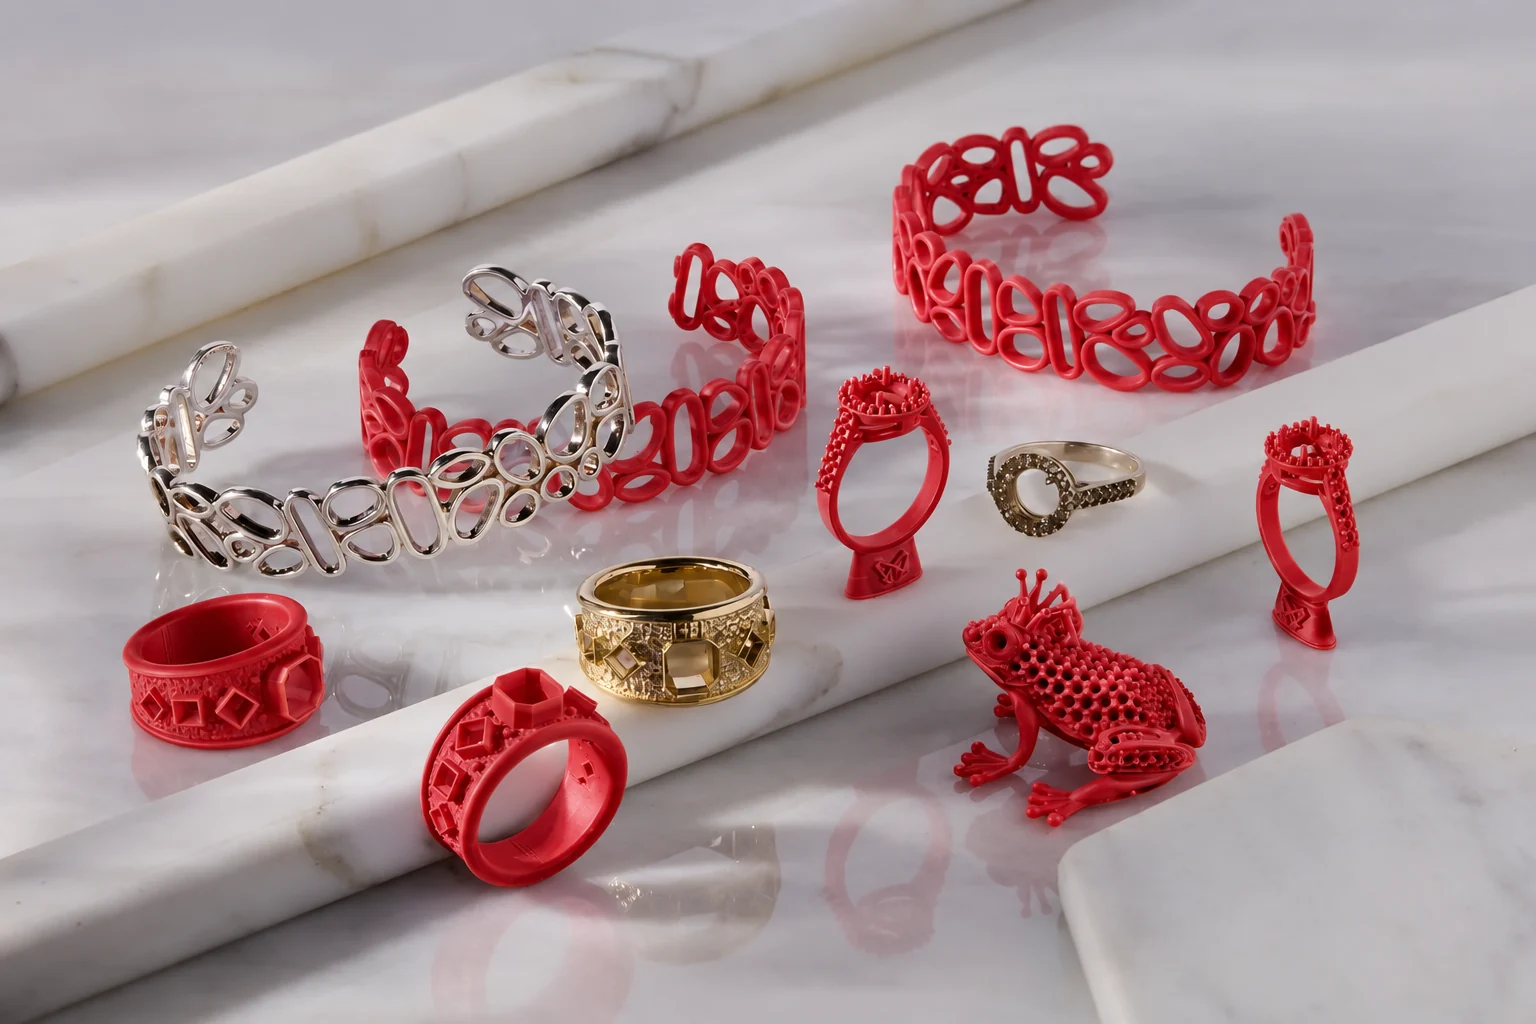
理解设备用途,可以先看它交付给下一道工序的是什么。设计师需要的可能是一件用于比较比例的模型;铸造厂需要的则是尺寸、表面和材料均符合工艺要求的铸造型样。
| 打印输出 | 主要用途 | 后续处理与区别 |
|---|---|---|
| 展示或设计沟通模型 | 观察外形、体量、比例和细节位置 | 用于修改或确认方案;材料不一定适合铸造或长期佩戴 |
| 真蜡型样 | 作为失蜡铸造的一次性型样 | 去除支撑、检验并装树后进入铸造;打印完成时仍是蜡件 |
| 可铸树脂型样 | 按对应材料工艺制作铸造型样 | 需要匹配材料的后处理与焙烧流程,不能当作普通蜡料处理 |
| 制模母版 | 提供用于制作复制模具的原始形状 | 须验证材料与制模温度、压力及脱模方式的兼容性 |
| 直接打印金属件 | 通过金属增材制造形成金属零件 | 采用另一套设备和材料系统,通常仍需相应的去支撑与精加工 |
蜡型在日常交流中也常被称为“蜡模”,但它是呈现首饰形状的一次性正型,并不是反复使用的复制模具。包埋材料在它周围形成铸型;蜡型经脱蜡、焙烧等步骤去除后,留下的型腔才用于承接金属。
真蜡与可铸树脂都可以用于铸造型样,但它们的材料组成和处理要求不同。可铸树脂需要依据具体产品确定清洗、去支撑和是否后固化,以及适用的焙烧程序;不能将一套流程直接套用到所有材料。
以众城智慧3H-420 Plus为例,它使用红色成型蜡构成珠宝蜡型,白色支撑蜡在打印过程中承托结构,完成后再按配套流程去除。两种材料的分工及使用条件可查看3H-420 Plus配套成型蜡与支撑蜡。
从戒指到吊坠,哪些珠宝可以借助3D打印制作?
珠宝3D打印可以参与多种首饰的开发和制造。对于采用失蜡铸造的设计,打印对象通常是首饰本体或某个可铸部件的型样;首饰需要焊接、连接或装配的部分,仍应按整体工艺分别安排。
| 首饰类型 | 可以实现的设计任务 | 需要重点检查 |
|---|---|---|
| 戒指、订婚戒指与纪念戒指 | 调整戒围、镶口、戒臂比例、刻字和纹理 | 关键尺寸、爪位、铸造及抛光余量 |
| 吊坠、徽章与装饰件 | 制作浮雕、文字、镂空和多层次表面 | 薄壁、深槽清理、连接位置和充型条件 |
| 耳饰与成套首饰 | 制作左右配对、同系列不同尺寸的款式 | 配对一致性、重量设计和连接部位 |
| 手镯及手链中的可铸部件 | 制作曲面纹理、重复单元和复杂装饰 | 尺寸、结构强度、连接方式和后续装配 |
例如,一条手链可以将多个链节分别制作型样、铸造后再连接。能打印其中的部件,并不意味着蜡型打印机一次就能交付整条可佩戴的金属手链。把打印、铸造与装配各自负责的任务分清楚,才容易判断项目是否适合。
珠宝3D打印的五类实际应用
打样、定制和生产往往会出现在同一个项目里:新款先确认设计,再试铸,确认后按不同尺码安排订单。下面从具体任务出发,说明珠宝3D打印在哪些环节有用。
1. 新品打样:把屏幕上的设计变成可检查的实物
三维渲染能展示设计意图,实物模型则有助于判断比例和空间关系。例如,戒指的镶口相对戒臂是否过高,吊坠的主体与吊环是否协调,浮雕在实际尺寸下是否清楚,都可以通过出样进行比较。
打样前应先明确这一轮要确认什么。如果主要比较外形,可以选择合适的展示模型;如果要检查金属充型、镶嵌位置或抛光后的细节,就需要制作可铸型样并完成试铸。前者帮助决定“设计怎样改”,后者帮助判断“按现有工艺能否做成”。
蜡型的重量、强度和触感与金属首饰不同,因此外观确认不能代替成品验证。更有效的做法是给每一轮样件设定检查项目,记录修改位置,再用确认后的文件安排下一轮。
2. 个性化定制:将戒围、文字和专属图案落实到型样
定制珠宝常需要在同一设计基础上改变戒围、纪念文字、纹理或局部图案,也可能根据不同宝石调整镶口。数字模型可以保存这些版本,并将客户确认的设计转成实体型样。
例如,同一款纪念戒指需要不同戒围和不同刻字,可以分别建立对应文件,核对后安排打印。这样有助于保留每件首饰的设计依据,也便于后续修改与复做。
调整尺寸时,不宜把整个模型简单按比例缩放后直接生产。戒围变化可能影响戒臂厚度、镶口和装饰比例;增加文字也可能使局部过薄或细节过密。每个定制版本都应检查关键结构,并保持订单、文件和实物件号对应。
3. 多款式小批量:支持系列试产与不同订单组合
设计师推出一个小系列,或品牌同时测试数款吊坠时,每款数量可能有限,修改却比较频繁。在材料和排版条件允许的情况下,不同款式、尺寸的型样可以组织成同一次打印任务,减少每次改款都要重新制作专用母版或注蜡模的需求。
混合排版需要兼顾模型高度、摆放方向、间距和支撑清理。有时少放一些复杂件,反而更便于取件、识别和及时交付。各款型样完成后,还应保留对应关系,避免不同戒围或相近外形在清理、装树时混淆。
小批量的价值应放在整单中判断:省下了哪些工具准备,增加了多少打印与清理工作,能否按时送入铸造。关于排版、去支撑和组树衔接,可进一步阅读珠宝蜡型打样与小批量铸造工作流。
4. 复杂结构:制作镂空、花丝与立体纹理型样
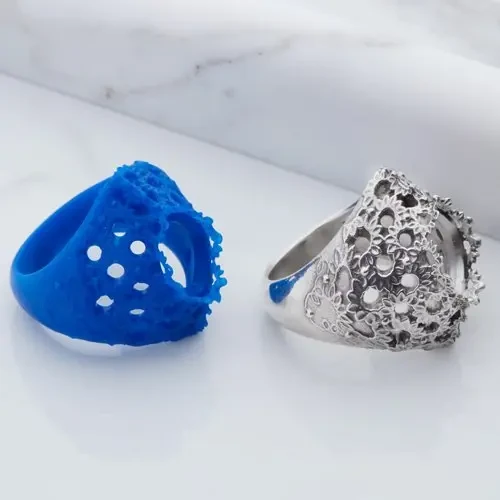
镂空吊坠、细密花丝、曲面浮雕和重复几何纹理,是数字设计与逐层成形可以发挥作用的方向。相较于逐处手工雕刻,3D打印提供了从同一数字文件组织复杂形状和重复细节的方法。
设计复杂型样时,要把成形与清理一起考虑。封闭空腔可能留有难以去除的支撑,细长连接处可能在搬运时折断,深槽和密集结构也可能增加后续铸造及修整难度。设计阶段就需要确认清理介质的进入和排出路径,以及型样能否完整取出。
画得出来、打印得出、支撑能清掉和金属能稳定铸出,需要分别验证。有代表性的薄壁、镶爪和连接部位应纳入样件测试,再结合浇道、合金和试铸结果确定是否调整设计。
5. 批量生产:为后续铸造持续提供合格蜡型
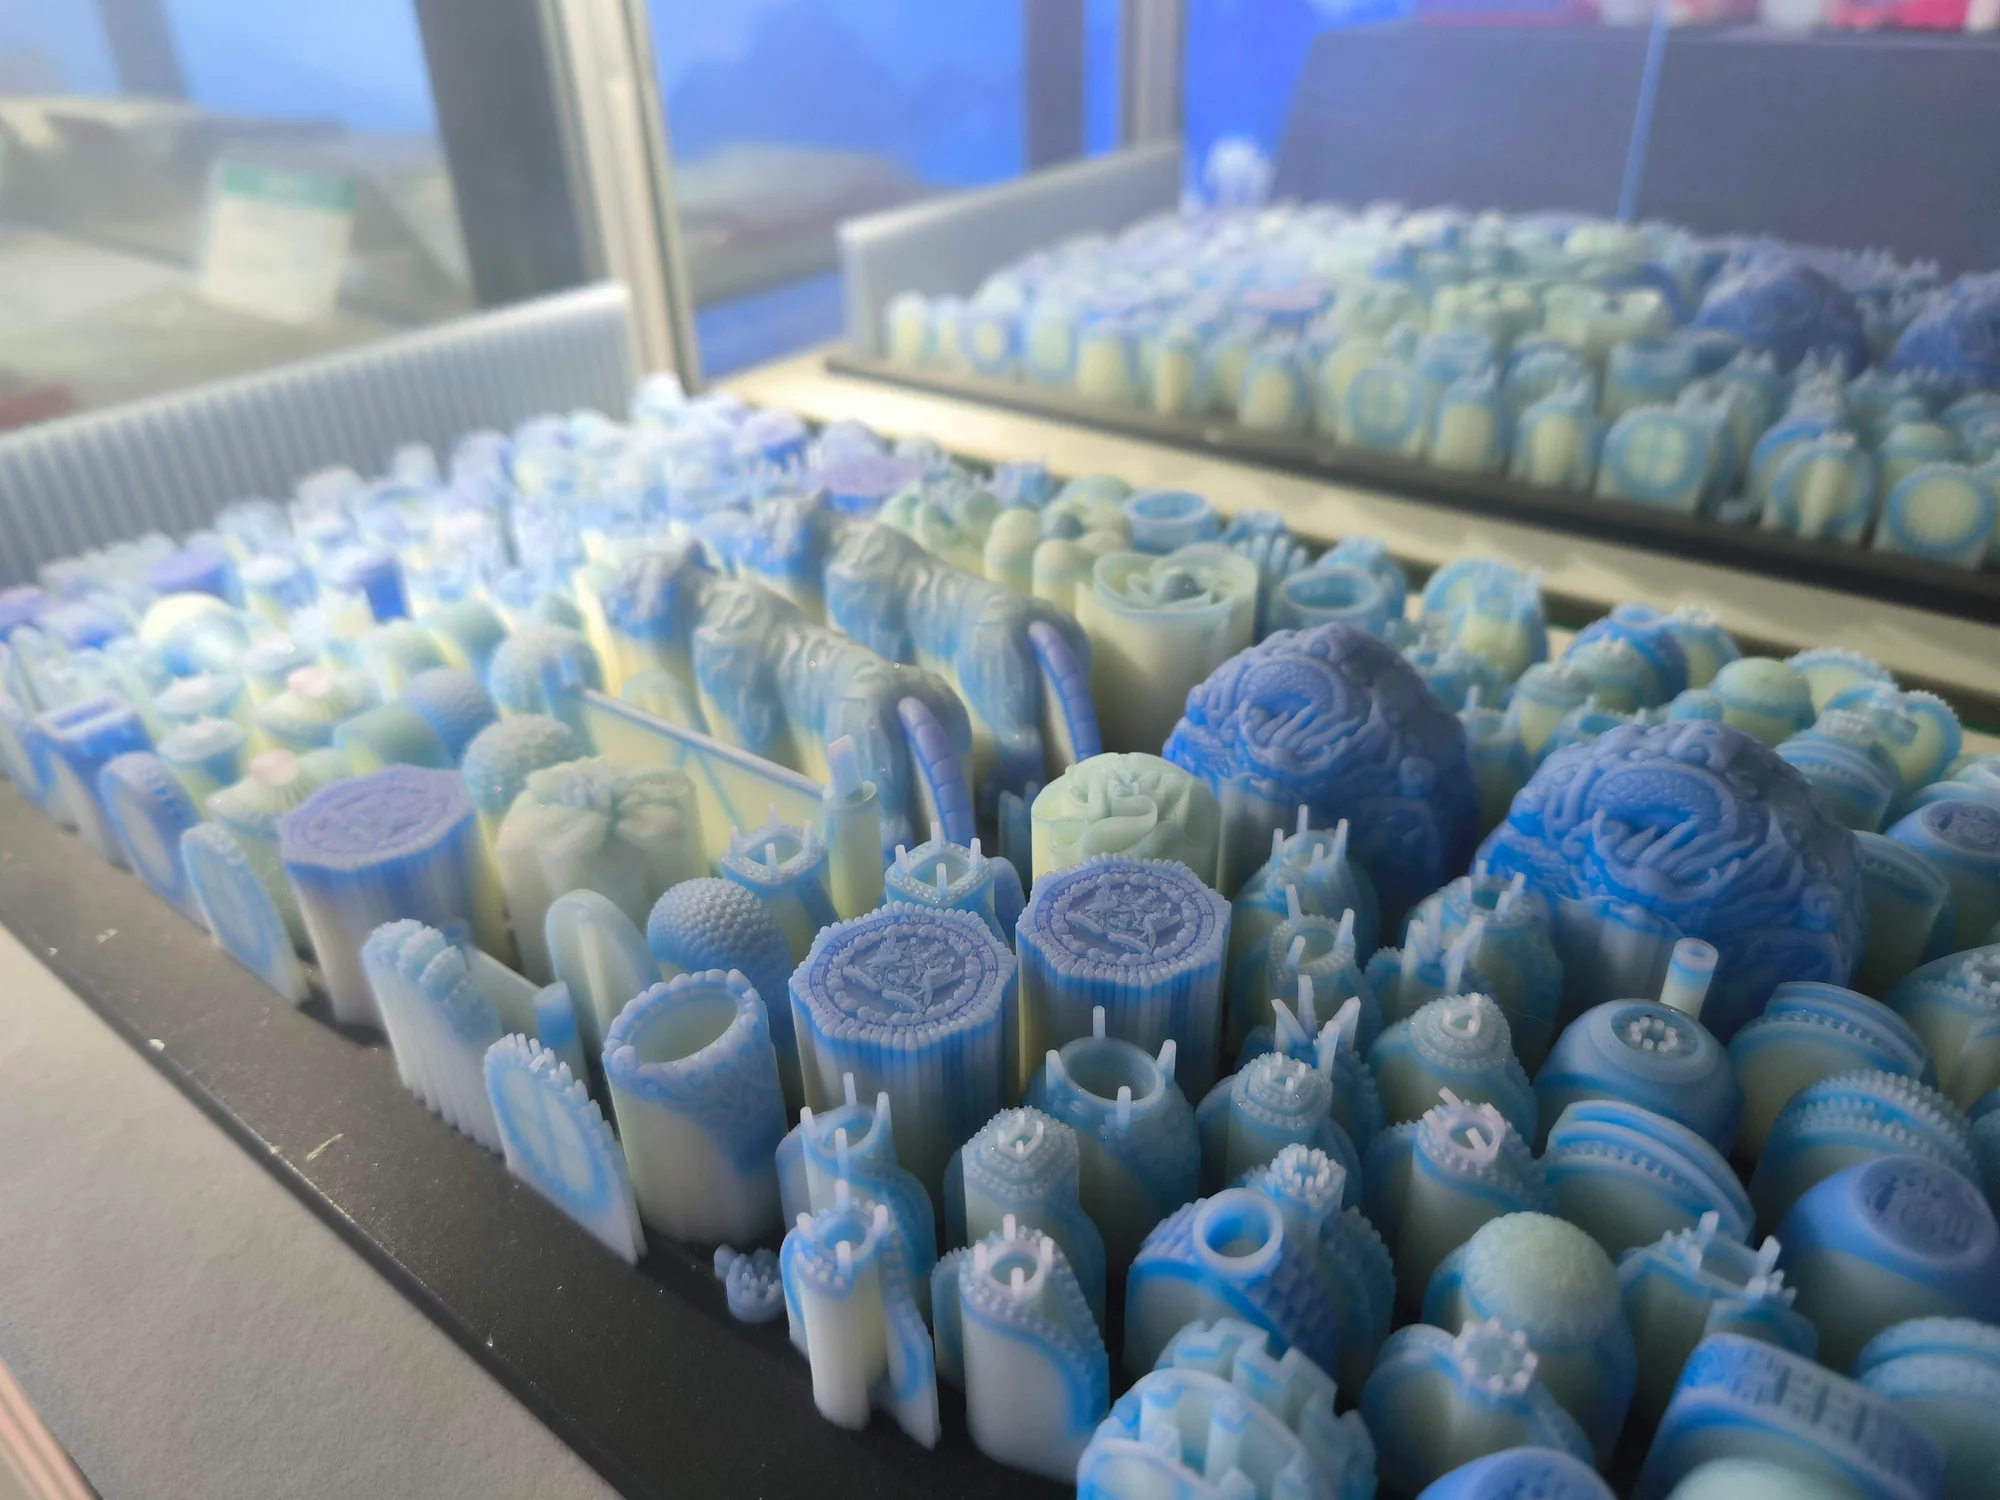
珠宝3D打印也可以进入日常生产,特别是款式多、尺码多、需要反复调整的订单组合。确认过的数字文件可以再次安排打印,使型样生产与订单版本管理相衔接。
评估批量能力时,应统计规定时间内检验合格、可交给装树工序的蜡型数量。打印平台上有多少件,只反映一次排版;完整产出还包括设备准备、打印、冷却或处理、去支撑、检验和必要返工。若清理或铸造工位无法承接,增加打印任务也未必缩短交货时间。
持续生产还需要固定验收方法,记录材料批次、文件版本和关键设置。对于长期稳定、数量很大的单一款式,成熟的制模与注蜡路线也应纳入比较。工厂可以按订单分工:改款和差异化型样采用数字打印,适合复制的稳定款式采用已经验证的生产方式。
从CAD到金属珠宝,中间要经过哪些步骤?
对于打印型样后进行失蜡铸造的路线,完整流程可以分为六步。每一步的质量都会影响后续结果。
- 完成设计与可制造性检查。在珠宝CAD中确认尺寸、壁厚、镶口、连接处和细节,并结合铸造方的要求考虑补偿及加工余量。CAD负责设计,切片与排版软件负责把模型准备成打印任务。
- 确定材料与打印安排。根据展示、试铸或生产用途选择材料,检查文件,安排方向、支撑与间距,并保留款式和件号信息。
- 打印并完成型样后处理。真蜡型样按配套流程去除支撑;可铸树脂按其材料说明完成相应处理。温度、介质和操作方式应与当前材料系统匹配。
- 检验并装配浇道。检查关键尺寸、表面、残留、裂纹和变形。合格型样按铸造方案连接浇道、组成蜡树,兼顾充型及后续切割。
- 包埋、脱蜡/焙烧并浇注。在型样周围形成耐火铸型,按验证过的程序去除型样并处理铸型,再将熔融金属浇入型腔。包埋料、材料、合金和温度程序需要相互匹配。
- 清理、修整、抛光与镶嵌。待铸件冷却后去除包埋材料、切除浇道,继续进行修整和成品加工。镶嵌与表面处理的具体顺序依据设计及工艺安排。
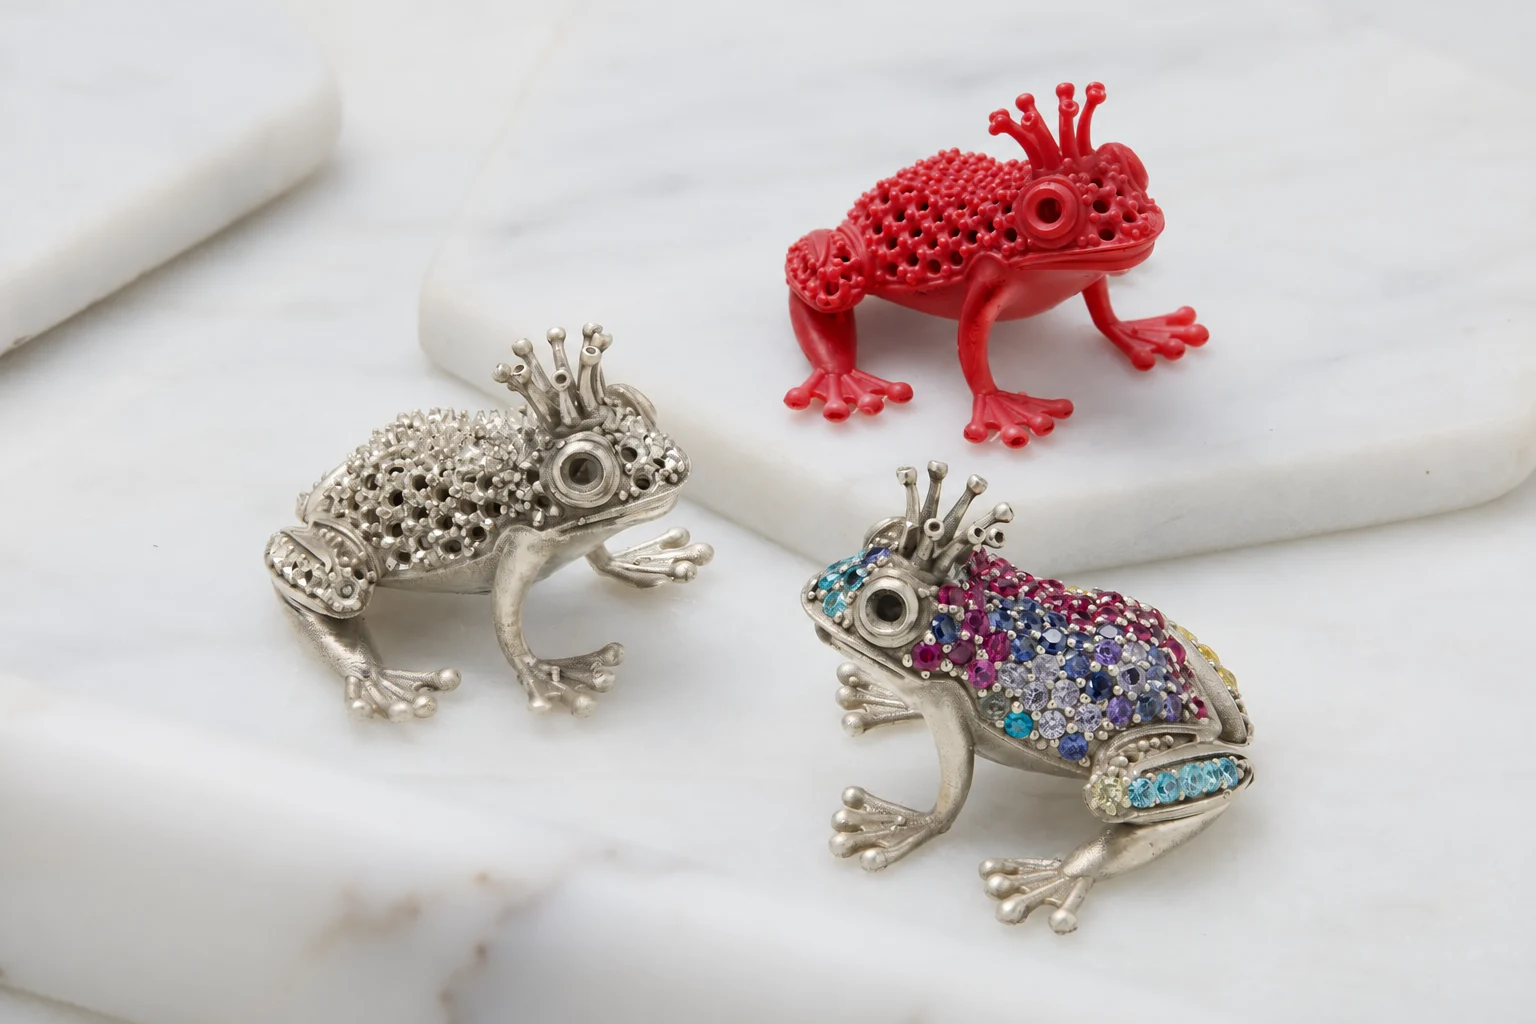
这条流程说明,蜡型打印主要改变了铸造前端的型样获取方式。最终金属件的尺寸、表面和完整性,还受到浇道设计、包埋、焙烧、浇注和后续加工影响。如果需要比较手工金工、注蜡、CNC等路线,可阅读珠宝制作方式与3D打印蜡型铸造。
3D打印能改善哪些环节,又有哪些限制?
珠宝3D打印的应用价值,主要来自数字文件与实物型样之间的直接联系。对需要修改设计、处理不同版本或制作复杂结构的任务,这种联系可以减少重复准备,并让修改依据更容易保留。
- 设计迭代:保留文件和修改记录后,可以围绕某一处结构重新出样;实际周期仍取决于建模、排队、打印和后处理。
- 差异化订单:不同尺寸或图案可以分别准备,并在条件允许时组合生产;需要可靠的版本与件号管理。
- 工具准备:直接打印适用型样可减少对专用母版和注蜡模的依赖;对于稳定重复款,应比较两条路线的完整成本。
- 复做与一致性:确认的数字设计可以重复使用;实际型样仍需要受控的设备、材料、处理流程和检验。
设备层厚或分辨率不能直接视为最终金属件的尺寸精度,打印时间也不等于整单交付时间。比较设备或工艺时,最好用同一款代表性设计、相同验收要求和计划数量,记录从文件准备到合格型样交付的完整周期,再核算材料、人工与返工。
怎样判断你的珠宝项目适不适合?
可以先按订单特点确定测试重点,而不是仅凭“精度高”或“速度快”选择设备。
| 项目情况 | 可以优先评估的方向 | 样件要回答的问题 |
|---|---|---|
| 新款多、修改频繁 | 数字设计与实体打样结合 | 能否清楚检查比例,并准确落实修改? |
| 定制多、尺码或图案不同 | 不同版本的型样生产 | 文件、订单和型样能否对应,差异能否稳定做出? |
| 多款混合、单款数量有限 | 混合排版与批次处理 | 清理、识别和检验后,能否按交期交付? |
| 镂空复杂、纹理细密 | 结构、材料与铸造联合验证 | 细节是否完整,支撑能否去除,试铸结果是否合格? |
| 稳定单款、长期大量重复 | 打印与制模、注蜡比较 | 哪条路线的单位合格件成本与持续交付更合适? |
测试前,准备代表性CAD文件、关键尺寸、计划数量及款式变化、目标合金、现有铸造流程和当前遇到的问题。若订单包含细爪、深槽和不同大小的部件,样件也应覆盖这些特点,避免只凭一件容易制作的展示品判断整批订单。
需要了解设备如何衔接实际工序时,可查看珠宝制造中的蜡型打印应用;若准备评估具体设备,可结合3H-420 Plus珠宝蜡型3D打印机的材料体系、成形空间和打印准备流程,提出适合自己订单的测试要求。
关于珠宝3D打印的常见问题
珠宝3D打印机能直接打印金、银首饰吗?
要看设备类型。蜡型和可铸树脂设备输出的是铸造前的型样,金银首饰通过后续铸造及加工获得。直接金属打印使用另外的设备与材料系统,是否支持某种贵金属,需要核实具体系统的材料能力。
3D打印蜡模、蜡型和珠宝模具有什么区别?
“蜡模”常被用来指蜡型,即用于铸造的一次性正型。可反复注蜡的橡胶模或硅胶模属于复制工具;包埋后形成、用于承接金属的铸型又是另一种对象。讨论工艺时,说明具体指哪一种更清楚。
真蜡和可铸树脂应该怎么选?
先比较代表性设计的成形、支撑处理、搬运、试铸结果和完整成本。两者可以承担相近的型样任务,但材料及后处理、焙烧要求不同。已有铸造条件能否与材料匹配,是选择时的重要依据。
3D打印只适合珠宝打样和小批量吗?
也可以用于经过验证的批量任务,尤其是多款式、多尺码和差异化订单。实际产能应按完整周期中的合格型样计算;长期稳定的大批量款式,还应与成熟的制模、注蜡路线比较。
制作珠宝3D打印模型需要什么软件?
一般先用珠宝CAD或其他合适的三维建模软件设计,再用设备对应的切片、排版和打印准备软件处理任务。例如,Wukong用于切片、排版与打印准备,珠宝造型设计仍需在相应的CAD流程中完成。
用3D打印制作一件珠宝的成本怎样计算?
先明确计算到蜡型还是金属成品。型样成本包含设计准备、设备使用、成型与支撑材料、后处理、检验和返工;成品还需计入金属、铸造、修整、抛光及镶嵌等费用。比较时应使用相同设计、数量和验收条件。
从一个有代表性的珠宝设计开始
如果准备将珠宝3D打印用于实际业务,可以先选出一款能代表常见订单的设计,明确这次要验证外观、铸造效果还是批量蜡型供应,再依据结果完善工艺与生产安排。
你可以向众城智慧团队提交珠宝设计进行样件评估,同时说明关键尺寸、计划数量、目标合金和现有铸造要求,让设备与材料的讨论从具体任务开始。