

3D-печать песчаных форм и стержней для литья
Cprint 3D позволяет литейным предприятиям выпускать сложные песчаные формы и стержни напрямую по утверждённым цифровым данным, снижая зависимость от специальной модельной оснастки и стержневых ящиков и поддерживая изменения конструкции и крупносерийное производство.
ЦИФРОВОЕ ПЕСЧАНОЕ ЛИТЬЁ
Песчаные формы и стержни напрямую по цифровым данным
Выберите полностью напечатанную песчаную форму, напечатанный стержень или гибридный вариант с печатными компонентами и традиционной формовкой в соответствии с геометрией отливки и планом производства.

ПЕСЧАНАЯ ФОРМА · 01
Песчаные формы, напечатанные на 3D-принтере
Изготавливайте полные песчаные формы непосредственно по утверждённым данным отливки, сокращая потребность в специальной физической модельной оснастке. Цифровые файлы можно обновлять и повторно использовать для сложной геометрии, смешанных заказов и крупносерийного выпуска.
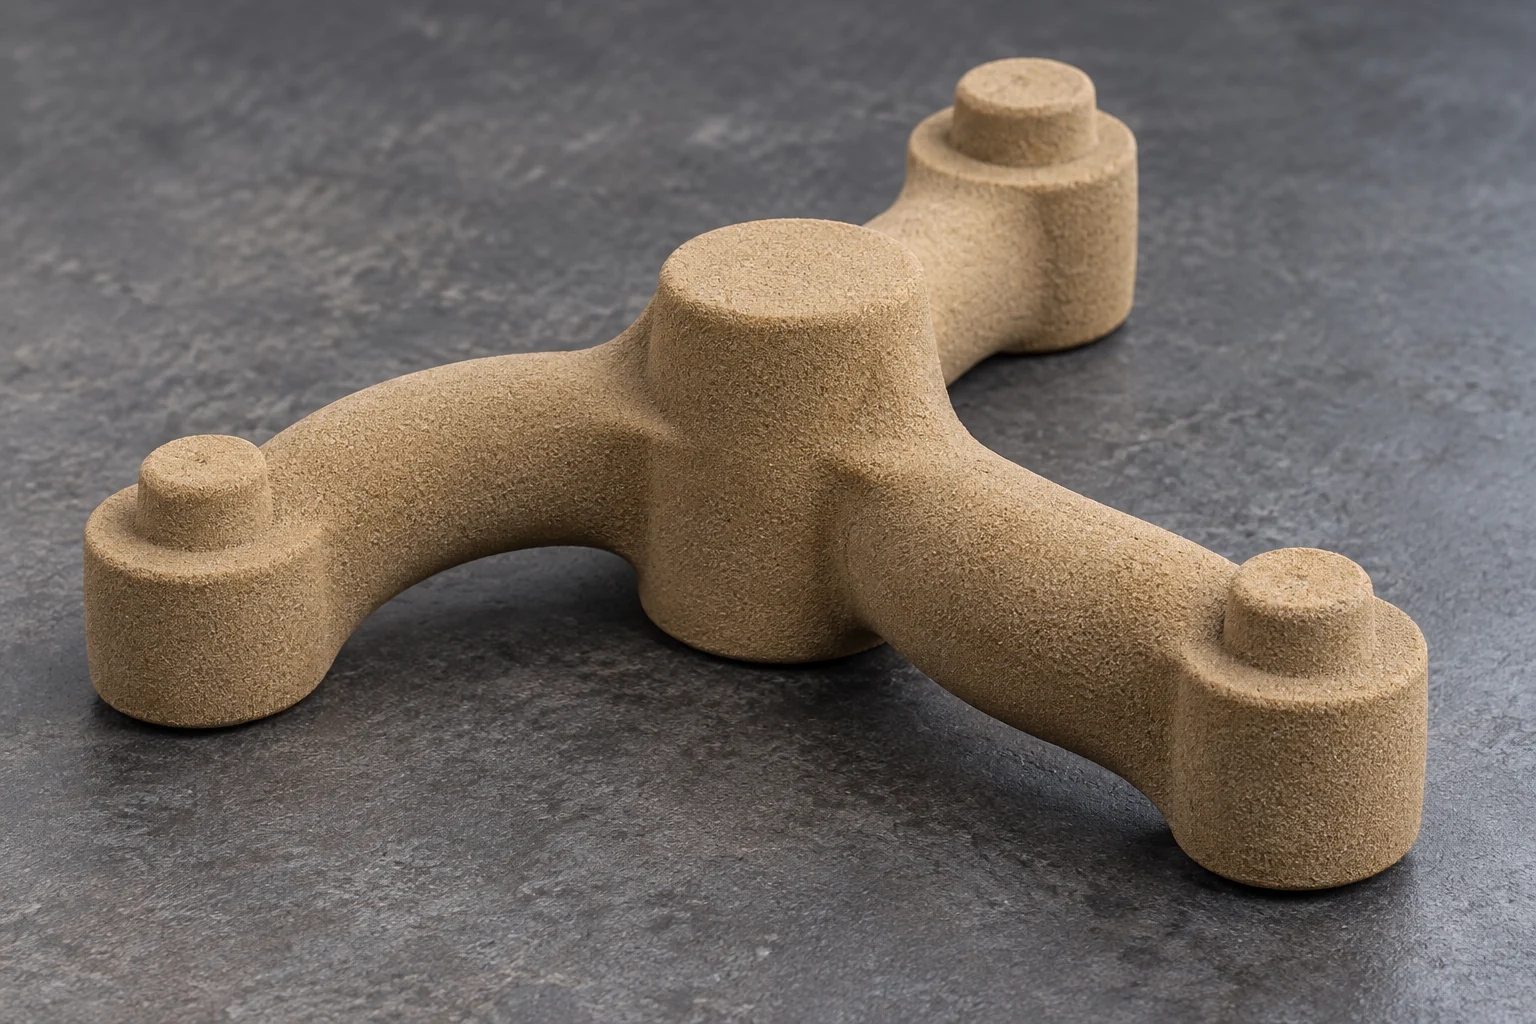
ПЕСЧАНЫЙ СТЕРЖЕНЬ · 02
Песчаные стержни, напечатанные на 3D-принтере
Изготавливайте стержни для внутренних полостей и каналов, которые сложно получить в традиционных стержневых ящиках или собрать из нескольких частей. Печатные стержни применяются с цифровыми формами либо встраиваются в обычные формовочные линии для повторных заказов и крупносерийного литья.
Песчаная форма образует наружные поверхности отливки, а стержень — внутренние полости и каналы. Оба элемента являются промежуточной оснасткой процесса и должны соответствовать материалам, сборке формы и условиям заливки конкретного литейного производства.
СООТВЕТСТВИЕ ЗАДАЧЕ
Задачи для 3D-печати песчаных форм и стержней
Цифровое производство в песке особенно эффективно, когда устойчивый спрос сочетается со сложной геометрией, частыми изменениями конструкции или ограничениями традиционного изготовления стержней.
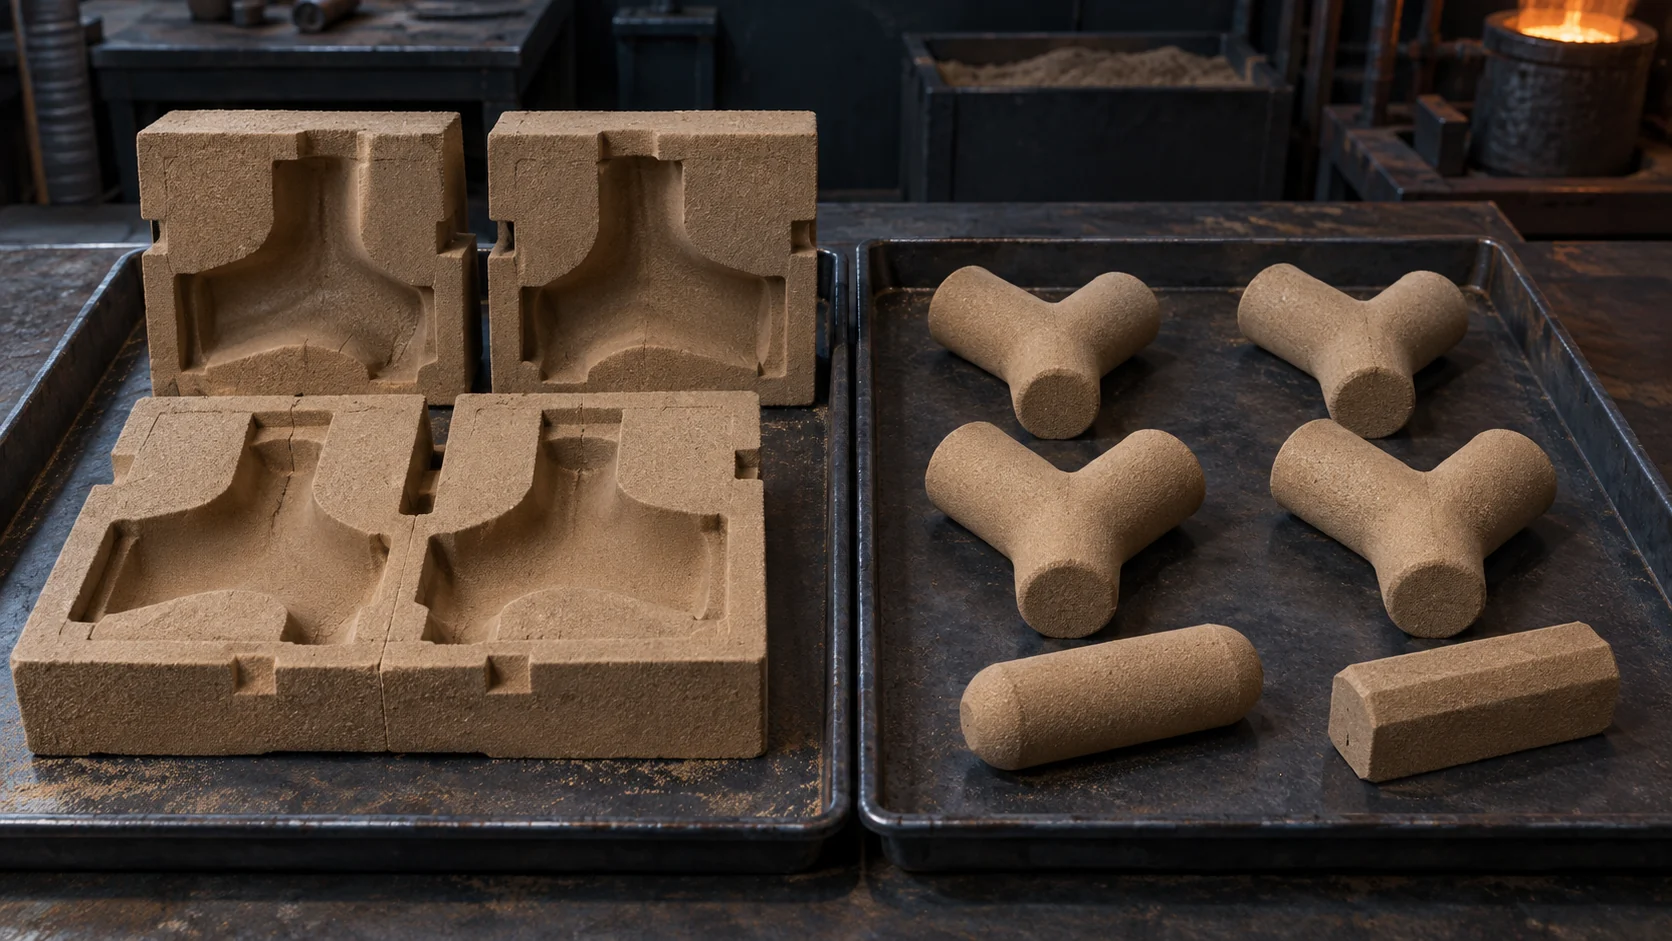
01 · МАСШТАБ ПРОИЗВОДСТВА
Крупносерийное производство множества вариантов
Размещайте различные утверждённые формы и стержни в плановых заданиях печати и повторно используйте контролируемые цифровые данные для следующих заказов. Производительность и экономику следует оценивать с учётом габаритов, плотности укладки, материалов, сменности и требований к приёмке отливок.

02 · ОБЪЕДИНЕНИЕ СТЕРЖНЕЙ
Интегрированные сложные стержни
Если условия заливки и удаления стержня позволяют, несколько традиционно изготовленных частей можно перепроектировать в меньшее число цельных печатных стержней. Это сокращает стыки сборки при сохранении требований к базированию, вентиляции, обращению и выбивке.

03 · ВНУТРЕННЯЯ ГЕОМЕТРИЯ
Внутренние каналы и сложные полости
Создавайте изогнутые, разветвлённые и пересекающиеся каналы, которые трудно изготовить в обычных стержневых ящиках с учётом направления извлечения. Размеры каналов, удаление свободного песка, газоотвод, покрытие и очистка отливки требуют отдельной проверки для каждого проекта.

04 · ПОВТОРНОЕ ПРОИЗВОДСТВО
Изменения конструкции и повторный выпуск
Обновляйте утверждённые производственные данные без изготовления новой физической модели или стержневого ящика при каждом изменении. Управляемые файлы поддерживают повторные заказы и варианты изделия, однако каждое изменение геометрии или процесса подлежит инженерной проверке.
ПРЕИМУЩЕСТВА В ПРОИЗВОДСТВЕ
Почему литейные предприятия переходят на цифровое производство в песке
Цифровая технология обеспечивает масштабируемые мощности по выпуску форм и стержней и позволяет сочетать печатные компоненты с действующими формовочными и литейными операциями.
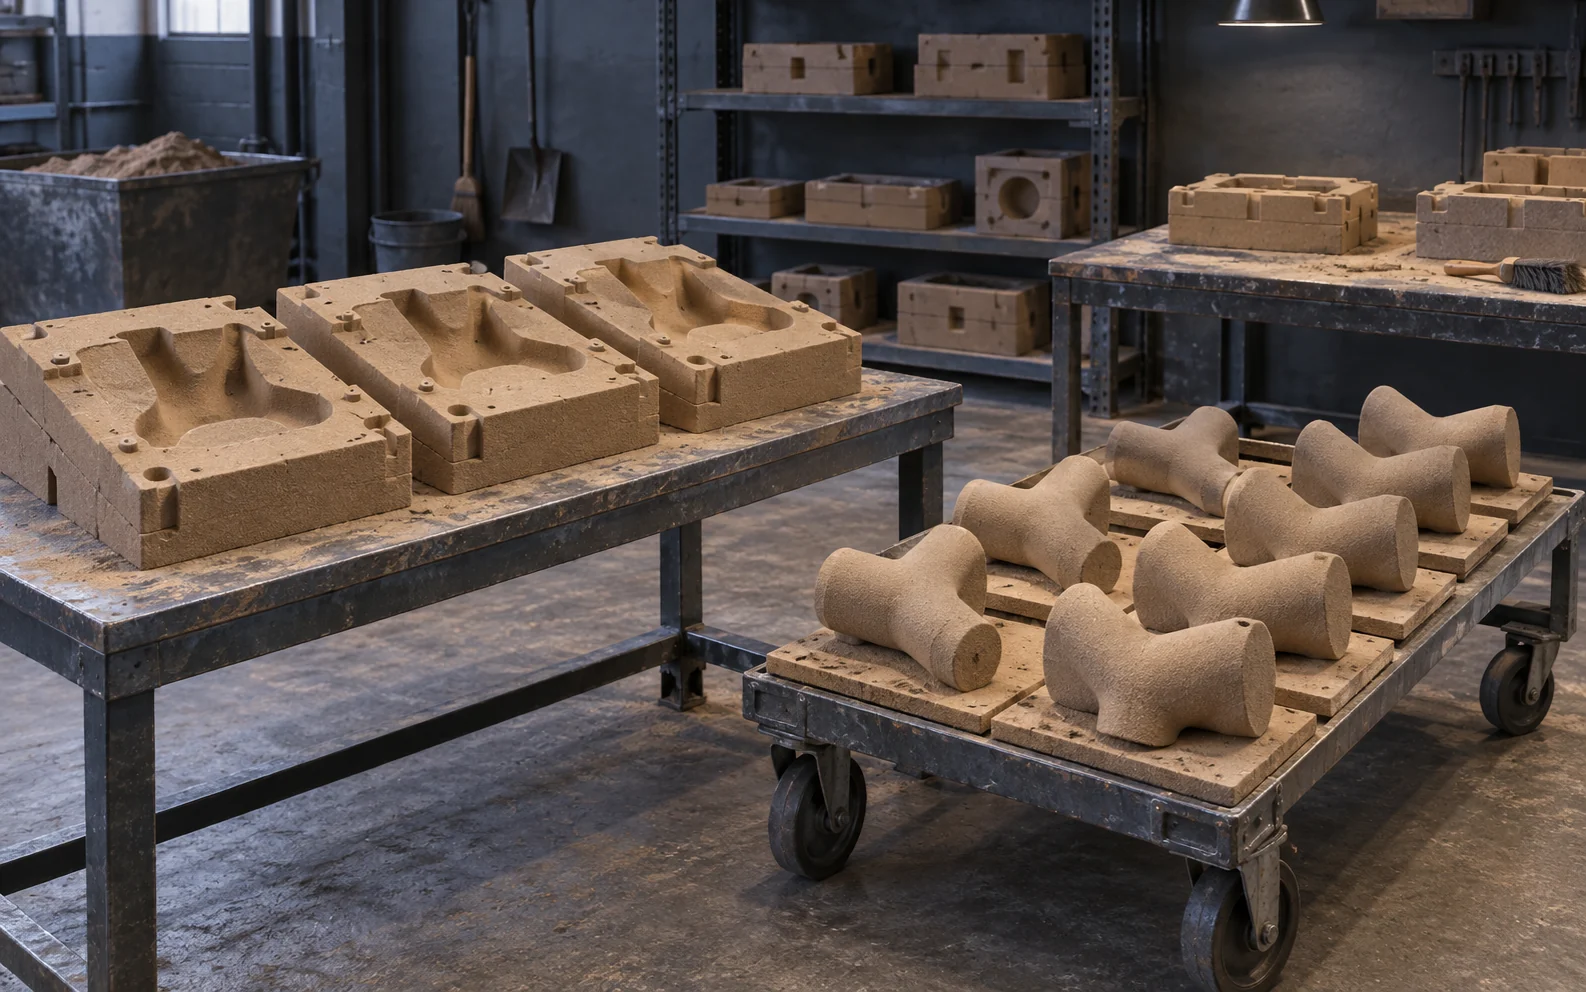
01 · ПЛАНИРОВАНИЕ ПРОИЗВОДСТВА
Планируйте крупносерийный выпуск
Контролируемая компоновка, повторяемые производственные данные и согласованная смена построечных коробов позволяют организовать выпуск форм и стержней под постоянный пакетный спрос. Фактическая производительность зависит от габаритов, плотности укладки, удаления песка, контроля, сменности и последующих литейных мощностей.
02 · СМЕШАННЫЕ ЗАКАЗЫ
Гибко выполняйте смешанные заказы
Различные утверждённые геометрии форм и стержней можно объединять в одном производственном графике без отдельной физической модели или стержневого ящика для каждой позиции. Задания группируются по срокам поставки, совместимости материалов и доступности последующих операций.
03 · ГИБРИДНАЯ ФОРМОВКА
Сочетайте печатную и традиционную формовку
Печатайте сложный внутренний стержень, сохраняя эффективную традиционную наружную форму. Такой гибридный маршрут применяет цифровое производство только к самой сложной геометрии и использует отработанные формовочные мощности для остальной части отливки.
04 · ИНТЕГРАЦИЯ В ЛИТЕЙНОЕ ПРОИЗВОДСТВО
Сохраняйте действующие литейные операции
После очистки и проверки печатные формы и стержни включаются в существующие процессы нанесения покрытий, сборки, заливки, выбивки, финишной обработки и контроля. Цифровая технология меняет способ изготовления песчаных элементов, но не требует замены всех последующих операций.

ПОДТВЕРЖДЁННЫЕ ДАННЫЕ
Опыт литейного производства и новые руководства по 3D-печати песком
Изучите документированный опыт литейного производства и актуальные практические рекомендации по формам, стержням, материалам, процессам и организации выпуска.
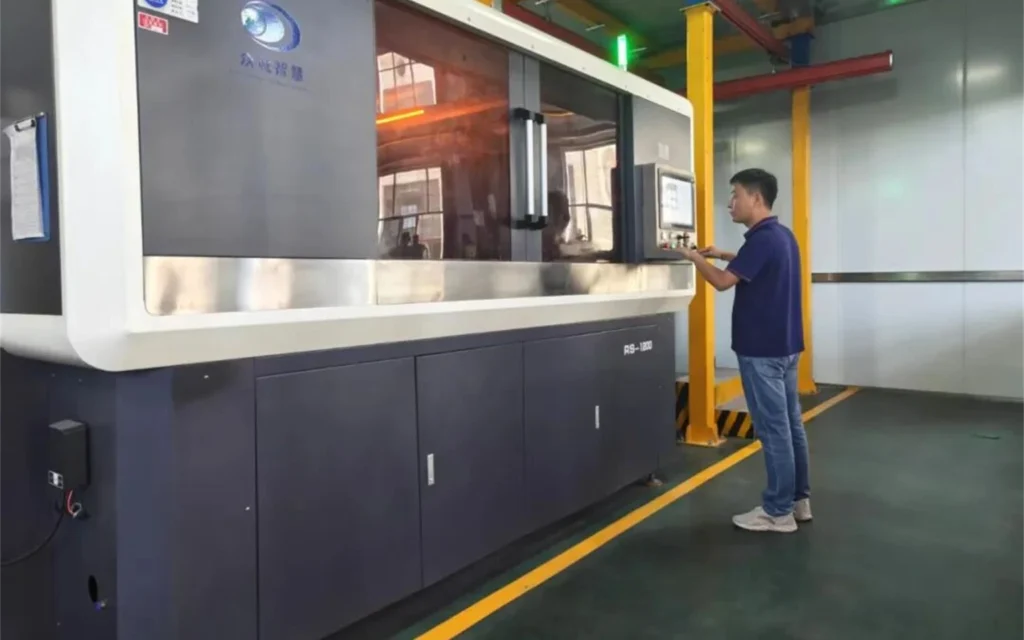 ПРИМЕР ЭКСПЛУАТАЦИИ В ЛИТЕЙНОМ ЦЕХЕ
Длительная эксплуатация песчаного 3D-принтера на предприятии Xixia Exhaust Pipe
Согласованные производственные записи описывают систему Cprint 3D первого поколения, введённую в 2018 году, и систему второго поколения, добавленную в 2025 году. Отзыв заказчика охватывает длительную эксплуатацию, обслуживание, непрерывное производство и повторную покупку.
Эксплуатационные данные, а не сравнение результата от формы до отливки.
Читать пример литейного предприятия
НОВЫЕ РУКОВОДСТВА ПО 3D-ПЕЧАТИ ПЕСКОМ
Все руководства по 3D-печати песком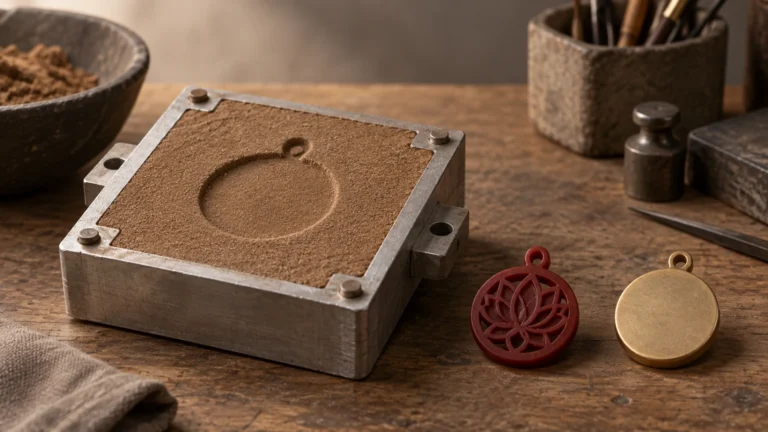 Можно ли отливать украшения в песчаные формы? Сравнение с литьём по выплавляемым моделям
Читать руководство
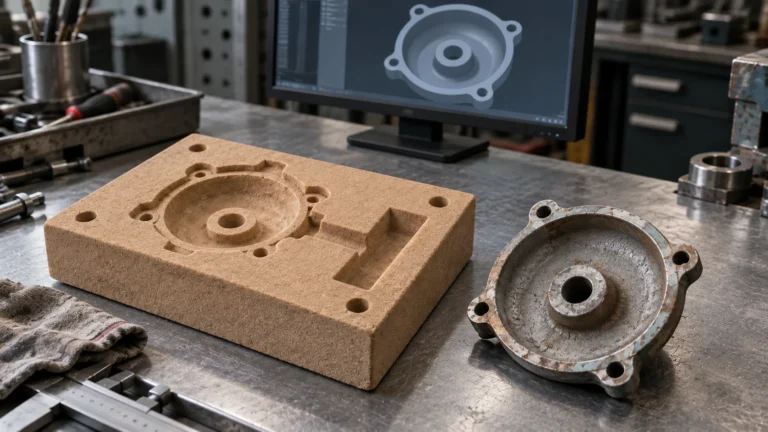 Как изготовить снятую с производства деталь без чертежей? 3D-печать возвращает утраченные производственные знания
Читать руководство
 От каналов охлаждения до сложных полостей: как 3D-печать песчаных форм помогает изготовить блок двигателя?
Читать руководство
ЕСТЬ ВОПРОСЫ?
Частые вопросы о 3D-печати песчаных форм и стержней
Практические ответы о масштабе производства, различиях между формой и стержнем, интеграции в литейный цех, сложной геометрии и оценке проекта.
Такая форма создаётся выборочным связыванием литейного песка по утверждённым цифровым данным. Она образует полость для заливки металла и может сократить потребность в специальной физической модели. Печатная форма — промежуточный элемент литейного процесса, а не готовая металлическая деталь.
Форма обычно образует наружные поверхности отливки и удерживает расплав, а стержень создаёт внутренние отверстия, полости и каналы. Для обоих необходимо проверить песок, связующее, прочность, газоотвод, покрытие, базирование, сборку и условия удаления после заливки.
Да, если спрос, размеры форм и стержней, компоновка, система материалов, сменный график, очистка, контроль и последующие литейные мощности обеспечивают стабильный маршрут. Крупная серия не определяется одной универсальной цифрой: сравнивайте число принятых форм, стержней и отливок за смену со всей традиционной цепочкой.
Да. В гибридной схеме сохраняется эффективная традиционная наружная форма, а печатается только сложный внутренний стержень. Перед повторным выпуском необходимо проверить знаки стержня, общие базы, зазоры, материалы, покрытие, вентиляцию, прочность при обращении и управление версиями.
Изогнутые, разветвлённые и пересекающиеся каналы подходят для печати, поскольку стержень не требуется извлекать из физического стержневого ящика. Возможность изготовления всё равно зависит от размера каналов, удаления свободного песка, очистных отверстий, прочности, вентиляции, покрытия, сплава и удаления стержня после заливки.
Нет. Решение выпускает песчаные формы и стержни для литейного процесса. Плавка металла, сборка формы, заливка, охлаждение, выбивка, термообработка, механическая и финишная обработка, а также контроль остаются частью полного маршрута литейного предприятия.
Предоставьте CAD-файл или чертёж отливки, имеющиеся данные формы или стержня, габариты и массу, сплав и условия заливки, объём и периодичность поставок, критические допуски и поверхности, текущую систему песка и связующего, имеющуюся оснастку, сменные цели и производственную задачу.
ОБСУДИТЬ ПРОЕКТ
Обсудите проект песчаных форм и стержней
Поделитесь уже имеющимися данными. Наши инженеры могут проанализировать геометрию отливки, требования к форме или стержню, плановый объём, литейный процесс и действующую оснастку, чтобы определить следующий практический этап оценки.
ДАННЫЕ ДЛЯ ОЦЕНКИ ПРОЕКТА
- CAD-файл или технический чертёж
- Габариты отливки и целевая масса
- Требования к форме, стержню и сборке
- Целевой сплав и процесс литья
- Ожидаемый объём, периодичность и цель на смену
- Состояние модели, стержневого ящика и другой оснастки
- Критические допуски, поверхности и требования контроля
- Целевой срок и текущая производственная задача
Для начала не нужен полный комплект технических данных. По конфиденциальному проекту сначала отправьте краткое описание без чувствительной информации и предупредите нас перед передачей файлов с ограниченным доступом. Допустимые форматы и размеры указаны в форме.